Japonya: Yapım Teknolojisinin Geliştirilmesi
Modülerleşme, ağır kaldırma, açık üstten inşaat ve paralel çalışma gibi yöntemlerin birlikte geliştirilmesiyle saha üretiminin daha kontrollü hâle getirilmesi.
Şantiyeyi Fabrikaya Dönüştürmek: Modülerleşme, Dijital Planlama ve Paralel Yapım
Büyük bir nükleer güç santralinin inşası yalnızca beton, çelik ve ekipmanların sahada bir araya getirilmesi değildir. Modern yaklaşım; tasarımı erkenden olgunlaştırmayı, mümkün olan işi saha dışına taşımayı, modülleri büyük parçalar halinde üretip kaldırmayı, yapım faaliyetlerini paralel yürütmeyi ve bütün süreci dijital bir model üzerinden planlamayı hedefler. Amaç yalnızca takvimi kısaltmak değil; kaliteyi, iş güvenliğini, tedarik zincirini ve yapım öngörülebilirliğini birlikte güçlendirmektir.
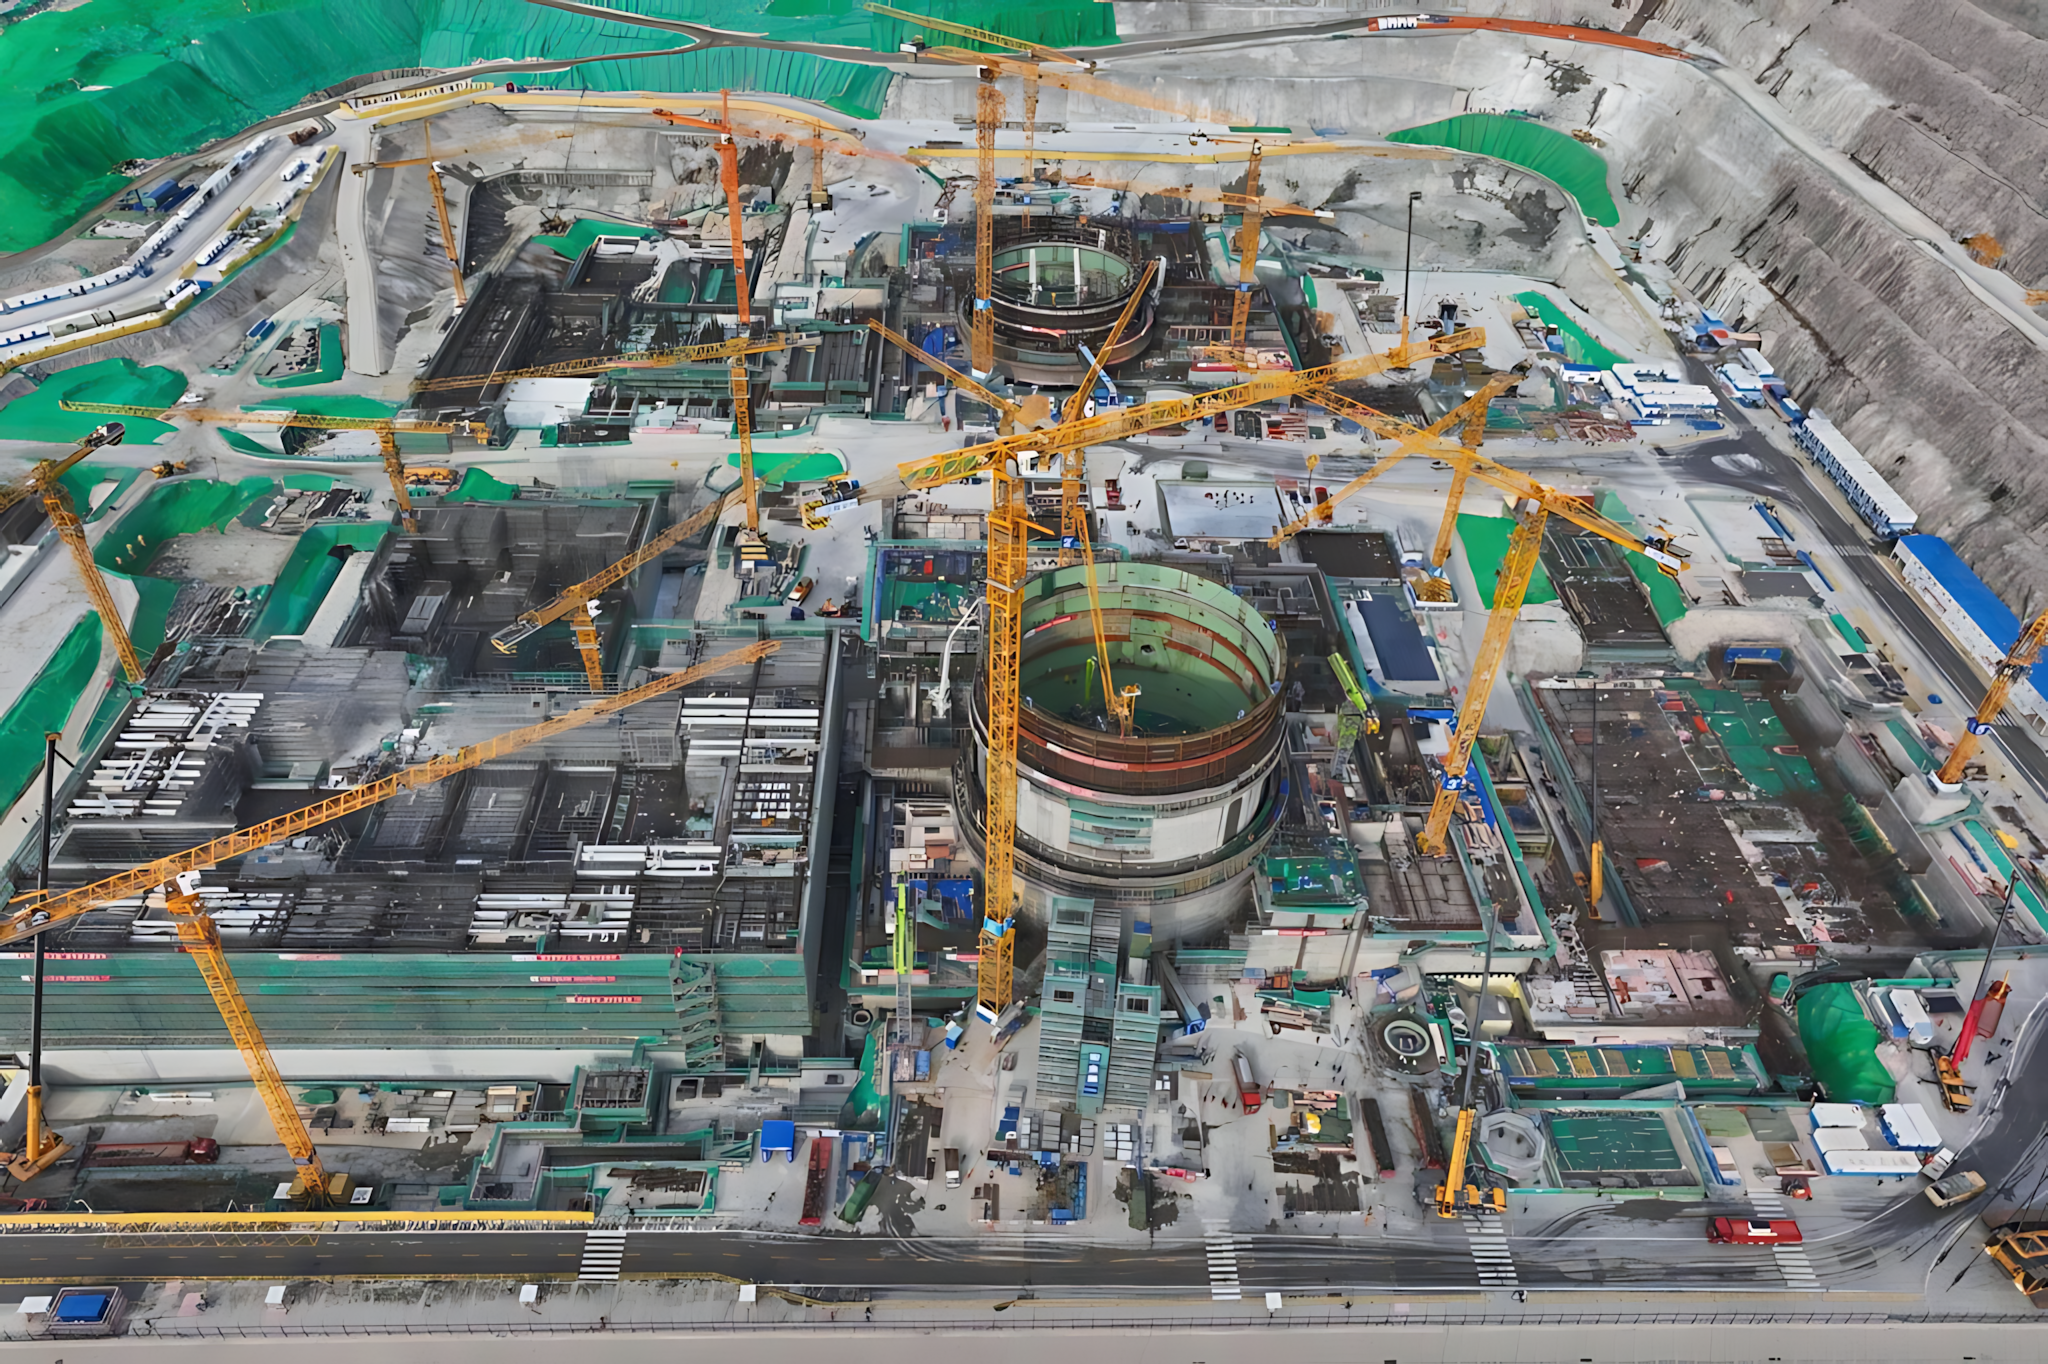
İleri inşaat teknolojisi, yalnızca daha büyük vinç veya daha büyük modül kullanmak değildir. Asıl dönüşüm; tasarım, imalat, lojistik, montaj, kalite ve devreye alma faaliyetlerinin daha inşaata başlamadan birlikte mühendislik edilmesidir. Başarılı bir ileri yapım sistemi, sahadaki işi azaltırken tasarım ve tedarik disiplinini daha erken ve daha güçlü hale getirir.
Nükleer güç santrallerinin inşaat süresi, nükleer teknolojinin gelişimi boyunca yalnızca teknik bir performans göstergesi olmaktan çıkmış, proje yönetimi, mühendislik, imalat, tedarik zinciri ve endüstriyel üretim kapasitesinin ortak bir sonucu hâline gelmiştir. Özellikle 1970'lerden itibaren kazanılan deneyimler, nükleer santral inşaatında daha kısa ve daha öngörülebilir sürelerin yalnızca şantiyede daha fazla insan çalıştırılarak elde edilemeyeceğini göstermiştir.
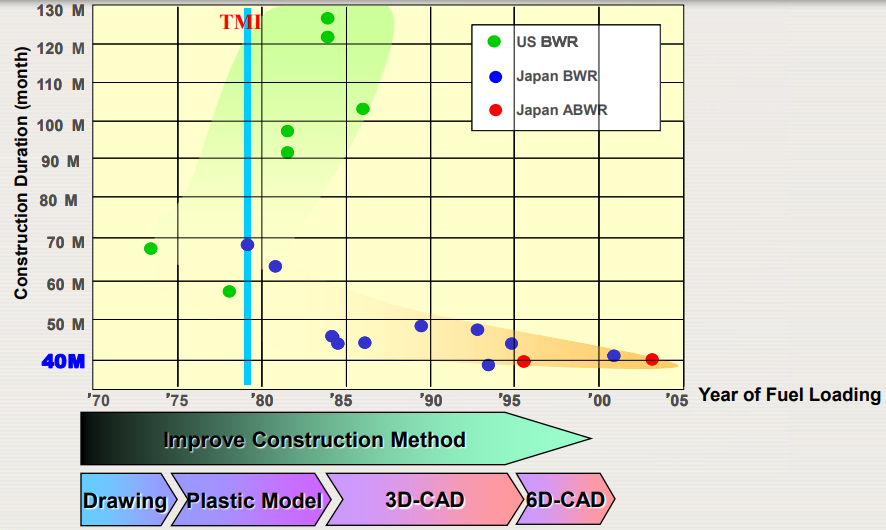
Tarihsel olarak bakıldığında ülkeler arasında çok önemli farklılıklar ortaya çıkmıştır. ABD'de 1970'lerin sonlarına kadar inşaatına başlanan nükleer santrallerde ortalama inşaat süresi yaklaşık 10 yıl seviyesindeyken, 1990'ların ortasından itibaren özellikle Asya'daki projelerde daha kısa ve daha istikrarlı inşaat süreleri görülmeye başlanmıştır. 1993–2001 döneminde inşaatına başlanan santrallerin küresel ortalama inşaat süresi beş yılın biraz üzerine kadar gerilemiştir.
Bu değişimin temelinde "daha hızlı çalışmak" değil, "inşaatı farklı şekilde yapmak" vardır. Tasarımın daha erken olgunlaştırılması, modüler üretim, standartlaşma, büyük kaldırma ekipmanları, açık üstten inşaat, paralel çalışma, ayrıntılı zaman planlaması ve tedarik zincirinin inşaat programıyla bütünleştirilmesi, inşaat süresini etkileyen temel unsurlar hâline gelmiştir.
Japonya, bu dönüşümün en dikkat çekici örneklerinden biridir. Japon nükleer programında aynı veya benzer tasarımların tekrarlanmasıyla birlikte inşaat yöntemleri de sürekli geliştirilmiştir. Modülerleşme, büyük kapasiteli kaldırma ekipmanları, açık üstten inşaat, paralel çalışma ve inşaat başlamadan önce ayrıntılı mühendislik çalışmalarının tamamlanması, sahadaki işin daha kontrollü ve daha kısa sürede gerçekleştirilmesine yardımcı olmuştur. OECD/NEA, Japonya'daki bazı Gen III santrallerinin dört yıldan daha kısa inşaat sürelerinde tamamlandığını belirtmektedir.
Güney Kore deneyimi ise bu yaklaşımın başka bir boyutunu ortaya koymaktadır: standartlaşma ve tekrarlanabilirlik. Benzer tasarımların art arda uygulanması, yalnızca ekipman ve tasarım bilgisinin değil, mühendislik yöntemlerinin, tedarik zincirinin, üretim süreçlerinin ve saha organizasyonunun da öğrenme eğrisi boyunca geliştirilmesine olanak sağlamıştır. Böylece her yeni proje, tamamen yeni bir başlangıç yerine, önceki projelerden kazanılan deneyimin üzerine kurulabilmiştir.
Bu noktada ABD ve Avrupa deneyimi önemli bir karşılaştırma sunmaktadır. ABD ve Avrupa'da yeni nükleer inşaatın uzun süre kesintiye uğraması, geçmişte birikmiş tasarım ve saha deneyiminin önemli bir bölümünün yeni projelere doğrudan aktarılmasını zorlaştırmıştır. Daha yeni nesil projelerde ise tasarım değişiklikleri, imalat ve inşaat hataları, tedarik zinciri sorunları, nitelikli iş gücü eksikliği ve düzenleyici gerekliliklerin yönetimi gibi unsurların program üzerinde önemli etkileri görülmüştür. OECD/NEA, özellikle 2000'li yıllardan sonraki bazı yeni nükleer projelerde bu sorunların ciddi gecikmelere yol açtığını belirtmektedir.
Bu karşılaştırma önemli bir gerçeği ortaya koymaktadır: kısa inşaat süresi yalnızca gelişmiş bir reaktör tasarımının sonucu değildir. Aynı tasarımın nasıl üretildiği, kaç kez tekrarlandığı, tedarik zincirinin ne kadar hazır olduğu, mühendislik kararlarının ne kadar erken alındığı ve proje ekibinin önceki deneyimlerden ne ölçüde yararlanabildiği en az tasarımın kendisi kadar önemlidir.
Modülerleşme, ağır kaldırma, açık üstten inşaat ve paralel çalışma gibi yöntemlerin birlikte geliştirilmesiyle saha üretiminin daha kontrollü hâle getirilmesi.
Benzer tasarımların tekrarlanmasıyla mühendislik, üretim, tedarik ve saha organizasyonunda öğrenme eğrisinin kullanılması.
Uzun aradan sonra yeniden başlayan nükleer projelerde tasarım, tedarik, iş gücü ve proje yönetimi deneyiminin yeniden oluşturulmasının ortaya çıkardığı zorluklar.
Her santral yalnızca bir enerji yatırımı değil, bir sonraki santralin daha kontrollü ve öngörülebilir yapılabilmesi için bir deneyim birikimidir.
Nükleer inşaat teknolojisindeki bu dönüşümün önemli bir sonucu da zamanın şantiyeden önce kullanılmaya başlanmasıdır. Geleneksel yaklaşımda birçok faaliyet sahada birbirini takip ederken, modern yaklaşımda tasarım, ekipman tedariki, modül imalatı, kalite kontrolleri, lojistik ve saha hazırlıkları mümkün olduğunca paralel yürütülmektedir. Böylece takvim yalnızca sahadaki faaliyetlerin sıralanması olmaktan çıkar; tasarım ofisinden fabrikaya, fabrikadan lojistiğe ve lojistikten montaja uzanan bütünleşik bir üretim programına dönüşür.
Örneğin gelişmiş yapım yaklaşımlarında büyük modüllerin sahaya gelmeden önce hazırlanması, sahadaki iş yükünü azaltırken aynı zamanda fabrika üretimi ile saha montajının paralel yürütülmesine olanak sağlar. Ağır kaldırma ve açık üstten inşaat ise büyük ekipmanların binanın tamamlanmasını beklemeden daha erken yerleştirilebilmesini sağlayarak birbirini bekleyen faaliyetlerin sayısını azaltabilir. Bu yaklaşımın başarılı olabilmesi ise çok daha erken ve ayrıntılı mühendislik yapılmasını gerektirir.
Nükleer santral inşaatında süreyi kısaltmanın yolu, şantiyede daha hızlı çalışmaktan önce, şantiyeye gelmeden önce daha fazla işi tamamlamaktır.
Dolayısıyla "hızlı nükleer inşaat" kavramını yalnızca takvimdeki ayların azaltılması olarak görmek eksik kalır. Asıl hedef; beklemeyi, yeniden yapmayı, tasarım değişikliklerini, tedarik gecikmelerini ve birbirini bekleyen iş paketlerini azaltarak belirsizliği düşürmektir.
Günümüzde nükleer inşaatın geleceği de bu anlayış üzerine şekillenmektedir. Dijital mühendislik, 4D/6D planlama, modüler üretim, gelişmiş imalat yöntemleri, otomasyon, standartlaşma ve daha bütünleşik tedarik zincirleri ayrı ayrı teknolojiler olarak değil, tek bir üretim sisteminin parçaları olarak ele alınmaktadır. OECD/NEA de yeni nükleer projelerde dijital dönüşüm, ileri yapım ve imalat yöntemleri, standardizasyon ve önceki projelerden öğrenmenin maliyet ve proje risklerini azaltmada önemli araçlar olduğunu vurgulamaktadır.
Bu nedenle aşağıdaki bölümlerde ele alınacak modülerleşme, açık üstten inşaat, çok ağır kaldırma, her hava koşulunda çalışma, çelik levha takviyeli yapılar, paralel yapım, uzun teslim süreli ekipman yönetimi, 6D planlama ve arayüz yönetimi, birbirinden bağımsız teknikler olarak değil; nükleer santral inşaat süresini daha öngörülebilir hâle getiren bütünleşik bir yapım yaklaşımının parçaları olarak değerlendirilmelidir.
Nükleer güç santrali inşaatı, yalnızca büyük miktarda beton dökmek, çelik monte etmek ve ekipman yerleştirmekten ibaret değildir. Çok sayıda sistemin aynı anda ilerlediği, binlerce ekipmanın ve milyonlarca parçanın birbirleriyle uyumlu olması gereken bu projelerde yapım yönteminin kendisi bir mühendislik tasarım konusu haline gelir. Özellikle yüksek kalite gereksinimleri, yoğun ekipman yerleşimi, karmaşık arayüzler, ağır ve büyük parçalar, sınırlı çalışma alanları ve uzun proje süreleri geleneksel “her şeyi sahada yap” yaklaşımının verimliliğini sınırlayabilir.
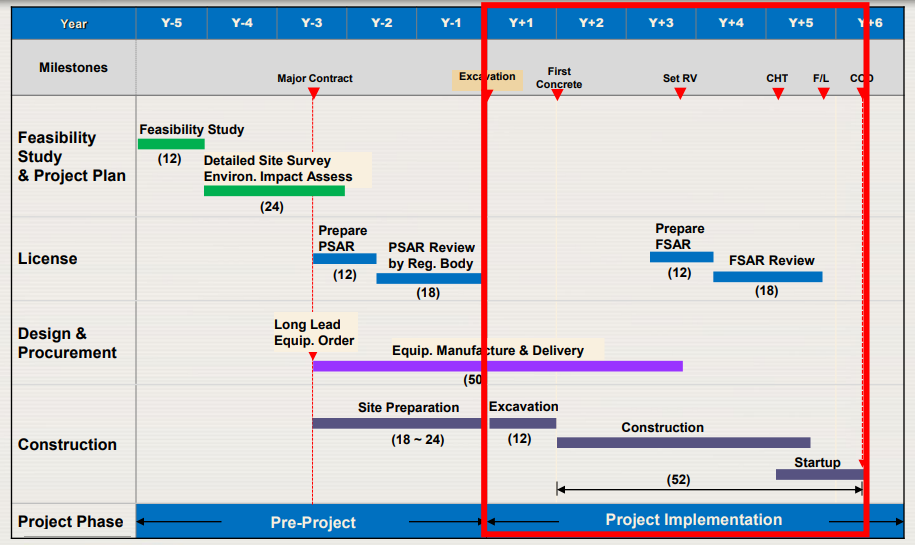
İleri inşaat yaklaşımının temel fikri, sahadaki imalat miktarını azaltmak, mümkün olan işleri kontrollü ortamlara taşımak ve şantiyeyi giderek bir montaj, entegrasyon, test ve doğrulama alanına dönüştürmektir. Bunun anlamı, bütün işlerin saha dışına taşınması değildir. Betonarme ana yapılar, temel sistemleri ve birçok büyük yapısal faaliyet yine sahada gerçekleştirilir. Ancak borulama, kablo tavaları, destek sistemleri, elektrik ve mekanik ekipmanlar veya bunların kombinasyonları, mümkün olduğu ölçüde önceden bir araya getirilerek daha büyük montaj birimleri halinde sahaya getirilebilir.
İleri yapım tekniklerinde hedef yalnızca daha hızlı çalışmak değildir. İşin nerede, ne zaman, hangi koşullarda ve hangi sırayla yapılacağını yeniden tasarlamaktır. Fabrika veya kontrollü ön montaj alanında tamamlanabilecek bir işin açık şantiyede yapılması; hava koşulları, çalışma alanı, kalite kontrolü, iş gücü, erişim ve arayüzler açısından ilave riskler yaratabilir. Buna karşılık daha büyük ölçüde önceden tamamlanmış bir modülün sahada kaldırılması ve yerine yerleştirilmesi, saha faaliyetlerinin sayısını ve süresini azaltabilir.
Bu yaklaşımın başarısı ise modülün sahaya gelmesiyle başlamaz. Tam tersine, modüler bir yapının sonradan ortaya çıkması değil, daha tasarım aşamasında planlanması gerekir. Modülün boyutları, ağırlığı, bağlantı noktaları, kaynak ve montaj sırası, kaldırma noktaları, taşıma güzergâhı, geçici destekleri, nihai konumlandırma toleransları ve sahadaki diğer sistemlerle arayüzleri birlikte değerlendirilmelidir. Böylece tasarım ile yapım yöntemi birbirinden bağımsız iki faaliyet olmaktan çıkar ve tek bir mühendislik sürecinin parçaları haline gelir.
Detaylı mühendislik mümkün olduğunca erken olgunlaştırılır. Tasarım, yalnızca işletme fonksiyonlarını değil; üretilebilirlik, monte edilebilirlik, kaldırma, taşıma ve sahadaki çalışma sırasını da dikkate alacak şekilde geliştirilir.
Çok sayıda küçük saha faaliyetini tek tek gerçekleştirmek yerine, yapısal, mekanik ve elektrik bileşenleri daha büyük montaj birimleri halinde hazırlanarak saha montajının süresi ve iş gücü azaltılabilir.
Uygun işler fabrika veya kontrollü ön montaj ortamlarına taşınarak çalışma koşulları, kalite kontrolleri, kaynak işlemleri ve üretim sırası daha yüksek ölçüde kontrol edilebilir.
Büyük modüllerin taşınması, kaldırılması ve nihai konumuna yerleştirilmesi tek bir lojistik zincir olarak planlanır. Kaldırma kapasitesi kadar taşıma güzergâhı ve saha erişimi de tasarım girdisidir.
Birbirine bağımlılığı uygun şekilde yönetilmiş faaliyetler paralel yürütülerek kritik yol üzerindeki toplam süre baskısı azaltılır. Böylece mühendislik, imalat, saha hazırlığı ve montaj daha dengeli bir takvim içinde ilerleyebilir.
Kritik montaj yöntemleri, bağlantılar, kaynaklar, kaldırma noktaları ve saha arayüzleri mümkün olduğunca uygulamadan önce doğrulanır. Amaç, ilk kritik uygulamanın aynı zamanda bir deneme olmasını önlemektir.
Geleneksel yaklaşımda tasarım tamamlandıktan sonra yapım yöntemi belirlenirken, ileri yapım anlayışında süreç tersine çevrilir: “Nasıl inşa edeceğiz?” sorusu tasarımın erken aşamalarından itibaren sorulur. Böylece tasarım, imalat, lojistik ve montaj birbirinden kopuk faaliyetler olmaktan çıkar.
| Aşama | Temel soru | İleri yapım yaklaşımı |
|---|---|---|
| Tasarım | Bu yapı nasıl üretilecek ve monte edilecek? | Constructability, arayüzler, toleranslar ve montaj sırası tasarımın parçası yapılır. |
| İmalat | Hangi işler kontrollü ortamda tamamlanabilir? | Prefabrikasyon ve modüler üretim ile saha işinin bir bölümü dışarı alınır. |
| Lojistik | Üretilen parça sahaya nasıl ulaşacak? | Taşıma, kaldırma, geçici depolama ve erişim birlikte planlanır. |
| Montaj | Sahada en az işlemle nasıl güvenilir biçimde kurulacak? | Önceden hazırlanmış modüller kontrollü şekilde kaldırılır, konumlandırılır ve bağlanır. |
Burada kritik nokta, modülerleşmenin yalnızca büyük parçalar üretmek anlamına gelmemesidir. Gerçek modülerleşme; tasarım, imalat, kaynak, kalite kontrolü, taşıma, kaldırma, geçici destekleme, konumlandırma, ölçüm, bağlantı ve devreye alma faaliyetlerinin tek bir sistem olarak planlanmasını gerektirir. Modül büyüdükçe saha montajı azalabilir; ancak aynı zamanda kaldırma kapasitesi, taşıma güzergâhı, üretim toleransları ve deformasyon kontrolü gibi yeni mühendislik problemleri ortaya çıkar.
Sahadaki işi azaltmak, toplam mühendislik işini azaltmak anlamına gelmez. Aksine, büyük modüller daha erken ve daha ayrıntılı tasarım, daha hassas imalat, daha sıkı kalite kontrolü ve daha kapsamlı lojistik planlama gerektirir. Modül sahaya geldiğinde yaşanabilecek bir uyumsuzluğun düzeltilmesi ise küçük bir saha imalatına göre çok daha zor ve pahalı olabilir.
İleri yapım yaklaşımında nükleer santral bir anlamda dağıtılmış bir üretim sistemi haline gelir. Tasarım ofisleri, imalat tesisleri, kaynak ve kalite laboratuvarları, lojistik merkezleri, ağır kaldırma ekipmanları ve ana şantiye aynı üretim zincirinin parçalarıdır. Bu nedenle şantiyenin performansı yalnızca sahadaki iş gücüyle değil, sahaya malzeme ve modül sağlayan bütün zincirin performansıyla belirlenir.
Bu yapı aynı zamanda güçlü bir bilgi ve koordinasyon altyapısı gerektirir. Farklı ülkelerde veya farklı kuruluşlarda hazırlanan tasarımlarda ölçü birimleri, standartlar, malzeme şartları, tasarım revizyonları ve teknik arayüzler arasında tutarsızlık oluşması; modüler imalatın ve saha montajının avantajlarını hızla ortadan kaldırabilir. Bu nedenle tekil ve kontrollü tasarım verisi, değişiklik yönetimi, ortak teknik standartlar ve sürekli koordinasyon ileri yapım sisteminin temel şartlarıdır.
İleri inşaat tekniklerinin asıl amacı yalnızca belirli bir montaj faaliyetini hızlandırmak değildir. Kazanım, çok sayıda faaliyetin aynı zaman diliminde yürütülebilmesinden ve kritik saha faaliyetlerinin daha kısa bir süreye sıkıştırılmasından ortaya çıkar. Örneğin bir yapı yükselirken başka bir bölgede modül üretilebilir, başka bir tesiste ekipman montajı yapılabilir ve aynı anda sahada bir sonraki montaj için altyapı hazırlanabilir.
Ön montaj sayesinde sahada yapılacak iş miktarı ve buna bağlı çalışma süresi azaltılabilir.
Çok sayıda işin aynı anda sahaya yığılması yerine faaliyetler farklı üretim ve montaj alanlarına dağıtılabilir.
Kontrollü üretim ortamlarında hava koşullarından kaynaklanan kesintiler ve saha verimliliği üzerindeki etkiler azaltılabilir.
Daha az sayıda küçük imalat ve daha az saha arayüzü, çalışma alanındaki çakışmaların yönetilmesini kolaylaştırabilir.
Bununla birlikte ileri yapım tekniklerinin sağladığı zaman kazanımı otomatik değildir. Tasarımın geç tamamlanması, modül sınırlarının sonradan değiştirilmesi, yetersiz lojistik planlama veya sahadaki montaj arayüzlerinin hazır olmaması, önceden kazanılması hedeflenen zamanı geri alabilir. Özellikle büyük modüllerde tasarım değişikliğinin geç yapılması yalnızca bir çizim revizyonu değildir; imalatın, kaynakların, taşımanın, kaldırma planının ve saha montajının yeniden düzenlenmesine yol açabilir.
Bir nükleer projenin daha hızlı inşa edilmesi için yalnızca sahadaki çalışma temposunu artırmak yeterli değildir. Doğru tasarımın, doğru modülün, doğru ekipmanın ve doğru lojistik planın doğru zamanda hazır olması gerekir. Bu nedenle ileri yapım tekniklerinde zaman kazanımı büyük ölçüde inşaat başlamadan önce verilen mühendislik ve planlama kararlarının sonucudur.
Sonuç olarak ileri nükleer inşaat yaklaşımı, “daha hızlı inşaat” kavramından daha geniştir. Bu yaklaşım; erken tasarım olgunluğu, yapım için tasarım, modülerleşme, kontrollü imalat, ağır kaldırma, lojistik, paralel çalışma, dijital koordinasyon ve önceden doğrulama unsurlarının birlikte çalıştığı bütünleşik bir sistemdir. Başarılı uygulamada şantiye, bütün üretim zincirinin yalnızca bir parçasıdır.
Bu nedenle ileri yapım tekniklerinin temel felsefesi şu şekilde özetlenebilir: “Sahada daha hızlı çalışmak yerine, sahada daha az işi daha doğru zamanda yapmak.” Tasarım ve planlama ne kadar erken olgunlaştırılır, modüller ve arayüzler ne kadar iyi tanımlanır ve lojistik zinciri ne kadar önceden doğrulanırsa, nükleer santral inşaatının süre, kalite ve iş gücü açısından daha kontrollü yürütülmesi mümkün hale gelir.
Nükleer santral inşaatında takvimi belirleyen unsurlar yalnızca sahadaki çalışma hızı değildir. İnşaatın ne kadar süreceği, önemli ölçüde inşaat başlamadan önce alınmış mühendislik ve planlama kararlarının niteliğine bağlıdır. Bu nedenle ileri yapım yaklaşımlarının temel unsurlarından biri front-loaded engineering, yani gerekli mühendislik faaliyetlerinin mümkün olduğunca erken tamamlanması ve yapımın ihtiyaç duyduğu tasarım bilgilerinin zamanında hazır hale getirilmesidir.
Nükleer projelerde çok sayıda faaliyet birbirine bağımlıdır. Bir yapının betonarme imalatının başlayabilmesi için gerekli gömülü parçaların tanımlanmış olması, ekipmanların yerleşimlerinin bilinmesi, bağlantı noktalarının belirlenmesi ve ilgili tasarım bilgilerinin imalat ve montaj ekiplerine aktarılmış olması gerekir. Benzer şekilde bir modülün fabrikada üretilebilmesi için yalnızca ana geometrisinin değil; bağlantılarının, kaynaklarının, kaldırma noktalarının, toleranslarının ve sahadaki nihai montaj koşullarının da yeterli ölçüde tanımlanmış olması gerekir.
Tasarım yeterince olgunlaşmadan saha faaliyetlerinin hızlandırılması, kısa vadede ilerleme sağlıyor gibi görünse de daha sonra geç tasarım değişiklikleri, yeniden imalat, yeniden test, malzeme israfı, saha arayüz çatışmaları ve kalite baskısı oluşturabilir. Özellikle nükleer projelerde bir değişikliğin etkisi yalnızca ilgili çizimle sınırlı kalmaz; satın alma, imalat, kalite kontrol, lojistik, montaj, test ve dokümantasyon faaliyetlerine kadar yayılabilir.
Bu nedenle ileri yapımın amacı mümkün olan her işi mümkün olduğunca erken başlatmak değildir. Amaç, doğru işi, ihtiyaç duyduğu tasarım bilgisi yeterince olgunlaştığında ve doğru sırada başlatmaktır.
Tasarımın öne alınması yalnızca çizimlerin daha erken tamamlanması anlamına gelmez. Tasarım ekibinin, yapım yöntemini ve saha koşullarını tasarım sürecinin erken aşamalarından itibaren dikkate alması gerekir. Buna constructability, yani tasarımın gerçek yapım koşullarında uygulanabilirliğinin değerlendirilmesi yaklaşımı da dahildir.

Örneğin büyük bir modülün tasarımında yalnızca modülün işletme sırasında göreceği yükler veya nihai geometrisi dikkate alınmaz. Modülün nasıl üretileceği, kaynakların hangi sırayla yapılacağı, kaldırma sırasında oluşabilecek deformasyonlar, hangi araçlarla taşınacağı, sahaya hangi güzergâhtan getirileceği, geçici olarak nasıl destekleneceği ve nihai yerine nasıl konumlandırılacağı da tasarımın bir parçası haline gelir.
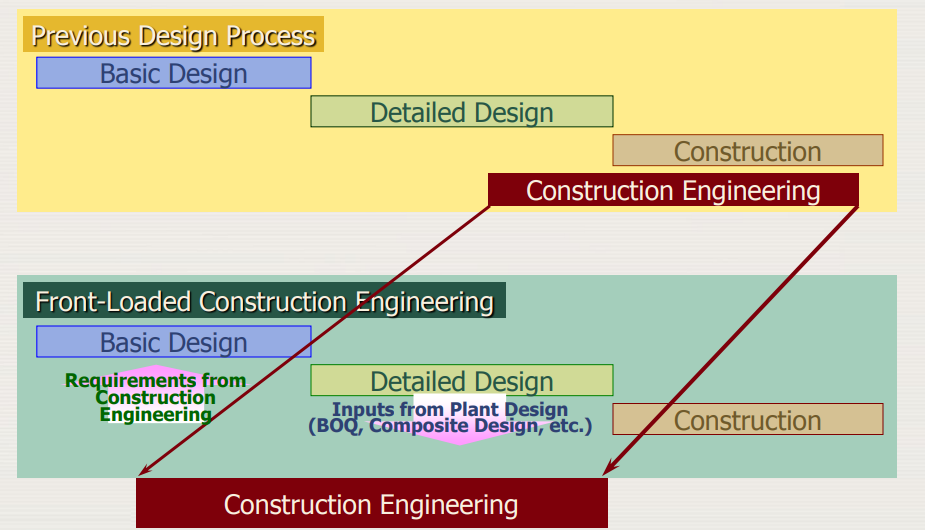
Yapımın başlayabilmesi için gerekli teknik bilgilerin zamanında tamamlanması, saha ekiplerinin tasarım kararlarını beklemesini ve sonradan yapılacak kapsamlı değişiklikleri azaltır.
Tasarımın yalnızca çalışabilir olması değil, üretilebilir, taşınabilir, kaldırılabilir, monte edilebilir ve test edilebilir olması da erken aşamada değerlendirilir.
Modüllerin boyutları, ağırlıkları, bağlantıları ve arayüzleri erken tanımlandığında imalat ve lojistik faaliyetleri daha öngörülebilir hale gelir.
Tasarımı yeterince olgunlaşmış bileşenlerin kontrollü üretim ortamlarında hazırlanması, saha faaliyetleri başlamadan önce önemli miktarda işin tamamlanmasına olanak sağlayabilir.
Özellikle büyük modüllerde taşıma güzergâhları, araç kapasitesi, geçici depolama alanları ve saha erişimi tasarım kararlarıyla birlikte değerlendirilir.
Farklı disiplinler, yükleniciler ve üretim noktaları arasındaki teknik arayüzler erken tanımlanarak sahada ortaya çıkabilecek çakışmaların azaltılması hedeflenir.
Geleneksel proje yönetiminde tasarım, satın alma, imalat ve saha inşaatı birbirini takip eden faaliyetler gibi ele alınabilir. Oysa büyük ve karmaşık nükleer projelerde bu faaliyetlerin önemli bir bölümü aynı zaman diliminde yürütülür. Bu nedenle tasarım programında meydana gelen küçük bir gecikme, kendisinden sonra gelen çok sayıda faaliyetin başlamasını etkileyebilir.
| Faaliyet | Tasarımın etkisi | Geç tamamlanmasının olası sonucu |
|---|---|---|
| Satın alma | Teknik şartlar, ekipman özellikleri ve malzeme gereksinimleri tasarımla belirlenir. | Siparişin gecikmesi veya satın alınan ürünün sonradan tasarıma uymaması. |
| İmalat | Üretim resimleri, toleranslar, kaynak detayları ve kalite gereksinimleri belirlenir. | İmalatın başlayamaması veya revizyon nedeniyle yeniden imalat. |
| Modülerleşme | Modül sınırları, bağlantılar, kaldırma noktaları ve arayüzler tanımlanır. | Modül üretiminin gecikmesi ve lojistik planın yeniden yapılması. |
| Saha inşaatı | Gömülü parçalar, ekipman yerleşimleri ve montaj sırası belirlenir. | Sahanın tasarım kararlarını beklemesi veya yeniden iş yapılması. |
| Test ve devreye alma | Sistem arayüzleri ve test gereksinimleri tasarım aşamasında tanımlanır. | Test sırasının değişmesi ve birbirine bağlı faaliyetlerin yeniden planlanması. |
Bu nedenle “tasarım bittiğinde inşaat başlar” şeklindeki basit bir model, karmaşık nükleer projelerin gerçek çalışma biçimini tam olarak açıklamaz. Birçok faaliyet paralel ilerler; ancak paralellik, gerekli teknik girdilerin hazır olmadığı faaliyetleri zorla başlatmak anlamına gelmez. Asıl amaç, hangi faaliyetin hangi bilgi seviyesine ihtiyaç duyduğunu önceden belirlemek ve tasarım olgunluğunu buna göre yönetmektir.
Proje boyunca bütün tasarımın aynı anda “tamamlanması” pratik bir yaklaşım değildir. Bunun yerine kritik sistemler, yapı bölgeleri, ekipmanlar ve modüller için farklı tasarım olgunluk seviyeleri tanımlanabilir. Bir faaliyetin başlayabilmesi için gerekli minimum tasarım bilgisi ile faaliyetin tamamen sonuçlandırılması için gerekli nihai tasarım bilgisi birbirinden ayrılabilir.
Örneğin bir yapı bölgesinin ilk imalatına başlanabilmesi için gerekli temel geometrik ve yapısal bilgiler tamamlanmış olabilirken, daha sonraki bir ekipman montajı için çok daha ayrıntılı arayüz bilgilerinin tamamlanması gerekebilir. Böylece proje, bütün tasarımın tek bir tarihte tamamlanmasını beklemeden kontrollü biçimde ilerleyebilir.
Tasarım ilerlemesini yalnızca tamamlanan çizim veya doküman sayısıyla ölçmek yanıltıcı olabilir. Daha önemli soru şudur: “Başlatılması planlanan faaliyet için gerekli tasarım bilgisi yeterince olgun mu?”
Çünkü yüzlerce dokümanın tamamlanmış olması, kritik bir modülün kaldırma noktalarının veya iki sistem arasındaki bağlantı arayüzünün hâlâ belirsiz olması durumunda gerçek yapım hazırlığını garanti etmez. Tasarım olgunluğu, doğrudan yapım faaliyetinin ihtiyaçlarıyla birlikte değerlendirilmelidir.
Bir tasarım değişikliğinin maliyeti, proje ilerledikçe yalnızca mühendislik çalışmasının maliyeti değildir. Değişiklik bir modül üretime girdikten sonra yapılırsa üretim çizimlerinin değiştirilmesi, imalatın durdurulması, malzemenin değiştirilmesi, kalite kontrollerinin tekrarlanması ve teslimat programının yeniden düzenlenmesi gerekebilir. Modül sahaya ulaşmışsa buna taşıma, kaldırma ve montaj planlarının değiştirilmesi de eklenebilir.
Bu nedenle değişikliğin etkisi proje ilerledikçe büyür. Tasarım aşamasında kolayca çözülebilecek bir kararın, imalat veya saha montajı sonrasında değiştirilmesi çok daha fazla faaliyet üzerinde zincirleme etki yaratabilir. Front-loaded engineering yaklaşımının önemli amaçlarından biri de kritik kararları mümkün olduğunca bu zincirleme etkinin oluşmasından önce netleştirmektir.
Değişikliklerin teknik olarak değerlendirilmesi ve uygulanması görece daha kontrollüdür.
Değişiklik artık üretim, malzeme, kaynak ve kalite süreçlerini de etkileyebilir.
Modül boyutu veya ağırlığı değiştiğinde taşıma ve kaldırma planlarının yeniden değerlendirilmesi gerekebilir.
Sahadaki değişiklik; erişim, arayüz, yeniden iş ve program etkilerini aynı anda ortaya çıkarabilir.
Burada önemli bir ayrım vardır. Erken başlamak ile hazırlıklı başlamak aynı şey değildir. İnşaat faaliyetlerini mümkün olduğunca erken başlatmak, tasarım ve tedarik zinciri hazır değilse ilerleme yerine bekleme ve yeniden iş üretir. Buna karşılık yeterli tasarım olgunluğu sağlandıktan sonra başlatılan faaliyet, daha az belirsizlikle ve daha kontrollü bir üretim akışı içinde ilerleyebilir.
İleri yapım sistemlerinde bu nedenle proje takvimi yalnızca “sahada ne zaman başlayacağız?” sorusuna göre hazırlanmaz. Bir modülün ne zaman tasarlanacağı, ne zaman üretileceği, ne zaman taşınacağı, ne zaman sahaya ulaşacağı ve sahada hangi faaliyetin hazır olması gerektiği birlikte planlanır.
Nükleer santral inşaatında gerçek başlangıç tarihi çoğu zaman sahadaki ilk beton dökümü değildir. O tarihten çok önce; tasarım kararları, teknik şartlar, modül sınırları, tedarik stratejisi, imalat yöntemleri, lojistik güzergâhları ve saha montaj sıraları belirlenmeye başlanmıştır.
Bu nedenle inşaat programı ile tasarım programı ayrı çizelgeler değil, aynı üretim sisteminin iki parçasıdır. Tasarımın zamanında olgunlaşması, yalnızca mühendislik ekibinin performansını değil; satın alma, imalat, lojistik, saha montajı ve nihayetinde toplam proje süresini etkiler.
Sonuç olarak front-loaded engineering, nükleer inşaatı daha erken başlatma stratejisi değil, inşaatın ihtiyaç duyduğu kararları daha erken verme stratejisidir. Tasarım olgunluğu, constructability, modülerleşme, imalat, lojistik ve saha montajı aynı planın parçaları olarak ele alındığında, şantiyede ortaya çıkabilecek belirsizliklerin önemli bir bölümü daha erken aşamalarda yönetilebilir.
Bu yaklaşımın temel prensibi basittir: “Şantiyede çözülmesi gereken problemi, mümkün olduğunca şantiyeye gelmeden çözmek.” Böylece inşaat süresi yalnızca sahadaki çalışma temposunun değil, projenin çok daha önce başlayan mühendislik ve planlama kalitesinin bir sonucu haline gelir.
Nükleer santral inşaatında dijitalleşmenin gerçek anlamı yalnızca üç boyutlu bir model oluşturmak değildir. Asıl dönüşüm, 3B modelin proje yönetiminin diğer temel verileriyle ilişkilendirilmesi ile ortaya çıkar. Yapının, ekipmanların, borulamanın, kabloların, gömülü parçaların, erişim alanlarının ve geçici yapıların aynı dijital ortamda tanımlanması; daha inşaat başlamadan önce yapım yönteminin incelenmesine olanak verir.
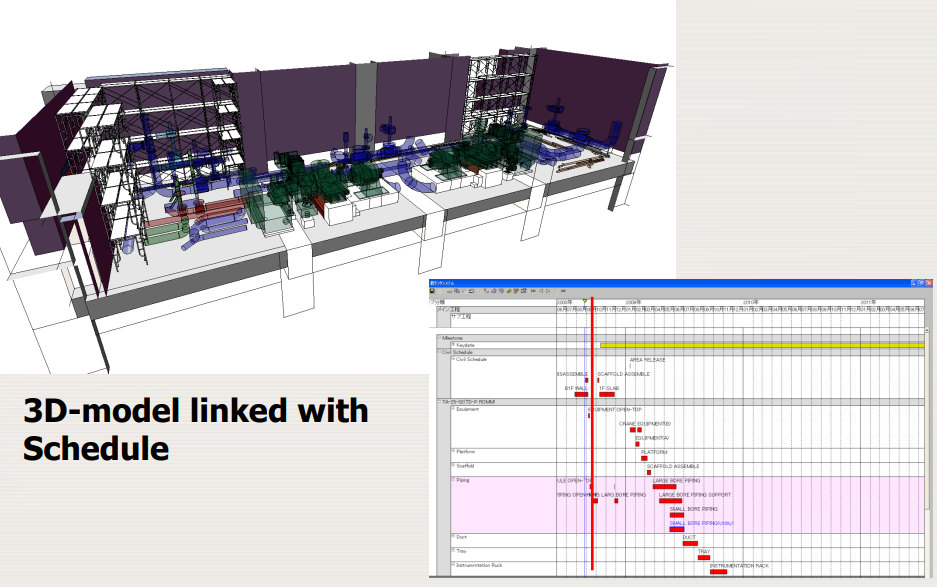
Bu nedenle 3D-CAD veya BIM modeli, yalnızca “binanın bilgisayardaki resmi” olarak görülmemelidir. Doğru kullanıldığında model; ne yapılacağını, nerede yapılacağını, ne kadar malzeme gerektiğini, hangi kaynaklarla yapılacağını ve ne zaman yapılacağını birlikte tanımlayan bir proje yönetim altyapısına dönüşebilir.
Geleneksel yaklaşımda çizimler, miktar listeleri, iş programları, personel planları ve saha kayıtları çoğu zaman birbirinden ayrı belgeler halinde yönetilir. Bu durumda bir değişikliğin bütün sistem üzerindeki etkisini görmek zorlaşır.
İleri yaklaşımda ise bu bilgiler birbirine bağlanır. Bir ekipmanın modeldeki konumu, o ekipmanın montaj faaliyetiyle; montaj faaliyeti gerekli iş gücü ve ekipmanla; iş gücü ve ekipman ise takvimle ilişkilendirilebilir. Böylece model statik bir çizim olmaktan çıkar, projenin nasıl üretileceğini gösteren dinamik bir yönetim aracına dönüşür.
Burada önemli bir terminoloji ayrımı vardır. BIM literatüründe “5D” ve “6D” kavramlarının anlamı bütün kaynaklarda aynı değildir. Bazı BIM yaklaşımlarında 5D maliyet, 6D ise sürdürülebilirlik veya işletme bilgileri ile ilişkilendirilebilir. Ancak nükleer santral inşaatında kullanılan belirli 6D-CAD yaklaşımında boyutlar, doğrudan yapım planlamasının ihtiyaçlarına göre tanımlanır: 3D model; miktar, kaynak ve zaman bilgileriyle birleştirilir.
Yapıların, ekipmanların, boruların, kabloların, desteklerin, gömülü parçaların ve çalışma alanlarının fiziksel konumu ve birbirleriyle olan ilişkileri dijital ortamda tanımlanır.
Modeldeki fiziksel nesneler yapım faaliyetleri ve takvimle ilişkilendirilir. Böylece yapının hangi bölümünün hangi sırayla ve hangi tarihte kurulacağı görsel olarak simüle edilebilir.
Modelde tanımlanan elemanlardan beton, çelik, boru, kablo, ekipman ve diğer iş kalemlerinin miktarları çıkarılabilir. Bu bilgiler iş paketleri ve tedarik planlarıyla ilişkilendirilebilir.
Miktarlar, iş gücü, ekipman ve zaman birlikte değerlendirilerek yapım faaliyetlerinin ayrıntılı üretim simülasyonu oluşturulur. Böylece proje yalnızca “ne yapılacak?” sorusuna değil, “nasıl üretilecek?” sorusuna da cevap verir.
4D yaklaşımında temel dönüşüm, üç boyutlu modelin zamana bağlanmasıdır. Ancak nükleer santral gibi çok büyük ve karmaşık projelerde yalnızca zaman bilgisi yeterli değildir. Çünkü aynı faaliyet için gerekli malzeme miktarı, personel sayısı, ekipman, çalışma alanı ve erişim koşulları da bilinmelidir.
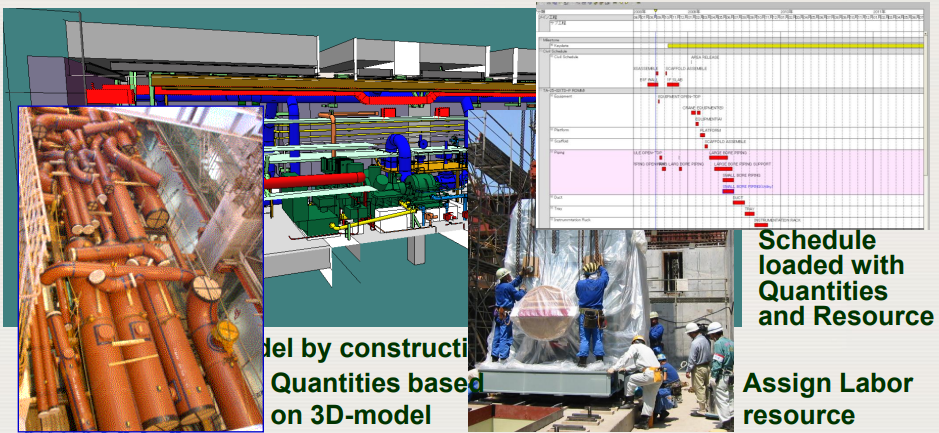
Bu nedenle 6D-CAD yaklaşımında modelden alınan miktarlar yapım programına bağlanır ve gerekli kaynaklar faaliyetlere atanır. Böylece belirli bir yapı bölgesi için ne kadar iş yapılacağı, kaç kişinin çalışacağı, hangi ekipmanların kullanılacağı ve bu işin ne zaman gerçekleştirileceği birlikte değerlendirilebilir.
3D Model + Miktarlar + Kaynaklar + Zaman = 6D Yapım Veritabanı
Bu yaklaşımın amacı yalnızca bilgisayarda güzel bir animasyon üretmek değildir. Amaç, yapı bölgesine göre ayrıntılı ve hassas bir yapım programı oluşturmak, gerekli iş gücü ve kaynakları bu programa bağlamak ve ortaya çıkan programı üç boyutlu model üzerinde simüle ederek uygulanabilirliğini daha inşaat başlamadan test etmektir.
Geleneksel bir iş programı esas olarak faaliyetlerin başlangıç ve bitiş tarihlerini gösterir. 6D yaklaşımı ise bu programı fiziksel üretimle ilişkilendirir. Böylece proje yöneticisi yalnızca “hangi faaliyet ne zaman başlayacak?” sorusunu değil, aynı zamanda o faaliyetin gerçek sahada uygulanabilir olup olmadığını da inceleyebilir.
| Soru | Geleneksel yaklaşım | 6D yaklaşımı |
|---|---|---|
| Ne yapılacak? | İş programı ve teknik dokümanlardan belirlenir. | Modeldeki fiziksel elemanlarla doğrudan ilişkilendirilir. |
| Nerede yapılacak? | Çizimler ve saha planları üzerinden değerlendirilir. | 3D model üzerinde gerçek konum ve çevresindeki arayüzlerle birlikte görülür. |
| Ne kadar yapılacak? | Ayrı miktar listeleri ve metrajlarla takip edilir. | Modeldeki elemanlarla ilişkilendirilmiş miktarlar üzerinden takip edilebilir. |
| Kim yapacak? | İş programı ve kaynak planlarından takip edilir. | İş gücü kaynakları ilgili iş paketlerine bağlanabilir. |
| Hangi ekipman kullanılacak? | Ayrı yöntem ve kaynak planlarında tanımlanır. | Montaj faaliyetleri ve saha koşullarıyla birlikte değerlendirilebilir. |
| Ne zaman yapılacak? | Gantt ve CPM tabanlı program üzerinden görülür. | Takvim fiziksel modelle ilişkilendirilerek görsel olarak simüle edilir. |
| Bir faaliyet diğerini engelliyor mu? | Program ilişkilerinden anlaşılmaya çalışılır. | Hem zaman hem de fiziksel alan ilişkileri birlikte incelenebilir. |
Nükleer santral şantiyesinde milyonlarca faaliyet, ekipman ve arayüz bulunduğunda, yalnızca yazılı bir iş programını okumak insanların gerçek saha koşullarını zihinsel olarak canlandırması için yeterli olmayabilir. Özellikle mekanik ve elektrik sistemlerinin yoğunlaştığı bölgelerde hangi işin önce yapılması gerektiği, hangi erişim yolunun ne zaman kapanacağı ve hangi ekipmanın daha sonra erişilemez hale geleceği kritik hale gelir.
4D ve 6D simülasyonunun önemli avantajlarından biri, bu durumların zaman içinde görsel olarak incelenebilmesidir. Bir montaj faaliyeti model üzerinde gerçekleştirildiğinde, daha sonra yapılması planlanan başka bir faaliyetin erişim yolunun kapanıp kapanmadığı veya iki ekibin aynı çalışma alanında birbirinin faaliyetini engelleyip engellemediği önceden görülebilir.
Ekipmanların, boruların, kabloların ve yapı elemanlarının hangi sırayla kurulacağı görsel olarak test edilebilir.
İnşaat, mekanik, elektrik ve diğer disiplinlerin birbirleriyle olan fiziksel ve zamansal etkileşimleri incelenebilir.
Büyük ekipmanların sahaya giriş güzergâhları, geçici çalışma alanları ve kaldırma operasyonları önceden modellenebilir.
Aynı bölgede aynı anda çalışması planlanan ekiplerin faaliyetleri ve kaynak gereksinimleri karşılaştırılabilir.
Japon nükleer endüstrisinin bu alandaki deneyimi özellikle dikkat çekicidir. Burada önemli olan yalnızca gelişmiş bir CAD yazılımına sahip olmak değil, 3D tasarım bilgisini yapım mühendisliği, üretim, lojistik, saha montajı ve proje yönetimiyle aynı bilgi zincirine bağlamaktır.
Japon nükleer endüstrisinde 3D-CAD tabanlı yapım planlama çalışmalarının geçmişi 1990'lara kadar uzanmaktadır. Daha sonraki uygulamalarda 3D modellerin yapım programlarıyla ilişkilendirilmesi, farklı kuruluşlar arasındaki koordinasyonun dijital ortamda yapılması ve saha faaliyetlerinin simülasyonla önceden incelenmesi geliştirilmiştir.
Özellikle Japon nükleer tesislerinin yapımında görev alan kuruluşların geliştirdiği sistemlerde; 3D plant design, yapım miktarları, iş programı, insan kaynağı, montaj prosedürleri, ilerleme bilgileri ve saha kayıtlarının birbirine bağlanması yönünde uzun süreli bir gelişim görülmektedir.
Japonya örneğinde dijital model, yalnızca tasarım mühendislerinin kullandığı bir araç olarak bırakılmamıştır. Modelin yapım planlamasına, saha koordinasyonuna ve üretim yönetimine kadar taşınması hedeflenmiştir.
Bu nedenle 6D-CAD'i yalnızca bir “BIM seviyesi” olarak görmek eksik kalır. Daha doğru tanım, tasarım verisinin üretim ve yapım yönetimiyle bütünleştirildiği dijital bir inşaat mühendisliği sistemi olmasıdır.
Bu gelişimi yalnızca yeni yazılımların ortaya çıkması olarak değerlendirmek doğru değildir. Asıl değişim, proje yönetiminin giderek geometriden zamana, zamandan kaynaklara ve kaynaklardan entegre üretim yönetimine doğru ilerlemesidir.
| Seviye | Temel bilgi | Proje yönetimine katkı |
|---|---|---|
| Çizim | Geometrik ve teknik bilgi | Ne yapılacağını tanımlar. |
| 3D-CAD | Geometri + mekânsal ilişkiler | Çakışmaları, erişimi ve fiziksel ilişkileri görmeye yardımcı olur. |
| 4D | 3D + zaman | Yapım sırasını ve zaman içindeki fiziksel değişimi gösterir. |
| 5D | 3D + miktar / proje maliyeti bağlamı | Metraj, iş paketleri ve maliyet kontrolünün modelle ilişkilendirilmesini sağlar. |
| 6D-CAD | 3D + miktar + kaynak + zaman | Fiziksel üretim ile kaynak ve takvimi birlikte simüle eder. |
Burada 5D konusunda da terminolojiye dikkat etmek gerekir. Nükleer inşaatta kullanılan 6D-CAD tanımı, genel BIM literatüründeki boyut tanımlarıyla birebir aynı olmak zorunda değildir. Bu nedenle bu bölümde “6D-CAD” belirli bir nükleer yapım yönetimi yaklaşımının adı olarak kullanılmalıdır. Böylece farklı BIM kaynaklarında görülen 5D ve 6D tanımlarıyla kavram karmaşası oluşmaz.
6D yaklaşımının daha ileri aşaması, planlanan iş ile gerçekleşen işin karşılaştırılmasıdır. Modelde belirlenen faaliyetler sahada gerçekleştikçe gerçek ilerleme, ölçüm sonuçları, montaj kayıtları ve kalite kayıtları yeniden dijital sisteme aktarılabilir.
Böylece model yalnızca “ne yapılması gerektiğini” gösteren bir plan olmaktan çıkar ve “gerçekte ne yapıldı?” sorusunun da cevabını taşıyabilir. Planlanan ve gerçekleşen durumun karşılaştırılması, gecikmelerin ve üretim sapmalarının daha erken fark edilmesine olanak verir.
Hangi işin, hangi miktarda, hangi kaynaklarla ve hangi tarihte yapılacağı model ve program üzerinde tanımlanır.
Saha ekipleri planlanan faaliyetleri gerçekleştirir ve gerçek ilerleme bilgileri sisteme aktarılır.
Planlanan ve gerçekleşen ilerleme karşılaştırılarak sapmalar ve darboğazlar belirlenebilir.
Yeni bilgiler kullanılarak plan, kaynak dağılımı ve sonraki faaliyetlerin zamanlaması yeniden değerlendirilebilir.
Çok sayıda veri toplamak tek başına ileri proje yönetimi anlamına gelmez. Binlerce nesnenin bulunduğu bir model, eğer iş programı, miktar, kaynak ve saha kayıtlarıyla ilişkilendirilemiyorsa yalnızca büyük bir dijital arşiv haline gelebilir.
En iyi dijital model, en ayrıntılı veya en güzel görünen model değildir. İnşaat kararını daha erken, daha doğru ve daha ölçülebilir biçimde vermeyi sağlayan modeldir.
Bir borunun geçeceği güzergâhın başka bir sistemle çakışması, büyük bir modülün vinçle döndürülebileceği alanın yetersiz olması, bir ekipmanın montajından sonra başka bir ekipmana erişimin kapanması veya aynı çalışma alanına aynı anda çok fazla ekibin atanması; bunların tamamı fiziksel sorun haline gelmeden önce dijital ortamda görülebiliyorsa, model doğrudan proje riskini azaltan bir yönetim aracına dönüşmüş demektir.
Nükleer santrallerde çok sayıda sistemin aynı sınırlı hacim içinde birbirine çok yakın yerleştirilmesi, yapım faaliyetlerinin sırasını kritik hale getirir. Bir ekipmanın daha sonra kurulacak başka bir sistemin erişimini kapatması, geçici bir kaldırma güzergâhının ortadan kalkması veya bir yapı bölgesinin erken kapatılması sonraki faaliyetleri doğrudan etkileyebilir.
Ayrıca nükleer projelerde kalite ve dokümantasyon gereksinimleri nedeniyle “sonradan düzeltiriz” yaklaşımının maliyeti yüksektir. Bu nedenle tasarım, yapım yöntemi, miktar, kaynak, zaman ve saha doğrulamasının mümkün olduğunca erken bir aşamada birlikte değerlendirilmesi önem kazanır.
Bu açıdan bakıldığında 6D yaklaşımı, önceki iki bölümde ele alınan front-loaded engineering ve ileri yapım tekniklerinin doğal devamıdır. Tasarım erken olgunlaştırılır; yapım yöntemi tasarımın içine alınır; modüller ve arayüzler belirlenir; daha sonra bu bilgiler 3D modele aktarılır ve model miktar, kaynak ve zamanla ilişkilendirilerek gerçek bir yapım simülasyonuna dönüştürülür.
Geleneksel proje yönetiminde birçok karar, gerçek saha koşulları ortaya çıktığında verilir. 4D ve özellikle 6D yaklaşımında ise mümkün olan kararların önemli bir bölümü inşaat başlamadan önce dijital ortamda test edilir.
Böylece proje yönetiminin temel sorusu da değişir: “Bu işi sahada nasıl çözeriz?” yerine “Bu işi sahaya gelmeden önce nasıl doğrularız?” sorusu öne çıkar.
Sonuç olarak 6D inşaat yönetimi, üç boyutlu modelin daha gelişmiş bir görselleştirmesi değildir. Modelin fiziksel üretim sistemiyle bütünleştirilmesidir. Yapı geometrisi; miktarlarla, miktarlar kaynaklarla, kaynaklar zamanla ve bütün bu bilgiler gerçek yapım sırasıyla ilişkilendirilir.
Bu nedenle nükleer santral inşaatında dijitalleşmenin ulaştığı seviye, “3D model yaptık” cümlesiyle ölçülemez. Daha ileri seviye; tasarımın, miktarın, insan kaynağının, ekipmanın, lojistiğin, takvimin, saha uygulamasının ve gerçekleşen ilerlemenin aynı dijital üretim zincirinde birbirine bağlanmasıdır.
Japon nükleer endüstrisinde uzun yıllar boyunca geliştirilen 3D-CAD, yapım simülasyonu ve 6D-CAD uygulamalarının önemi de burada ortaya çıkar. Amaç yalnızca teknolojik olarak gelişmiş bir model üretmek değil, nükleer santral inşaatını ölçülebilir, simüle edilebilir ve önceden doğrulanabilir bir üretim sürecine dönüştürmektir.
Erken mühendislik + İleri yapım teknikleri + 6D dijital planlama = Şantiyeye gelmeden doğrulanmış inşaat
İnşaatın geleceğindeki asıl dönüşüm, daha fazla insanın sahada daha hızlı çalışması değildir. Daha fazla kararın, daha fazla işin ve daha fazla koordinasyonun sahaya gelmeden önce dijital ortamda doğrulanmasıdır.
Modülerleşme, ileri nükleer inşaat tekniklerinin en güçlü araçlarından biridir. Ancak burada söz konusu olan yalnızca büyük parçalar üretip bunları sahaya taşımak değildir. Gerçek modülerleşme; tasarım, imalat, kalite kontrolü, lojistik, kaldırma, montaj ve test faaliyetlerinin tek bir üretim sistemi olarak yeniden düzenlenmesidir.
Temel fikir, yapının veya sistemin mümkün olan bölümlerini kontrollü bir üretim ortamında önceden birleştirerek sahaya mümkün olduğunca tamamlanmış halde getirmektir. Böylece sahada yapılacak küçük imalatların, kaynakların, kablo çekimlerinin, ekipman montajlarının ve destekleme işlemlerinin bir bölümü daha erken bir aşamada tamamlanabilir.
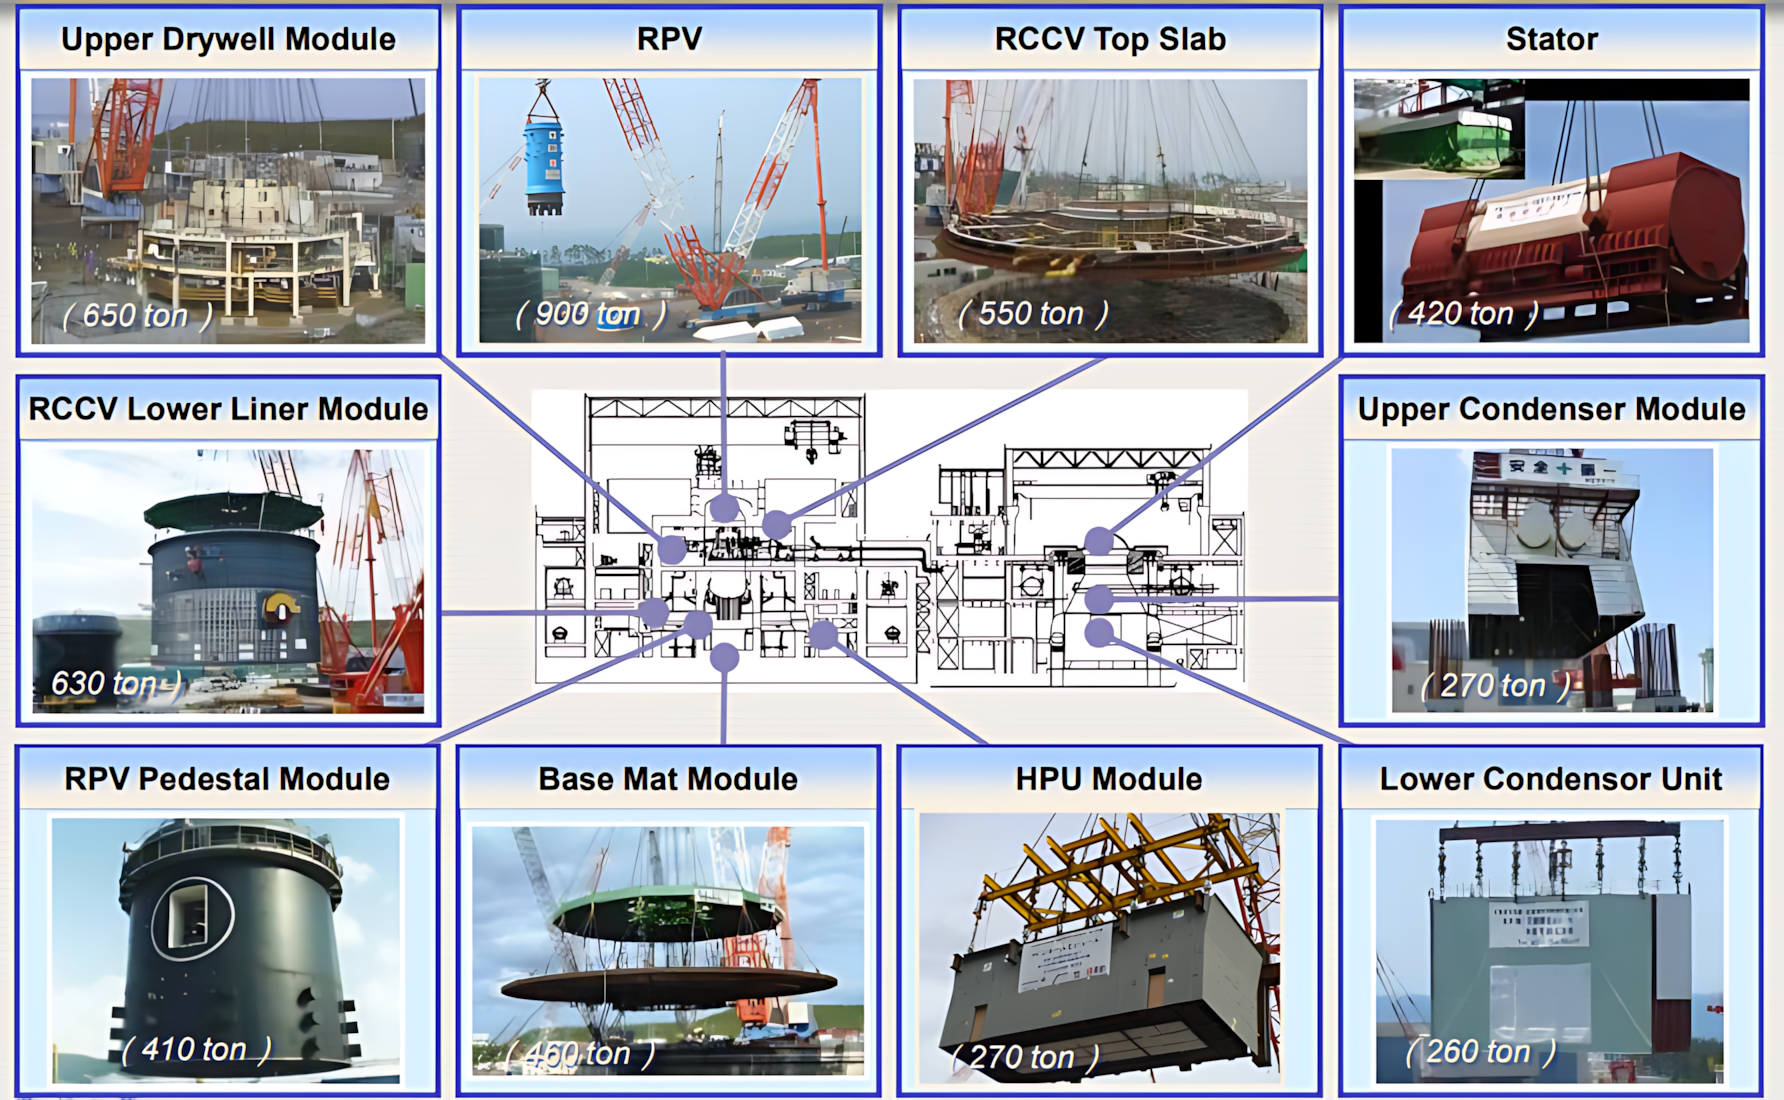
Bir modül yalnızca beton veya çelik bir yapı parçası değildir. Uygulamaya bağlı olarak mekanik ekipmanlar, borulama, vanalar, elektrik tavaları, kablolar, destekler, havalandırma elemanları, gömülü parçalar ve bunların taşıyıcı yapıları tek bir modül içinde birleştirilebilir. Böylece sahaya tek tek yüzlerce parçanın getirilmesi yerine, çok sayıda parçanın önceden birleştirilmiş bir ürün olarak getirilmesi mümkün hale gelir.
Geleneksel yapımda çok sayıda küçük iş sahada art arda gerçekleştirilir. Modüler yapımda ise bu işlerin bir bölümü saha dışında paralel olarak gerçekleştirilir ve daha sonra tek bir montaj operasyonu ile sahaya aktarılır.
Çok sayıda küçük saha işi → Ön montaj → Büyük modül → Tek veya sınırlı sayıda saha montajı
Böylece şantiye giderek bir imalat alanından çok entegrasyon, montaj, bağlantı, test ve doğrulama alanına dönüşür.
Uygun faaliyetler kontrollü üretim ortamlarına taşınarak tekrarlanabilir iş akışları, daha iyi erişim, standart çalışma koşulları ve daha kontrollü kalite süreçlerinden yararlanabilir.
Yüksekte, dar hacimlerde veya yoğun ekipman arasında yapılacak montajın bir bölümü ön montaj alanında tamamlanabilir. Bu durum saha yoğunluğunu ve bazı işçilik gereksinimlerini azaltabilir.
Modüller hazırlanırken sahada temel, yapı ve altyapı faaliyetleri devam edebilir. Böylece daha önce ardışık yürütülen bazı işler paralel hale getirilebilir.
Uygun sistem ve ekipmanlarda bazı kontrollerin ve testlerin fabrika ortamında gerçekleştirilmesi, sahadaki entegrasyon ve devreye alma faaliyetlerinin bir bölümünü azaltabilir.
Modülerleşmenin nükleer sektördeki geçmişi SMR'lardan çok daha eskidir. Özellikle Japonya'daki gelişmiş kaynar su reaktörü projelerinde büyük modüller, açık üstten yapım ve çok ağır kaldırma teknolojileriyle birlikte kullanılmıştır.
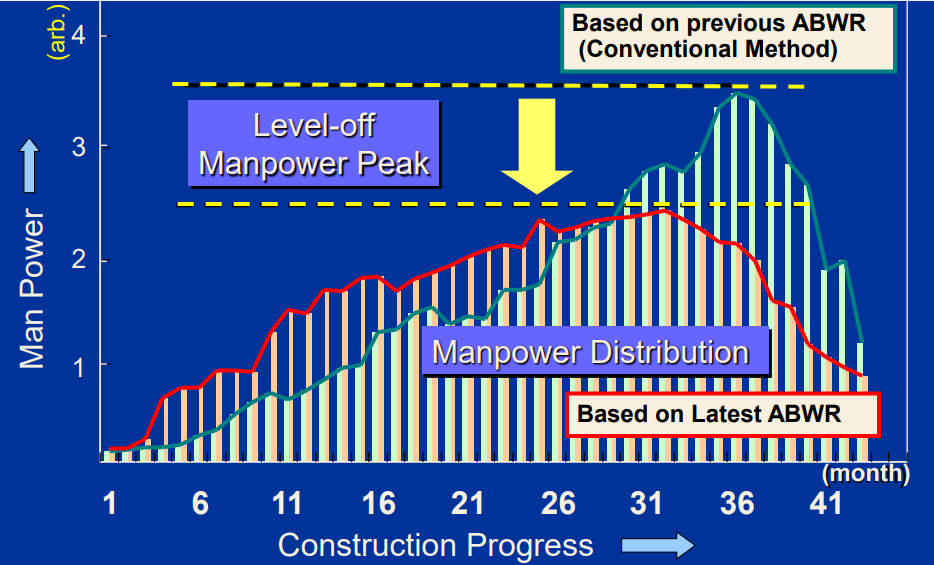
Bunun dikkat çekici örneklerinden biri Kashiwazaki-Kariwa-7 projesidir. Reaktör binasının bazı bölümleri büyük modüller halinde hazırlanmış ve daha sonra Very Heavy Lift (VHL) vinçleriyle yerine kaldırılmıştır. Kaynaklarda üst drywell bölgesindeki büyük modülün yaklaşık 650 ton ağırlığa ulaştığı; modül içerisinde γ-kalkan duvarı, borular, vanalar, kablo tavaları, hava kanalları ve bunların destek yapılarının birlikte yer aldığı belirtilmektedir.
Bu örnek, modülerleşmenin yalnızca “prefabrik bir parça” üretmek olmadığını açıkça gösterir. Çok sayıda mekanik, elektrik ve yapısal elemanın tek bir ürün halinde birleştirilmesi; bunun taşınması, kaldırılması ve hassas biçimde yerine yerleştirilmesi başlı başına ileri bir mühendislik problemidir.
Büyük bir modülün içinde aynı anda farklı disiplinlere ait çok sayıda faaliyet tamamlanabilir. Çelik konstrüksiyon, borulama, ekipman, elektrik ve destek sistemleri tek bir üretim akışı içinde bir araya getirilebilir.
Bu nedenle modülerleşmenin gerçek avantajı yalnızca “daha büyük parça” üretmek değildir. Birbirinden bağımsız görünen çok sayıda küçük saha faaliyetini daha erken bir aşamada tek bir kontrollü üretim birimine dönüştürmektir.
Geleneksel inşaat anlayışında fabrikanın görevi çoğunlukla ekipman veya malzeme üretmek, şantiyenin görevi ise bunları birleştirmektir. İleri modüler yapımda bu sınır değişir. Fabrika veya ön montaj alanı artık yalnızca parça üretmez; kullanıma veya montaja mümkün olduğunca hazır sistemler üretmeye başlar.
Böylece nükleer santral bir bakıma dağıtılmış bir üretim sistemi haline gelir. Tasarım ofisi, modül fabrikası, kaynak ve kalite laboratuvarları, lojistik merkezi, ağır kaldırma ekipmanları ve ana şantiye aynı üretim zincirinin parçalarıdır.
Modül geometrisi, arayüzleri, toleransları, bağlantıları ve montaj yöntemi tanımlanır.
Yapısal, mekanik ve elektrik bileşenleri kontrollü koşullarda bir araya getirilir ve kalite kontrollerinden geçirilir.
Modülün fabrikadan sahaya güvenli biçimde ulaştırılması, geçici depolanması ve montaja hazırlanması yönetilir.
Modülün kaldırılması, konumlandırılması, bağlantılarının yapılması, entegrasyonu ve nihai doğrulaması gerçekleştirilir.
Modülerleşme otomatik olarak daha hızlı veya daha ucuz inşaat anlamına gelmez. Tam tersine, modülün büyüklüğü ve karmaşıklığı arttıkça proje daha erken ve daha ayrıntılı mühendislik gerektirir. Modül sahaya gelmeden önce kaynak prosedürleri, toleranslar, kaldırma noktaları, taşıma güzergâhı, geçici destekler, montaj sırası ve saha arayüzleri yeterince tanımlanmış olmalıdır.
Büyük bir modülün üretime girdikten sonra tasarımının değiştirilmesi, geleneksel bir saha imalatındaki küçük bir revizyondan çok daha büyük sonuçlar doğurabilir. Değişiklik; üretim çizimlerini, malzemeleri, kaynak işlemlerini, kalite kontrollerini, taşıma planını, kaldırma hesabını ve sahadaki montaj sırasını etkileyebilir.
Bu nedenle modülerleşmenin paradoksu şudur: sahadaki işi azaltmak için mühendislik işini artırmak gerekir. Kazanç, toplam mühendisliğin ortadan kalkmasından değil; mühendislik ve üretim faaliyetlerinin daha kontrollü ve daha erken gerçekleştirilmesinden doğar.
Bir modül ne kadar büyütülebilirse o kadar iyi değildir. Modülün boyutu; üretim kapasitesi, taşıma araçları, yol ve köprü kapasitesi, liman veya demiryolu olanakları, saha erişimi, depolama alanı ve kaldırma ekipmanlarının kapasitesiyle birlikte değerlendirilmelidir.
Özellikle çok büyük modüllerde taşıma güzergâhının daha tasarım aşamasında araştırılması gerekir. Köprülerin taşıma kapasitesi, dönüş yarıçapları, yol genişlikleri, eğimler, yükseklik sınırlamaları, liman olanakları ve geçici altyapı gereksinimleri modül tasarımının doğrudan girdileri haline gelebilir.
| Modülerleşme aşaması | Kritik mühendislik sorusu | Temel risk |
|---|---|---|
| Modül sınırlarının belirlenmesi | Hangi iş gerçekten saha dışına taşınabilir? | Yanlış modül sınırı ve gereksiz arayüzler. |
| Tasarım | Modül üretilebilir, taşınabilir ve monte edilebilir mi? | Sonradan ortaya çıkan tasarım ve yapım uyumsuzlukları. |
| İmalat | Kaynak, ölçü, tolerans ve kalite gereksinimleri sağlanıyor mu? | İmalat uygunsuzluğu ve yeniden iş. |
| Taşıma | Modül güvenli biçimde sahaya ulaştırılabilir mi? | Boyut, ağırlık, güzergâh ve altyapı kısıtları. |
| Kaldırma | Modül kaldırılırken deformasyon kabul edilebilir mi? | Geometrik bozulma veya yapısal hasar. |
| Konumlandırma | Modül gerekli toleranslarla yerine oturtulabilir mi? | Arayüz uyumsuzluğu ve yeniden iş. |
| Bağlantı | Komşu modüller ve saha sistemleri doğru şekilde bağlanabiliyor mu? | Boru, kablo ve mekanik bağlantı sorunları. |
| Test | Modül ve bağlantıları nasıl doğrulanacak? | Tekrarlanan testler ve devreye alma gecikmeleri. |
Modüler yapımın asıl zaman kazancı, yalnızca sahada daha hızlı montaj yapılmasından kaynaklanmaz. Daha önemli avantaj, farklı üretim faaliyetlerinin aynı anda yürütülebilmesidir.
Örneğin saha kazıları ve temel faaliyetleri devam ederken başka bir tesiste modülün çelik yapısı hazırlanabilir. Aynı anda üçüncü bir alanda borulama, ekipman ve elektrik sistemleri modül içerisine yerleştirilebilir. Modül tamamlandığında ise saha, bu üretim zincirinin son montaj noktasına dönüşür.
Modülün geometrisi, arayüzleri ve üretim yöntemi erkenden tanımlanır.
Modül saha faaliyetlerinden bağımsız olarak kontrollü ortamda hazırlanabilir.
Aynı zaman diliminde temel, yapı, erişim ve montaj altyapısı hazırlanabilir.
Hazır modüller sahaya getirildiğinde çok sayıda küçük faaliyet yerine daha sınırlı sayıda büyük montaj işlemi gerçekleştirilebilir.
Küçük Modüler Reaktörlerin ortaya çıkışı tek bir teknolojik gelişmenin sonucu değildir. SMR kavramı; daha küçük ünite gücü, tasarımın sadeleştirilmesi, pasif güvenlik özellikleri, standardizasyon, seri üretim, fabrika imalatı ve farklı elektrik şebekelerine veya endüstriyel uygulamalara uyarlanabilme gibi birçok unsurun birleşiminden oluşur.
Bununla birlikte modülerleşme, SMR konseptinin ekonomik ve endüstriyel mantığının merkezindeki unsurlardan biridir. Büyük nükleer santrallerde yıllar içinde geliştirilen prefabrikasyon, modül tasarımı, ağır kaldırma, kontrollü imalat, lojistik planlama ve paralel yapım deneyimi; daha küçük ve tekrarlanabilir nükleer ünitelerin fabrika temelli üretim fikrinin önünü açmıştır.
Burada önemli bir kavramsal ayrım vardır: “modüler inşaat” ile “SMR” aynı şey değildir. Büyük reaktörler de yoğun biçimde modüler yöntemlerle inşa edilebilir. SMR'larda ise modülerlik, yalnızca inşaat yöntemi değil, aynı zamanda reaktör tasarımının ve potansiyel üretim modelinin temel özelliklerinden biri haline gelir.
Büyük reaktörde soru çoğunlukla şudur: “Bu büyük tesisi daha hızlı nasıl inşa ederiz?”
SMR yaklaşımında ise soru kısmen değişir: “Bu nükleer tesisi daha fazla standardizasyon ve fabrika üretimi kullanarak tekrar tekrar nasıl üretebiliriz?”
Bu değişim, tek bir santral projesini hızlandırma fikrinden, tekrarlanabilir bir nükleer ürün üretme fikrine geçiş anlamına gelir.
Modüler üretimin ekonomik olabilmesi için modülün fabrikadan sahaya taşınabilmesi gerekir. Büyük bir reaktörün bazı modülleri çok ağır veya büyük olduğunda özel ağır kaldırma ekipmanları, limanlar, yollar ve geçici altyapılar gerekebilir. SMR tasarımlarında daha küçük bileşenlerin ve modüllerin kullanılması, bazı tasarımlarda bu lojistik problemi azaltabilir.
Ancak burada da “küçük olduğu için her zaman kolay taşınır” şeklinde genelleme yapmak doğru değildir. SMR tasarımlarının bazı büyük modülleri yine özel taşıma ve kaldırma gerektirebilir. Tasarımın ekonomik avantajı, modül boyutu ile üretim, taşıma, montaj ve seri üretim arasında optimum bir denge kurulmasına bağlıdır.
Modülerleşmenin uzun vadeli hedefi yalnızca ilk santralin daha hızlı tamamlanması değildir. Eğer aynı veya büyük ölçüde standartlaştırılmış modüller birden fazla santral için üretilebiliyorsa, ilk üretimde elde edilen deneyimin sonraki ünitelerde tekrar kullanılması mümkün hale gelir.
Böylece tasarım hataları, üretim yöntemleri, kaynak prosedürleri, kalite kontrolleri, lojistik süreçleri ve montaj yöntemleri her yeni ünitede sıfırdan oluşturulmak yerine önceki üretimlerden öğrenilenlerle geliştirilebilir.
Aynı veya benzer tasarımın tekrar kullanılması, üretim ve montaj süreçlerinin standartlaştırılmasını kolaylaştırabilir.
Yeterli sipariş hacmi oluştuğunda modül üretimi daha sürekli ve tekrarlanabilir bir fabrika sürecine dönüşebilir.
İlk ünitelerde elde edilen üretim ve montaj deneyimi sonraki ünitelerin süre, kalite ve üretim yöntemlerine aktarılabilir.
Amaç tek bir projeyi başarıyla tamamlamaktan, benzer projeleri tekrar tekrar üretilebilir hale getirmeye doğru ilerlemektir.
SMR ekonomisinin önemli varsayımlarından biri, yeterli sayıda ünitenin aynı veya büyük ölçüde standartlaştırılmış tasarımla üretilebilmesidir. Ancak ilk üniteler için özel fabrika altyapısı oluşturmak büyük sermaye yatırımı gerektirir. Tasarımın yeterince kararlı hale gelmesi, üretim yöntemlerinin kanıtlanması, kalite ve düzenleyici gereksinimlerin karşılanması ve yeterli sipariş hacminin oluşması gerekir.
Bu nedenle FOAK (First-of-a-Kind) ile NOAK (Nth-of-a-Kind) arasındaki fark SMR ekonomisinde kritik öneme sahiptir. İlk ünite veya ilk birkaç ünite, daha sonraki seri üretim ünitelerinin ulaşması beklenen maliyet ve süre avantajlarını otomatik olarak göstermeyebilir.
Bir yapıyı daha fazla modüle ayırdıkça, modüllerin birbirleriyle bağlanacağı arayüzlerin sayısı ve önemi artabilir. Bu nedenle başarılı modülerleşme yalnızca modülün kendisini tasarlamak değil, modüller arasındaki bağlantıların da tasarlanmasıdır.
Boru bağlantıları, elektrik bağlantıları, mekanik bağlantılar, kaynaklar, kablo tavaları, destekler, toleranslar ve montaj sırası birlikte ele alınmalıdır. Sahada birbirine bağlanması gereken iki modülün toleransları uyumlu değilse, fabrikada elde edilen üretim avantajı sahada yeniden iş ihtiyacına dönüşebilir.
| Avantaj | Karşılığındaki mühendislik gereksinimi |
|---|---|
| Fabrikada üretim | Erken ve ayrıntılı mühendislik |
| Daha az saha işi | Daha yüksek ön montaj ve entegrasyon seviyesi |
| Büyük modüller | Ağır kaldırma ve hassas deformasyon analizi |
| Hızlı montaj | Önceden doğrulanmış montaj prosedürleri |
| Seri üretim | Standardizasyon ve tasarım kararlılığı |
| Fabrika kalite avantajı | Nükleer kalite güvencesinin üretim zincirine taşınması |
| Paralel çalışma | Çok iyi koordinasyon ve entegre proje yönetimi |
Modülerleşmeyi yalnızca “fabrikada üretim” olarak tanımlamak eksik kalır. Asıl değişim, nükleer santralin nasıl üretileceğinin tasarımın ilk aşamalarından itibaren belirlenmesidir.
Modülün geometrisi, üretim yöntemi, kalite kontrolü, taşıma güzergâhı, kaldırma yöntemi, geçici destekleri, montaj sırası, saha arayüzleri ve testleri aynı sistem içinde değerlendirilir. Bu nedenle modülerleşme, önceki bölümlerde ele alınan front-loaded engineering ve 6D-CAD yaklaşımlarından bağımsız düşünülemez.
Erken Mühendislik → 6D Dijital Planlama → Modüler Üretim → Lojistik → Ağır Kaldırma → Hızlı Montaj
Bu zincirin herhangi bir halkası zayıf olduğunda modülerleşmenin beklenen avantajı azalabilir. Ancak bütün halkalar birlikte tasarlandığında, şantiye artık parçaların tek tek üretildiği bir alan olmaktan çıkar; önceden tasarlanmış ve doğrulanmış ürünlerin birleştirildiği bir montaj ve entegrasyon merkezine dönüşür.
Bu nedenle SMR teknolojilerinin yükselişini yalnızca “daha küçük reaktör” fikriyle açıklamak yeterli değildir. SMR yaklaşımının önemli bir bölümü, nükleer endüstrinin yıllar içinde geliştirdiği modüler tasarım, prefabrikasyon, fabrika imalatı, ağır kaldırma, dijital yapım planlama, standardizasyon ve paralel inşaat deneyiminin daha ileri bir tasarım felsefesi içinde bir araya getirilmesine dayanır.
Ancak bu ilişkiyi tersinden de okumak gerekir: SMR'lar modülerleşmenin otomatik sonucu değildir. SMR'ların ekonomik başarısı; yeterli sayıda ünitenin üretilebilmesine, tasarımın standartlaştırılmasına, tedarik zincirinin hazırlanmasına, düzenleyici süreçlerin uyumlu hale gelmesine ve fabrika üretiminin gerçekten seri üretim seviyesine ulaşmasına bağlıdır.
Dolayısıyla nükleer inşaat teknolojisinin geçirdiği dönüşüm, “şantiyede daha hızlı inşa etmekten” “santrali daha fazla fabrikada üretilebilir hale getirmeye” doğru ilerlemektedir. SMR konseptinin arkasındaki en önemli endüstriyel fikirlerden biri de budur: tek bir nükleer santral projesini optimize etmek yerine, mümkün olduğunca tekrarlanabilir bir nükleer üretim sistemi oluşturmak.
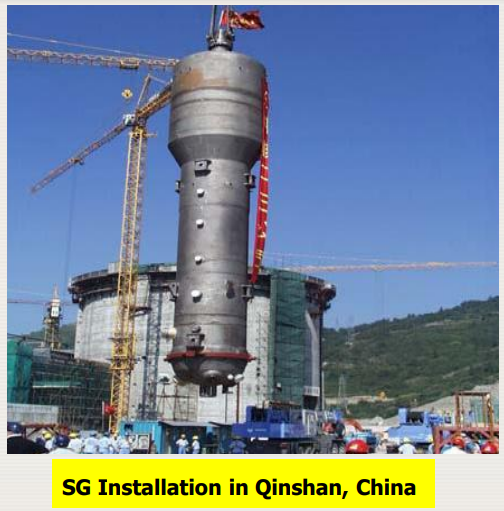
Open-top construction, ileri nükleer inşaatın en dikkat çekici yapım tekniklerinden biridir. Temel fikir basit görünse de arkasında oldukça gelişmiş bir yapım mühendisliği vardır: bina tamamen kapanmadan önce büyük ve ağır ekipmanların üstten içeri alınması ve nihai konumlarına yerleştirilmesi.
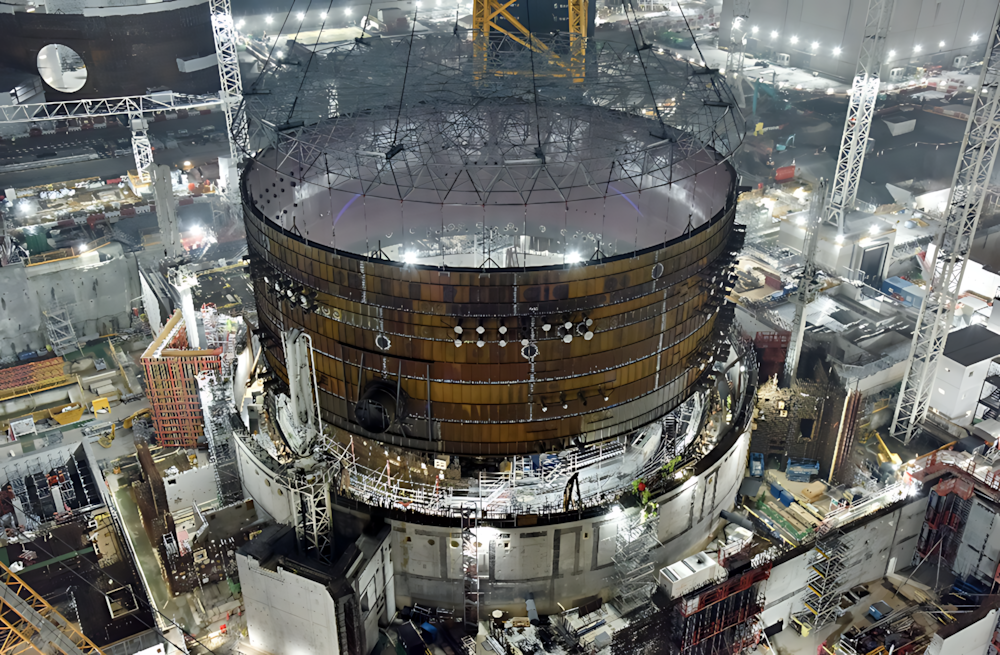
Geleneksel inşaatta reaktör binası veya diğer büyük yapılar büyük ölçüde tamamlandıktan sonra ekipmanların içeri alınması gerekebilir. Bunun için geçici duvar açıklıkları, ekipman kapıları veya karmaşık iç taşıma ve kaldırma düzenekleri kullanılabilir. Open-top yaklaşımında ise yapı duvarları ve döşemeleri yükselirken üst kısım kontrollü biçimde açık bırakılır; büyük ekipman ve modüller Very Heavy Lift (VHL) vinçleriyle doğrudan üstten içeri alınarak mümkün olduğunca nihai konumlarına yerleştirilir.
Böylece “önce binayı bitir, sonra ekipmanı içeri sok” sıralaması yerine, “binayı ve ekipmanı birbirine bağlı bir üretim sırasıyla birlikte inşa et” anlayışı ortaya çıkar. IAEA da open-top construction'ı bina duvar ve döşemelerinin yapımı ile modül, ekipman ve mekanik-elektrik sistemlerin montajını bütünleştiren bir yöntem olarak tanımlamaktadır.
Open-top construction'ı yalnızca “büyük vinç kullanmak” olarak görmek eksik olur. Yöntemin başarısı; yapı sırası, modül tasarımı, erken mühendislik, ekipman tedariki, lojistik, kaldırma mühendisliği, geçici yapılar, kalite kontrolü ve saha güvenliğinin aynı plan içerisinde yönetilmesine bağlıdır.
Dolayısıyla VHL vinci yöntemin görünen kısmıdır. Asıl mühendislik, vinç kancası hareket etmeden çok önce başlamış durumdadır.
Open-top yönteminin özellikle büyük ekipmanlar için önemli olmasının nedeni, nükleer santral binalarının içerisinde çok ağır ve büyük bileşenlerin bulunmasıdır. Reaktör basınç kabı, buhar jeneratörleri, kondenserler, ısı değiştiriciler, acil durum dizel jeneratörleri, büyük modüller ve çeşitli mekanik sistemler buna örnek olarak verilebilir.
Ayrıca yöntem yalnızca tek tek ekipmanların kaldırılmasıyla sınırlı değildir. Büyük boru grupları, kablo tavaları ve önceden hazırlanmış mekanik-elektrik modüller de uygun olduğunda üstten alınabilir. Böylece yüzlerce küçük parçanın daha sonra bina içine taşınması yerine, önemli miktarda iş daha erken tamamlanmış olarak binaya getirilebilir.
Çok ağır kaldırma teknolojisi, modülerleşmenin doğal tamamlayıcısıdır. Modül büyüdükçe onu sahaya taşıyacak ve binanın içine yerleştirecek kaldırma kapasitesinin de büyümesi gerekir. Japon nükleer inşaat deneyiminde bu yaklaşım özellikle gelişmiştir.
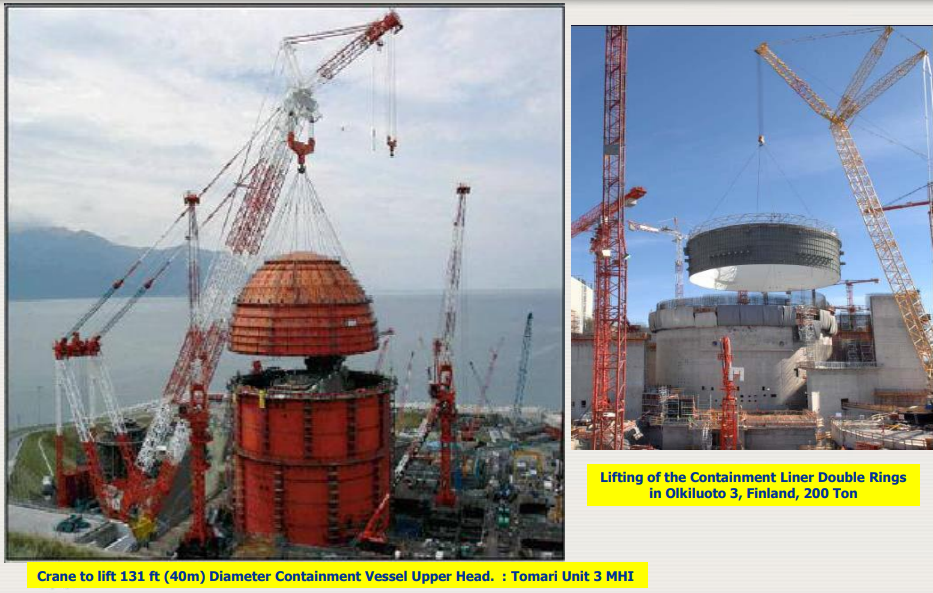
Hitachi'nin nükleer yapım teknolojisi dokümanlarında büyük modül uygulamalarının 600 tonun üzerindeki modüllere kadar çıktığı ve bu tür modüllerin yerleştirilmesi için 1.200 ton kaldırma kapasiteli büyük crawler crane kullanıldığı belirtilmektedir.
Bu durum nükleer inşaatta önemli bir mühendislik dönüşümünü gösterir: modül büyüdükçe saha montajı azalabilir, ancak kaldırma ve lojistik mühendisliği daha karmaşık hale gelir.
Büyük modüller ve ağır ekipmanlar tek veya sınırlı sayıda kaldırma operasyonuyla nihai konumlarına getirilebilir.
Modülün fabrikadan veya montaj alanından vinç kancasına, oradan bina içine ve nihai konumuna kadar izleyeceği yol önceden analiz edilir.
Büyük modülün kaldırma sırasında oluşabilecek elastik deformasyonları, bağlantıları ve hassas ekipmanlarıyla birlikte değerlendirilir.
Vinç kapasitesi kadar yük düşmesi senaryoları, güvenlik mesafeleri, zemin kapasitesi ve çevredeki önemli yapılar da değerlendirilir.
Open-top yönteminin en önemli kazanımlarından biri, bina yapımı ile ekipman montajının birbirini tamamen takip etmek zorunda kalmamasıdır. Büyük ekipman bina tamamen kapatılmadan içeri alınabildiği için, ekipmanın bağlantıları ve çevresindeki mekanik-elektrik faaliyetler devam ederken üst seviyelerdeki yapım faaliyetleri de sürdürülebilir.
IAEA, yöntemin doğru uygulandığında modülerleşme ve pre-assembly'nin avantajlarını kullanarak inşaat süresini ve saha işçiliğini azaltabildiğini; ayrıca bazı ekipmanların doğrudan nihai konumuna yerleştirilebilmesinin karmaşık sonradan taşıma ve manipülasyon ihtiyacını azaltabildiğini belirtmektedir.
| Geleneksel yaklaşım | Open-top yaklaşımı | Muhtemel sonuç |
|---|---|---|
| Bina büyük ölçüde tamamlanır, ekipman daha sonra içeri alınır. | Ekipman bina tamamen kapanmadan yerleştirilir. | Montaj faaliyetleri daha erken başlayabilir. |
| Geçici yan açıklıklar ve ekipman kapıları gerekebilir. | Üst açıklık kontrollü bir taşıma ve kaldırma yolu olarak kullanılır. | Geçici açıklık ve malzeme elleçleme ihtiyacı azalabilir. |
| Büyük ekipman bina içinde daha fazla manipülasyon gerektirebilir. | Ekipman daha doğrudan nihai konumuna kaldırılabilir. | İç taşıma ve rigging faaliyetleri azalabilir. |
| Birçok saha faaliyeti ardışık ilerler. | Bina yapımı ile ekipman montajı daha fazla paralelleştirilebilir. | Program süresinde kazanım potansiyeli oluşur. |
| Modüller daha küçük parçalara bölünebilir. | Daha büyük ve daha tamamlanmış modüller kullanılabilir. | Saha işçiliği azalabilir; ancak kaldırma ve lojistik karmaşıklığı artar. |
Büyük ekipmanların daha erken yerleştirilmesi ve faaliyetlerin paralelleştirilmesi kritik yol üzerindeki süreyi azaltabilir.
Sonradan ekipman sokmak için oluşturulacak bazı geçici bina açıklıkları ve bunların kapatılması için gereken işler azaltılabilir.
Büyük ekipmanlar daha doğrudan nihai konumlarına getirilebildiği için bina içinde karmaşık taşıma ve döndürme operasyonları azalabilir.
Modüler ve ön montajlı ekipmanların kullanılması, bazı saha imalatlarının kontrollü ortamlara taşınmasına olanak sağlayabilir.
Büyük modüller doğrudan bina içine alınarak modüler yapımın sağladığı üretim avantajları saha montajıyla birleştirilebilir.
Yapı, ekipman, borulama ve elektrik faaliyetlerinin daha büyük bölümünün eş zamanlı ilerlemesi mümkün hale gelebilir.
Open-top construction önemli avantajlar sağlayabilse de her saha ve her proje için otomatik olarak uygun değildir. Yöntemin uygulanabilmesi için geniş çalışma alanları, ağır yük taşıyabilen zeminler, modül bekletme alanları, ağır taşıma yolları ve uygun vinç yerleşimleri gerekir.
IAEA, ileri nükleer santrallerde modül depolama, prefabrikasyon ve pre-assembly için önemli miktarda sertleştirilmiş saha alanı gerektiğini ve VHL vinci için taşıma yolları ile vinç yerleşimlerinin ayrıntılı olarak planlanması gerektiğini belirtmektedir. Saha altyapısının yeterince erken hazır olmaması doğrudan inşaat programını etkileyebilir.
| Avantaj | Karşılığındaki zorluk |
|---|---|
| Daha büyük modüller | Daha yüksek vinç kapasitesi ve daha karmaşık kaldırma mühendisliği |
| Ekipmanın erken yerleştirilmesi | Ekipmanın çok daha erken tedarik edilmesi gerekir |
| Paralel yapım | Disiplinler ve iş programları arasında çok daha sıkı koordinasyon gerekir |
| Daha az saha işi | Daha fazla fabrika/pre-assembly altyapısı gerekir |
| Büyük kaldırmalar | Rüzgâr, zemin, erişim, yük yolu ve güvenlik koşulları kritik hale gelir |
| Geçici açıklıkların azaltılması | Üst açıklığın kapatılması çok hassas bir program ve kalite faaliyetine dönüşür |
Open-top construction'ın belki de en önemli yönetim riski, büyük ekipmanın binaya erken alınmasının aynı zamanda erken ve geri dönüşü zor bir karar olmasıdır.
Geleneksel yöntemde bir ekipmanın yerleşimi veya bağlantısıyla ilgili bazı problemler, ekipman bina içine alınmadan önce fark edilebilir. Open-top yaklaşımında ise ekipman daha erken içeri alınır ve çevresindeki yapım faaliyetleri hızla ilerlemeye başlar. Eğer daha sonra bir arayüz uyumsuzluğu ortaya çıkarsa, düzeltme artık yalnızca bir çizim değişikliği olmayabilir.
Örneğin bir modülün bağlantı noktalarının beklenen konumdan sapması; borulama, kablo tavaları, destekler, ekipman bağlantıları ve komşu yapı elemanları üzerinde zincirleme etki oluşturabilir. Modül artık bina içerisindeyse, onu çıkarmak veya yeniden konumlandırmak için yeniden ağır kaldırma operasyonu gerekebilir.
Büyük ekipmanı daha erken içeri almak inşaatı hızlandırabilir; ancak aynı nedenle hatanın fark edilmesi için kalan süreyi de azaltır.
Bu nedenle open-top yönteminde “erken montaj” kadar erken doğrulama da önemlidir. Modülün geometrisi, kaldırma noktaları, bağlantıları, toleransları, komşu sistemlerle arayüzleri ve montaj sırası vinç operasyonundan önce doğrulanmalıdır.
Bir tasarım hatasının etkisi, proje ilerledikçe büyür. Tasarım aşamasında fark edilen bir hata bir çizim veya model üzerinde düzeltilebilirken, imalat aşamasındaki hata malzeme ve işçilik kaybı yaratabilir. Modül sahaya geldikten sonra fark edilen bir hata ise taşıma, kaldırma, yeniden iş, kalite kontrol ve program değişikliklerini beraberinde getirebilir.
| Hatanın fark edildiği aşama | Muhtemel düzeltme | Etkinin büyüklüğü |
|---|---|---|
| Dijital tasarım | Model, çizim veya arayüz değişikliği | Daha sınırlı |
| İmalat öncesi | Üretim planının veya detay tasarımın değiştirilmesi | Orta |
| İmalat sonrası | Yeniden imalat, kaynak, kalite kontrolü | Yüksek |
| Taşıma sonrası | Lojistik ve saha planının yeniden düzenlenmesi | Çok yüksek |
| Montaj sonrası | Yeniden iş, sökme veya yeniden kaldırma | Çok yüksek |
Çok ağır kaldırma vinci, bazı ileri nükleer projelerde sıradan bir şantiye ekipmanı gibi ele alınamaz. Vinç kapasitesi, bom geometrisi, hareket alanı, zemin taşıma kapasitesi, montaj ve demontaj süresi, tedarik süresi ve bakım gereksinimleri proje takviminin önemli girdileridir.
Ayrıca vinç veya kaldırılan yükün düşmesi durumunda ortaya çıkabilecek sonuçlar özel olarak değerlendirilmelidir. Nükleer yapılarda önemli olan yalnızca “yükü kaldırabilir mi?” sorusu değildir. “Yük düşerse nerede durur, hangi yapıya çarpar ve güvenlikle ilgili hangi sistemleri etkileyebilir?” soruları da cevaplanmalıdır.
IAEA'nın nükleer tesislerde ağır yüklerin taşınmasına ilişkin güvenlik yaklaşımı; güvenli yük yollarının tanımlanmasını, yük düşmesi sonuçlarının değerlendirilmesini ve güvenlikle ilgili ekipmanların ağır yük operasyonlarından korunmasını özellikle vurgulamaktadır.
Vinç, maksimum erişim ve kaldırma kapasitesi ile birlikte saha yerleşimi ve diğer yapıların konumu dikkate alınarak seçilir.
Modülün taşınacağı ve kaldırılacağı güzergâh üzerindeki yapıların ve engellerin güvenli biçimde yönetilmesi gerekir.
Ağır vinç ve modüllerin oluşturacağı yüklerin zemin ve geçici çalışma platformları tarafından taşınabilmesi gerekir.
Özellikle büyük yüzey alanına sahip yüklerde rüzgâr ve diğer çevresel koşullar kaldırma penceresini sınırlayabilir.
Open-top yöntemi, önceki bölümlerde ele alınan dijital yapım yönetiminin gerçek bir uygulama alanıdır. Bir modülün ne zaman üretileceği, ne zaman sahaya getirileceği, hangi vinçle kaldırılacağı, hangi güzergâhtan taşınacağı, hangi yapı bölgesinin hazır olması gerektiği ve kaldırmadan sonra hangi ekiplerin çalışacağı aynı takvim içinde değerlendirilmelidir.
Bu nedenle 6D model üzerinde yalnızca “modülün nerede olduğu” değil, modülün hangi tarihte geleceği, hangi ekipmanla kaldırılacağı, hangi iş gücünün hazır olacağı ve kaldırmadan sonra hangi faaliyetlerin başlayacağı da tanımlanabilir.
Modül tasarımı → Fabrika üretimi → Taşıma → VHL kaldırma → Nihai konum → Bağlantı → Test
Bu zincirin herhangi bir halkası hazır değilse kaldırma operasyonu gecikebilir. Dolayısıyla VHL operasyonu yalnızca birkaç saatlik bir kaldırma faaliyeti olsa bile, arkasında aylar hatta yıllar öncesinden başlayan mühendislik ve planlama bulunur.
Open-top yönteminin temel avantajı tek başına vinçle daha ağır yük kaldırabilmek değildir. Asıl kazanım, büyük ekipmanların ve modüllerin daha erken nihai konumlarına getirilmesi sayesinde yapım faaliyetlerinin paralelleştirilebilmesidir.
IAEA'nın değerlendirmesinde de açık üstten montajın, büyük ekipmanların doğrudan nihai konumlarına yerleştirilmesini kolaylaştırdığı ve modüler montaj ile birlikte kullanıldığında inşaat süresi ve saha işçiliğinde kazanım sağlayabildiği belirtilmektedir.
Ancak bu kazanım, ancak ekipmanların erken belirlenmesi, mühendislik ve satın alma programlarının buna göre ayarlanması ve saha altyapısının zamanında hazırlanması halinde gerçekleşebilir. IAEA, open-top yöntemi için kullanılacak ekipmanların projenin erken aşamalarında belirlenmesini ve geleneksel yönteme göre daha erken tedarik edilmesini özellikle vurgulamaktadır.
Büyük bir parçayı sahaya daha erken getirmek tek başına zaman kazandırmaz; o parçayı karşılayacak bütün sistemin daha erken hazır olması gerekir.
Vinç, zemin, taşıma yolu, modül, yapı, bağlantılar, iş gücü, kalite kontrolü ve sonraki montaj faaliyetlerinden biri hazır değilse, yalnızca büyük bir ekipmanı erkenden sahaya getirmiş olursunuz. Gerçek zaman kazanımı ise bütün zincirin aynı takvim üzerinde çalışmasıyla ortaya çıkar.
Sonuç olarak open-top construction, nükleer santral yapım teknolojisinin “daha büyük vinçler kullanma” aşamasından çok daha ileri bir gelişmeyi temsil eder. Bu yaklaşımda yapı ile ekipman birbirinden bağımsız inşa edilmez; ikisinin yapım sırası birlikte tasarlanır.
Modülerleşme büyük parçaların önceden hazırlanmasını sağlarken, 6D-CAD bu parçaların ne zaman ve hangi kaynaklarla kullanılacağını planlar. VHL teknolojisi ise bu modüllerin sahada güvenli ve hassas biçimde yerleştirilmesini mümkün kılar. Böylece önceki bölümlerde ele alınan üç yaklaşım tek bir yapım sisteminde birleşir:
Erken Mühendislik + 6D Dijital Planlama + Modülerleşme + Open-Top + VHL = Paralel ve Kontrollü Nükleer İnşaat
Fakat sistemin temel koşulu unutulmamalıdır: erken yapılan iş, erken doğrulanmış iş olmalıdır. Çünkü open-top yönteminde ekipmanın binaya alınmasından sonra ortaya çıkan bir tasarım veya arayüz hatasının düzeltilmesi, tasarım aşamasında aynı hatanın düzeltilmesinden çok daha zor, pahalı ve zaman alıcı olabilir. Bu nedenle ileri nükleer inşaatta hızın gerçek kaynağı yalnızca hızlı kaldırma değil; kaldırmadan önce doğru kararı vermektir.
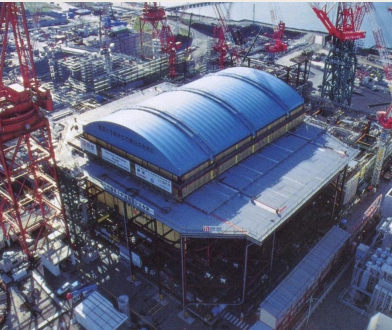
Nükleer santral inşaatında zaman yalnızca takvimde ilerleyen bir değişken değildir. Yağmur, kar, düşük veya yüksek sıcaklık, kuvvetli rüzgâr, buzlanma ve yoğun kar yağışı; beton dökümü, betonun kürlenmesi, kaynak, kaplama, çelik montajı, ekipman yerleştirme ve malzeme elleçleme gibi faaliyetlerin verimliliğini doğrudan etkileyebilir.
Özellikle uzun süren nükleer projelerde birkaç günlük hava kaybı tek başına kritik görünmeyebilir. Ancak aynı meteorolojik etkinin tekrar tekrar ortaya çıkması, birbirine bağlı faaliyetlerde bekleme, yeniden planlama, iş gücü kayması ve kritik yol üzerindeki süre uzamalarına neden olabilir. Bu nedenle ileri nükleer inşaatta hava koşullarının yönetilmesi, yalnızca çalışanların konforu değil, doğrudan program, kalite, iş güvenliği ve üretim sürekliliği konusudur.
All-weather construction, ana yapının çevresinde veya üzerinde geçici ya da proje tasarımına entegre edilmiş çelik bir taşıyıcı sistem, yan kaplama ve çatı kullanarak çalışma alanını dış hava koşullarından büyük ölçüde ayıran bir yapım yaklaşımıdır.
Amaç şantiyeyi tamamen “kapalı bir bina” haline getirmek değildir. Amaç, dışarıdaki hava koşullarının üretim faaliyetleri üzerindeki etkisini kontrol edebilecek fabrika benzeri bir çalışma ortamı oluşturmaktır. IAEA da bu yaklaşımı, çalışma alanını çevresel koşullardan izole eden ve içerisinde vinçler, hoistler ve malzeme elleçleme sistemleri bulunan bir yapım yöntemi olarak tanımlamaktadır.
Geleneksel açık şantiyede üretim koşulları büyük ölçüde çevresel koşullara bağlıdır. İşçiler, malzemeler, kalıplar, donatı, kaynak ekipmanları ve hassas komponentler dış ortamla doğrudan temas halindedir.
All-weather yaklaşımında ise bu durum mümkün olduğunca değiştirilir. Çalışma alanı kapatılır, malzeme akışı içeri alınır, kaldırma sistemleri yapı ile birlikte planlanır ve bazı faaliyetler daha kontrollü koşullarda gerçekleştirilir. Böylece şantiye, tamamen olmasa bile fabrika üretim ortamının bazı özelliklerini kazanmaya başlar.
Yağış, kar, rüzgâr ve düşük sıcaklığın doğrudan etkisi azaltılarak çalışma sürekliliği artırılabilir.
Özellikle beton, kaynak ve kaplama gibi çevresel koşullara duyarlı faaliyetlerde daha kontrollü üretim koşulları sağlanabilir.
Kış ve yağışlı dönemlerde hava nedeniyle oluşan beklemeler azaltılarak faaliyetlerin daha düzenli ilerlemesi sağlanabilir.
İçerideki vinç, monoray ve hoist sistemleri malzeme akışını destekleyerek dış ortam kaldırmalarına olan bağımlılığı azaltabilir.
All-weather construction nükleer sektörde yalnızca teorik bir yöntem değildir. IAEA'nın nükleer inşaat teknolojilerine ilişkin çalışmasında yöntemin Japonya'da Kashiwazaki-Kariwa-6 reaktör binasında ve Higashidori-1 projesinde reaktör, türbin ve yardımcı binalarda uygulandığı belirtilmektedir.
Japon uygulamalarında bina çevresinde çelik taşıyıcı sistem oluşturulmuş, yan yüzeyler tentelerle korunmuş ve binanın üzerinde geçici bir çatı kullanılmıştır. Böylece özellikle kış koşullarında kar, soğuk rüzgâr ve düşük sıcaklığın yapım faaliyetleri üzerindeki etkisi azaltılmıştır.
Ohma Nükleer Santrali için geliştirilen yapım yaklaşımında da kalıcı çelik karkasın çatı seviyesine erken yükseltilmesi ve bunun üzerine sökülebilir geçici bir çatının yerleştirilmesi planlanmıştır. Hitachi, bu yaklaşımın özellikle soğuk iklimde kış verimliliğini artırmak ve modüler yapım ile birlikte daha kontrollü bir yapım ortamı oluşturmak amacı taşıdığını açıklamaktadır.
All-weather sisteminin gerçek amacı yalnızca yağmuru dışarıda tutmak değildir. Çatı ve çevreleme sistemi; malzeme akışı, kaldırma, iş güvenliği, beton kalitesi, kaynak kalitesi, ekipman korunması ve çalışma sürekliliği ile birlikte düşünülür.
Bu nedenle geçici çatı, basit bir şantiye örtüsü olmaktan çıkar ve yapım sisteminin mühendislik bileşenlerinden biri haline gelir.
All-weather construction'ın en ilginç taraflarından biri, yapıyı tamamen kapatırken aynı zamanda büyük modüllerin ve ağır ekipmanların binaya üstten alınmasına izin vermesidir.
IAEA, reaktör bininin containment bölgesindeki geçici çatının, steel liner module, piping module ve ağır komponentlerin open-top yöntemiyle kaldırılmasına alan açacak şekilde tamamen hareketli olabileceğini belirtmektedir. Çatı, dışarıdaki VHL vinciyle hareket ettirilebildiği gibi raylar üzerinde motor veya manuel vinç sistemiyle de hareket ettirilebilir.
| Durum | Çatı konumu | Amaç |
|---|---|---|
| Normal çalışma | Kapalı | İç çalışma alanını yağış, kar ve rüzgârdan korumak. |
| Modül montajı | Açılmış / hareket ettirilmiş | VHL veya diğer kaldırma sistemleri için üst açıklık oluşturmak. |
| Ağır kaldırma | Kontrollü açık | Modül veya ekipmanın bina içine alınmasını sağlamak. |
| Kaldırma sonrası | Tekrar kapalı | Çalışma alanını yeniden kontrollü ortama almak. |
Böylece all-weather construction ile open-top construction birbirinin alternatifi olmak zorunda değildir. Tam tersine, doğru tasarımda birbirini tamamlayan iki yöntem haline gelebilir: bina normal koşullarda kapalı tutulur; büyük kaldırma gerektiğinde geçici çatı kontrollü şekilde açılır.
All-weather yaklaşımının bir diğer avantajı, bina içerisinde monoray, hoist ve vinç sistemlerinin kullanılabilmesidir. IAEA, bu sistemlerin malzeme ve komponentlerin elleçlenmesini kolaylaştırarak klasik kule vinci yönteminde ortaya çıkabilecek bazı beklemeleri azaltabileceğini belirtmektedir.
Böylece yalnızca “büyük kaldırma” değil, çok sayıda daha küçük kaldırma ve malzeme hareketi de kontrollü bir sistem içine alınabilir. Bu durum özellikle boru, donatı, kalıp, mekanik bulk malzemeleri ve ekipman montajlarında önemlidir.
Malzemeler yağış ve rüzgârdan daha az etkilenerek çalışma bölgesine kontrollü biçimde taşınabilir.
Borular, destekler ve diğer mekanik komponentler bina içinde daha düzenli biçimde elleçlenebilir.
Tekrarlanan kaldırma ve taşıma faaliyetleri için sabit veya geçici iç taşıma sistemleri kullanılabilir.
Malzeme girişinden montaj noktasına kadar daha kontrollü bir iç lojistik akışı oluşturulabilir.
All-weather construction'ın en önemli avantajlarından biri, beton üretim ve yerleştirme faaliyetlerinin çevresel koşullardan daha az etkilenmesini sağlamasıdır. Beton döküldükten sonra sıcaklık, rüzgâr, yağış ve kür koşulları betonun nihai performansı açısından önem taşır.
Kontrollü bir çalışma ortamı; kalıp, donatı, beton yerleştirme ve kür faaliyetlerinin daha öngörülebilir koşullarda yürütülmesine yardımcı olabilir. IAEA da all-weather yönteminin özellikle beton dökümü ve kürlenmesi ile kaynak faaliyetleri için daha fabrika benzeri bir ortam sağlayabildiğini belirtmektedir.
Ancak burada önemli bir ayrım vardır: all-weather sistemi beton kalitesini kendiliğinden garanti etmez. Kontrollü ortam yalnızca kaliteyi etkileyen bazı dış değişkenlerin yönetilmesini kolaylaştırır. Karışım tasarımı, yerleştirme, vibrasyon, sıcaklık kontrolü, kür ve kalite kayıtları yine uygun prosedürlerle yönetilmelidir.
Kaynak faaliyetleri de yağmur, kar, rüzgâr, düşük sıcaklık ve yüzey koşullarından etkilenebilen işler arasındadır. Açık şantiyede kaynak bölgesinin sürekli korunması gerekebilir. All-weather ortamı, uygun prosedürler ve sıcaklık/nem kontrolleriyle birlikte daha kararlı bir çalışma ortamı sağlayabilir.
Böylece kaynakçıların sürekli geçici koruma kurması veya ekipmanların hava koşullarından korunması için ek faaliyetler azaltılabilir. IAEA, all-weather yaklaşımının kaynak kalitesini ve çalışma ortamını daha kontrollü hale getirebileceğini özellikle belirtmektedir.
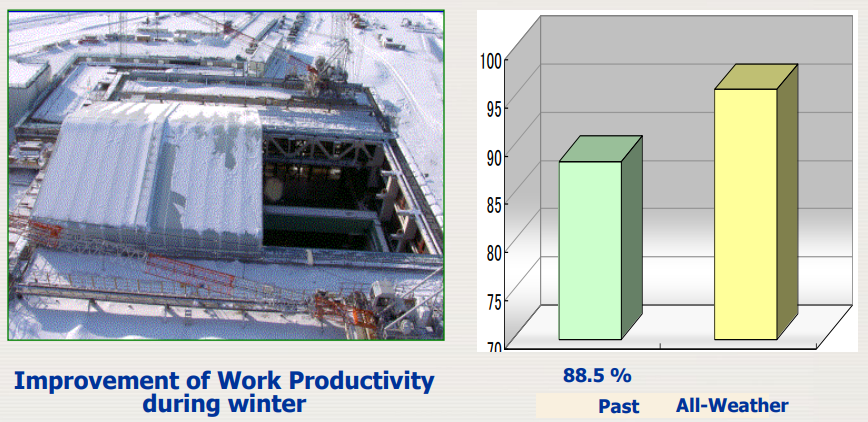
Kış koşulları all-weather construction'ın en açık kullanım alanlarından biridir. Yoğun kar yağışı, kar temizleme faaliyetleri, soğuk rüzgâr ve düşük sıcaklık açık şantiyede hem doğrudan çalışma süresini hem de hazırlık ve temizlik faaliyetlerini etkileyebilir.
Kontrollü çalışma alanında bu etkilerin bir bölümü ortadan kaldırılabilir. IAEA, Japonya'daki uygulamalarda yöntemin özellikle kar yağışı, soğuk rüzgâr, düşük sıcaklık ve iş alanında kar temizleme ihtiyacının etkisini azaltmak amacıyla kullanıldığını belirtmektedir.
Kaynak dokümanda kış dönemindeki iş verimliliği için geleneksel bireysel koruma yaklaşımında yaklaşık %88,5, all-weather yaklaşımında ise yaklaşık %96 seviyesinde bir tarihsel örnek gösterilmektedir.
Bu değerler bütün nükleer projelere uygulanabilecek genel bir performans garantisi değildir. İklim, işin türü, şantiye organizasyonu, koruma sisteminin tasarımı ve ölçüm yöntemi sonucu değiştirebilir. Ancak örnek, temel prensibi açık biçimde gösterir: hava koşullarını kontrol etmek, çalışma süresinin öngörülebilirliğini artırabilir.
Hava koşulları nedeniyle faaliyetlerin durması veya yavaşlaması azaltılabilir.
Beton, kaynak ve benzeri faaliyetler daha kararlı çevresel koşullarda yürütülebilir.
Açıkta bekleyen malzeme ve kurulmuş ekipmanların yağış ve diğer çevresel etkilerden korunması kolaylaşabilir.
Özellikle ağır kış koşullarında çalışanların doğrudan çevresel etkilere maruz kalması azaltılabilir.
Vinç, monoray ve hoist sistemleriyle malzeme akışı daha kontrollü hale getirilebilir.
Hava koşullarından kaynaklanan belirsizliklerin kritik faaliyetler üzerindeki etkisi azaltılabilir.
All-weather construction'ın avantajları kadar önemli olan diğer konu, bu kontrollü ortamın kendisinin bir mühendislik ve yatırım faaliyeti olmasıdır. Büyük bir geçici çelik taşıyıcı sistem, çatı, yan kaplama, raylar, hareket mekanizmaları, kaldırma sistemleri ve yardımcı tesisler kurulması gerekir.
| Avantaj | Karşılığındaki mühendislik ihtiyacı |
|---|---|
| Hava koşullarından korunma | Geçici yapı, kaplama, havalandırma ve çevresel kontrol sistemi |
| Open-top kaldırmaları | Hareketli çatının kaldırma ve taşıma operasyonlarıyla koordinasyonu |
| İçeride vinç kullanımı | Vinç yükleri ve taşıyıcı çelik sistemin birlikte tasarlanması |
| Daha erken yapı karkası | Kalıcı yapı tasarımının daha erken olgunlaştırılması |
| Daha düzenli malzeme akışı | İç lojistik ve erişim yollarının ayrıntılı planlanması |
| Mevsimsel süreklilik | Geçici sistemin kurulumu, işletilmesi ve bakımı |
All-weather construction'ın önemli mühendislik problemlerinden biri, “geçici” olarak adlandırılan çelik sistemin gerçek yapım süreci boyunca çok önemli yükler taşımasıdır.
Geçici çelik sistem; kendi ağırlığının yanı sıra çatı yüklerini, rüzgâr etkilerini, kar yüklerini, iç kaldırma faaliyetlerinden doğan etkileri ve çeşitli montaj koşullarını karşılamak zorunda olabilir. Bu nedenle geçici sistemin tasarımı, kalıcı yapıdan bağımsız ve basit bir şantiye çözümü olarak ele alınamaz.
IAEA da geçici çelik sistemin kalıcı yapısal elemanlarla koordinasyonunu özellikle vurgulamaktadır. Çelik düzeni büyük kaldırmalarla çakışmamalı; bazı durumlarda kaldırma sırasında belirli parçaların geçici olarak sökülmesi ve daha sonra yeniden kurulması gerekebilir.
All-weather sisteminin en önemli derslerinden biri şudur: geçici yapılar, kalıcı yapı ve kaldırma operasyonlarından bağımsız tasarlanamaz.
Geçici kolonun veya çelik kirişin yanlış yerde olması, bir borunun geçişini engelleyebilir; bir vinç yükünün çalışma alanına girmesini önleyebilir veya büyük bir modülün kaldırma rotasını değiştirebilir. Bu nedenle geçici yapım sistemi, 3D ve 6D planlamanın içine dahil edilmelidir.
Bu yöntemin belki de en önemli dezavantajı, tasarımın daha erken olgunlaştırılmasını zorunlu kılmasıdır. Çünkü geçici çelik sistemin konumu, bina geometrisi, gömülü parçalar, boru ve kablo geçişleri, vinç yolları ve ağır kaldırma operasyonları birbirleriyle ilişkilidir.
IAEA, gömülü parçaların erken tasarlanmasını; geçici çelikte boru ve conduit geçişleri için gerekli açıklıkların önceden hazırlanmasını ve bütün tasarım programının yaklaşık altı ay kadar öne çekilmesi gerekebileceğini belirtmektedir.
Bu nedenle all-weather construction, 2. bölümde ele aldığımız front-loaded engineering kavramının çok somut bir uygulamasıdır. Geçici yapı bugün kurulacaksa, onun kalıcı yapıyla olan ilişkisini belirleyen tasarım kararlarının çok daha önce verilmiş olması gerekir.
All-weather construction'ın en güçlü taraflarından biri, önceki bölümlerde ele alınan modülerleşme ve open-top construction ile birlikte çalışabilmesidir. IAEA özellikle all-weather yönteminin geçici çevreleme kullanılmasına rağmen modüler ve open-top yapımın engellenmemesi gerektiğini vurgulamaktadır.
Böyle bir sistemde modüller dışarıda hazırlanabilir, sahaya taşınabilir, hava koşullarından korunan alanda bekletilebilir ve uygun zamanda hareketli çatı açılarak VHL vinciyle içeri alınabilir. Kaldırma tamamlandıktan sonra çatı yeniden kapatılarak iç çalışmalar devam ettirilebilir.
Modül kontrollü üretim ortamında hazırlanır ve kalite kontrolleri gerçekleştirilir.
Modül sahaya taşınır ve kaldırma operasyonu için hazırlanır.
Modül ve saha faaliyetleri hava koşullarından mümkün olduğunca izole edilmiş ortamda yönetilir.
Hareketli çatı açılarak büyük modül veya ekipman kontrollü biçimde nihai konumuna kaldırılır.
All-weather construction'ı yalnızca hava koşullarına karşı alınmış bir önlem olarak değerlendirmek eksik kalır. Yöntem, aynı zamanda şantiyenin üretim biçimini değiştirir. Açık alanda gerçekleştirilen bazı faaliyetler kontrollü bir iç ortama taşınır; malzeme akışı düzenlenir; kaldırma sistemleri yapıya entegre edilir ve çalışma koşulları daha öngörülebilir hale getirilir.
Bu nedenle all-weather construction, önceki bölümlerde ele alınan modülerleşme, open-top construction ve 6D dijital yapım yönetiminin doğal bir tamamlayıcısıdır.
Geleneksel iş programında hava koşulları çoğu zaman dışsal bir risk olarak kabul edilir. İleri yapım yaklaşımında ise çalışma ortamının tasarımı bu riski doğrudan azaltabilir.
Böylece 6D planlamada yalnızca “hangi iş ne zaman yapılacak?” değil, “hangi iş hangi çevresel koşullarda yapılacak ve bu koşullar programın güvenilirliğini nasıl etkileyecek?” sorusu da dikkate alınabilir.
All-weather construction'ın amacı şantiyeyi kelimenin tam anlamıyla dış dünyadan izole etmek değildir. Amaç, üretimin kritik bölümlerini çevresel koşulların günlük değişimlerinden mümkün olduğunca bağımsız hale getirmektir.
Bunun sonucunda şantiye; yalnızca beton, çelik ve ekipmanların açık havada bir araya getirildiği bir alan olmaktan çıkar ve kontrollü bir üretim ortamına yaklaşır. Bu yaklaşım özellikle soğuk, yağışlı veya değişken iklimlerde yapım programının öngörülebilirliğini artırabilir.
Ancak bunun karşılığında daha erken tasarım, daha karmaşık geçici yapı mühendisliği, daha fazla koordinasyon, hareketli çatı ve kaldırma sistemlerinin entegrasyonu ve önemli bir başlangıç yatırımı gerekir. Dolayısıyla all-weather construction'ın ekonomik ve teknik değeri, yalnızca “kaç yağmurlu günü kurtardığı” ile değil, kritik yol, kalite, iş gücü, saha lojistiği ve toplam proje riskindeki etkisiyle değerlendirilmelidir.
Front-loaded Engineering → 6D Planlama → Modülerleşme → Open-top + VHL → All-weather Construction → Kontrollü ve Paralel Üretim
Buradaki temel fikir, önceki bölümlerde olduğu gibi aynıdır: şantiyede karşılaşılacak belirsizlikleri mümkün olduğunca şantiyeye gelmeden yönetmek. Hava koşulları da bu belirsizliklerden biridir. All-weather construction ise bu belirsizliği yalnızca programda bir “risk” olarak yazmak yerine, doğrudan yapım sisteminin tasarımıyla azaltmaya çalışır.
Geleneksel betonarme (RC – Reinforced Concrete) yapılarda yapım sırası genel olarak; kalıp kurulması, donatının yerleştirilmesi, gömülü parçaların konumlandırılması, beton dökülmesi, kür ve daha sonra kalıbın sökülmesi şeklinde ilerler. Büyük ve karmaşık nükleer yapılarda bu faaliyetlerin önemli bölümü doğrudan şantiyede gerçekleştirilir.
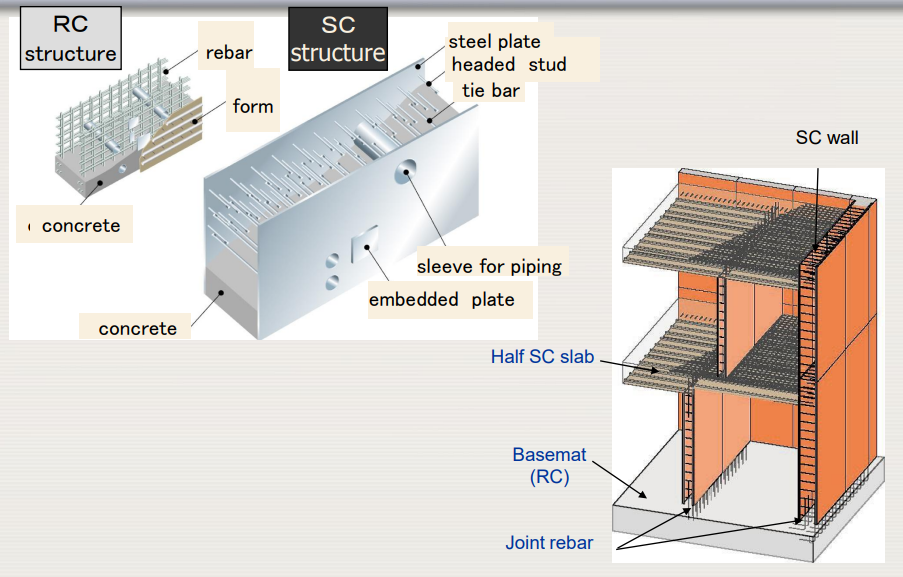
Çelik levha–beton kompozit yapı (SC – Steel-plate Concrete) yaklaşımı bu yapım mantığını değiştirmeyi amaçlar. İki çelik levha arasına beton doldurulur; levhaların iç yüzeylerine kaynaklanmış headed stud bağlantıları çelik ile betonu birlikte çalışan kompozit bir sistem haline getirir. Çelik levhalar aynı zamanda beton için kalıcı kalıp görevi görür.
Böylece geleneksel betonarme sistemde birbirini izleyen bazı saha faaliyetleri, SC sisteminde daha erken aşamada ve daha kontrollü üretim koşullarında gerçekleştirilebilir. IAEA'nın nükleer inşaat teknolojileri değerlendirmesinde SC yönteminin özellikle nükleer santral yapım süresini azaltma potansiyeline sahip olduğu belirtilmektedir.
SC yapıda beton, iki çelik levha arasında yalnızca “doldurucu” bir malzeme değildir. Çelik levhalar, bağlantı elemanları ve beton birlikte çalışan kompozit bir taşıyıcı sistem oluşturur.
İç yüzeydeki saplamalar çelik levhalar ile betonu birbirine bağlarken, tie-bar veya benzeri geçici/kalıcı bağlantılar üretim ve montaj sırasında levhaların konumunu ve stabilitesini destekleyebilir. IAEA'nın örnek kesitinde headed stud, tie-bar, embedded plate ve piping sleeve gibi elemanların sistemin bir parçası olarak gösterilmesi, SC'nin yalnızca yapısal değil aynı zamanda entegre bir yapım sistemi olduğunu göstermektedir.
| Faaliyet | Geleneksel RC | SC yaklaşımı |
|---|---|---|
| Kalıp | Kalıp kurulur ve beton sonrası sökülür. | Çelik levhalar kalıcı kalıp olarak kalabilir. |
| Donatı | Yoğun donatı kafesleri sahada hazırlanabilir. | Çelik levhalar ve saplamalar kompozit taşıyıcı sistemin bir bölümünü oluşturur. |
| Gömülü parçalar | Beton dökümü öncesinde sahada ayrıntılı konumlandırma gerekir. | Levhalar üzerinde embedded plate, sleeve ve bazı bağlantılar daha erken hazırlanabilir. |
| Kalıp sökümü | Beton yeterli dayanım kazandıktan sonra gerçekleştirilir. | Kalıcı çelik levha nedeniyle klasik kalıp sökme işlemi ortadan kalkabilir. |
| Modüler üretim | Elemanların saha dışı üretimi sınırlıdır. | Uygun tasarımda çelik levha modülleri saha dışında hazırlanabilir. |
| Saha işçiliği | Kalıp, donatı ve bazı ankraj faaliyetleri önemli işçilik gerektirebilir. | İşin bir bölümü fabrika/atölye ortamına taşınabilir. |
SC yönteminin temel farkı, çelik levhanın beton döküldükten sonra sökülüp atılan klasik bir kalıp olmamasıdır. Levha yapının kalıcı bir parçasıdır ve beton ile birlikte taşıyıcı davranışa katılır.
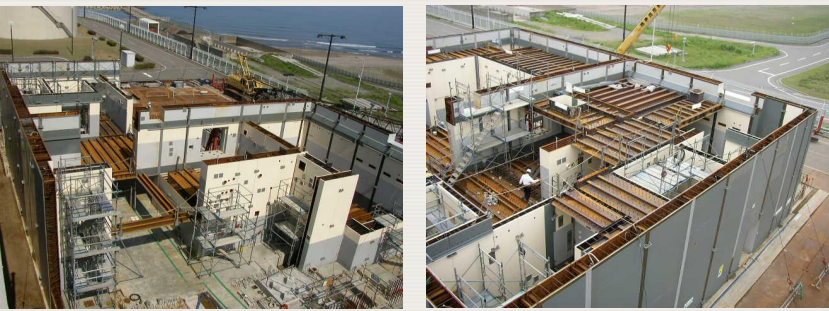
Levhanın iç yüzeyindeki headed stud'lar çelik ile beton arasında kompozit davranışı sağlar. Böylece geleneksel betonarmede donatının ve kalıbın üstlendiği bazı görevler farklı bir yapısal düzen içerisinde birleştirilebilir. IAEA, SC sisteminde çelik levha/stud düzeninin geleneksel betonarme donatısının bir bölümünün yerini alabildiğini ve bu nedenle gerekli reinforcing steel miktarının azalabildiğini belirtmektedir.
Çelik levhalar beton dökümünden sonra yerinde kalır; klasik kalıp sökme ve buna bağlı bazı temizlik faaliyetleri ortadan kalkabilir.
Çelik levhalar, saplamalar ve beton birlikte çalışan bir taşıyıcı sistem oluşturur.
Uygun geometrilerde SC elemanları saha dışında hazırlanarak modül halinde sahaya taşınabilir.
Yapı yükselirken bazı SC elemanlarının bina dışında eş zamanlı olarak hazırlanması mümkün olabilir.
SC teknolojisinin gerçek avantajı yalnızca birkaç inşaat faaliyetini ortadan kaldırmak değildir. Daha önemli avantaj, faaliyetlerin nerede ve ne zaman gerçekleştirildiğini değiştirmesidir.
Geleneksel betonarme yapımında kalıp ve donatı faaliyetleri büyük ölçüde bina üzerinde gerçekleştirilirken, SC yaklaşımında çelik levhaların kesilmesi, şekillendirilmesi, kaynaklanması, saplamaların yerleştirilmesi ve bazı gömülü elemanların hazırlanması saha dışındaki kontrollü üretim ortamlarına taşınabilir.
Bunun sonucunda şantiyedeki faaliyetlerin bir bölümü “inşa etmekten montaj ve birleştirmeye” doğru kayar. Bu, önceki bölümlerde ele aldığımız modülerleşmenin yapısal bir örneğidir.
SC sisteminin yanlış anlaşılabilecek tarafı burada ortaya çıkar. Şantiyede donatı ve kalıp işinin azalması, toplam mühendislik ve üretim işinin aynı oranda azalması anlamına gelmez.
Aksine; çelik levhaların kesimi, şekillendirilmesi, kaynakları, saplama kontrolleri, modül geometrisi, tolerans yönetimi, taşıma noktaları, kaldırma ve montaj planları daha önemli hale gelir.
Dolayısıyla SC'de kazanç, işin ortadan kaldırılmasından çok işin daha kontrollü bir ortamda ve daha erken yapılmasından kaynaklanır.
Nükleer yapılarda önemli bir başka sorun, betonarme yapı tamamlandıktan sonra boru, kablo tavaları, ekipman ve diğer sistemler için desteklerin bağlanmasıdır.
Geleneksel yöntemde beton içerisinde bulunan donatı ile çakışmadan ankraj noktalarının belirlenmesi gerekebilir. Beton içine delik açılması sırasında donatıya rastlanması, tasarım ve saha uygulaması açısından ilave sorunlar yaratabilir.
SC sisteminde ise bazı destekler doğrudan dış çelik levhaya kaynaklanabilir. IAEA, bu yöntemin beton içine ankraj yerleştirmek için donatının konumunu araştırma ve betonu delme ihtiyacını azaltabileceğini; boru, elektrik kanalı ve ekipman desteklerinin çelik dış yüzeye bağlanabildiğini belirtmektedir.
Uygun tasarımda piping sleeve ve penetrasyonlar üretim aşamasında hazırlanabilir.
Bazı elektriksel destekler dış çelik levhaya doğrudan bağlanabilir.
Uygun bölgelerde destek plakaları daha erken üretim sürecine dahil edilebilir.
Yapı ile mekanik ve elektrik sistemleri arasındaki arayüzler daha erken tanımlanabilir.
SC teknolojisinin en önemli özelliklerinden biri, yapısal elemanların bina dışında hazırlanmasına olanak verebilmesidir. IAEA, çelik levhalı yapının kendi kendini taşıyabilecek şekilde tasarlanması durumunda SC bölümlerinin saha dışında modül olarak üretilip sahaya taşınabileceğini ve birbirlerine kaynaklanarak birleştirilebileceğini belirtmektedir.
Bu durumda yapının bir bölümü şantiyeye gelmeden önce tamamlanmış olur. Şantiyede ise modülün konumlandırılması, birleştirilmesi ve betonla doldurulması gibi faaliyetler gerçekleştirilir.
Böylece SC teknolojisi, önceki bölümlerde ele aldığımız modülerleşme + ağır kaldırma + open-top + all-weather construction zincirine doğrudan bağlanabilir.
Fabrikada hazırlanan bir SC modülünün yalnızca çelik levhadan ibaret düşünülmesi yanıltıcıdır. Modül; levhalar, saplamalar, bağlantılar, gömülü parçalar, penetrasyonlar ve gerektiğinde diğer yardımcı elemanlarla birlikte belirli bir geometrik bütünlük oluşturur.
Bu nedenle modülün tasarımı yalnızca taşıyıcı kapasiteyi değil; üretim, taşıma, kaldırma, montaj, tolerans ve son bağlantı koşullarını birlikte dikkate almak zorundadır.
Geleneksel betonarmede ağırlığın önemli bölümü beton, donatı ve kalıp operasyonlarına dağılırken SC sisteminde çelik levha üretimi ve kaynak faaliyetleri kritik hale gelir.
Levhaların geometrik doğruluğu, kaynak sırası, kaynak deformasyonları, saplama yerleşimi, bağlantı kalitesi ve modül toleransları; daha sonra betonun doldurulmasını ve modülün sahada birleştirilmesini doğrudan etkileyebilir.
Bu nedenle SC teknolojisi “betonarme yerine daha fazla çelik kullanmak” şeklinde basitleştirilmemelidir. Esasen betonarme yapım faaliyetlerinin önemli bir bölümünü çelik imalat ve modül üretimi disiplinleriyle birleştiren farklı bir üretim mimarisidir.
SC'nin ilk bakışta daha pahalı görünmesinin temel nedeni, çelik levhaların üretim ve kaynak maliyetlerinin geleneksel donatıya göre yüksek olabilmesidir. Buna karşılık sahadaki işçilik, kalıp sökümü, temizlik ve bazı ankraj faaliyetleri önemli ölçüde azalabilir.
IAEA'nın değerlendirmesinde SC yapısal elemanlarında kullanılan çelik miktarının karşılaştırılabilir dayanımdaki RC elemana göre yaklaşık %25 daha düşük olabildiği; buna karşılık levha üretiminin daha yüksek maliyetli olduğu belirtilmektedir. Buna rağmen toplam üretim maliyetinde avantaj oluşabileceği ifade edilmektedir. Bu değer tasarım ve uygulamaya bağlıdır ve bütün SC yapıları için sabit bir oran olarak değerlendirilmemelidir.
| Maliyet / kaynak | RC | SC |
|---|---|---|
| Çelik imalatı | Daha sınırlı olabilir. | Levha, saplama ve kaynak üretimi önem kazanır. |
| Donatı işçiliği | Önemli saha faaliyeti olabilir. | Belirli ölçüde azalabilir. |
| Kalıp | Kurulum ve söküm gerekir. | Çelik levha kalıcı kalıp olarak kalabilir. |
| Saha işçiliği | Görece yüksek olabilir. | Önemli ölçüde azaltılabilir. |
| Fabrika işçiliği | Daha sınırlıdır. | Daha önemli hale gelir. |
| Toplam proje maliyeti | Geleneksel üretim maliyeti. | Üretim maliyeti artabilir; ancak saha süresi, işçilik ve program kazanımları toplam maliyeti düşürebilir. |
Nükleer santral yapılarında çok büyük miktarda betonarme yapı bulunur ve bu yapıların bir bölümü yüksek yoğunlukta boru, kablo, ekipman ve destek içerir. Bu nedenle klasik betonarme yönteminde yapısal imalat ile sistem montajı arasında çok sayıda arayüz oluşabilir.
SC yaklaşımı, yapısal eleman ile bazı mekanik ve elektriksel bağlantı noktalarını daha erken bir üretim aşamasında ilişkilendirebildiği için bu arayüzlerin bir bölümünü yönetilebilir hale getirme potansiyeline sahiptir.
Ancak burada çok önemli bir sınır vardır: SC teknolojisi bütün nükleer yapılar için otomatik olarak uygun değildir. Yapının güvenlik sınıfı, taşıyıcı sistem davranışı, deprem tasarımı, yangın performansı, korozyon, kaynak kalitesi, beton özellikleri, penetrasyonlar, üretim toleransları ve uygulanabilir tasarım/imalat kodları birlikte değerlendirilmelidir.
Nükleer yapıda yapım süresinin kısalması, güvenlik gerekliliklerinin önüne geçemez. SC sisteminin kullanılacağı bir yapıda kompozit davranışın, bağlantıların, kaynakların, betonun ve çelik levhaların ilgili tasarım yükleri altında yeterli performansı göstermesi gerekir.
IAEA'nın nükleer tesisler için deprem tasarım rehberleri, güvenlik açısından önemli yapı, sistem ve bileşenlerin sahaya özgü sismik tehlikeler dikkate alınarak tasarlanmasını ve uygulanabilir ulusal/uluslararası tasarım kurallarına uyulmasını öngörmektedir.
Bu nedenle SC teknolojisinin avantajı “daha az betonarme kullanmak” şeklinde değil, aynı güvenlik ve performans gereksinimlerini farklı ve daha endüstriyel bir üretim sistemiyle karşılayabilmek şeklinde değerlendirilmelidir.
SC teknolojisinin önemli bir potansiyeli modüler üretimdir; ancak modüler üretimin ekonomik avantajı, çok sayıda birbirinden tamamen farklı parçanın üretilmesiyle otomatik olarak ortaya çıkmaz.
Modül geometrilerinin standartlaştırılması, tekrar eden bağlantı detaylarının kullanılması, üretim fikstürlerinin yeniden kullanılabilmesi ve kaynak/kalite kontrol prosedürlerinin tekrarlanabilir hale getirilmesi, SC'nin fabrika üretim avantajını güçlendirebilir.
Bu nokta özellikle SMR tasarımları açısından önemlidir. SC yapılar, modüler ve seri üretim yaklaşımının bir parçası olabilir; ancak SC kullanılması tek başına bir tasarımı “seri üretilebilir” hale getirmez. Asıl endüstriyel avantaj; standardizasyon + tekrar edilebilir üretim + kalite sistemi + lojistik + montaj birlikte tasarlandığında ortaya çıkar.
Yüklediğin IAEA sunumunda SC yapının Japonya'daki Kashiwazaki-Kariwa sahasında nükleer santral atıklarıyla ilişkili bir yakma binasında tamamen uygulandığı ve nükleer tesislerle ilişkili başka bir yapıda da gösterildiği belirtilmektedir. Sunuma göre söz konusu uygulamada inşaat süresi geleneksel RC yapıya göre %25 azaltılmıştır.
Buradaki %25 değerin özellikle vurgulanması gerekir: bu, belirli bir proje ve yapı için verilen tarihsel uygulama sonucudur. SC teknolojisinin her projede aynı oranda süre kazancı sağlayacağını gösteren genel bir performans katsayısı değildir.
Bununla birlikte örnek, yöntemin neden nükleer inşaat teknolojileri içinde dikkate alındığını açık biçimde göstermektedir: kalıp ve donatı faaliyetlerinin azaltılması, saha dışı üretim ve daha yüksek montaj oranı aynı yapım sisteminde birleştirilebilmektedir.
Modül geometrisi, bağlantılar ve gömülü parçalar geç belirlenirse fabrika üretiminin avantajı azalır.
Büyük çelik modüller için yeterli üretim alanı, kaynak altyapısı ve kalite kontrol kapasitesi gerekir.
Büyük SC modülleri normal taşıma sınırlarını aşabilir ve ağır kaldırma altyapısı gerektirebilir.
Fabrika üretimi ile saha montajı arasındaki geometrik uyum çok sıkı kontrol edilmelidir.
Kaynak prosedürleri, muayene ve kalite güvencesi sistemin kritik bileşenleridir.
Güvenlik açısından önemli yapılarda tasarım, imalat, kaynak ve montajın tamamı kalite sistemi altında yönetilmelidir.
SC yapılar şantiyedeki işi azaltır; ancak tasarım, imalat ve koordinasyon gereksinimini azaltmaz. Hatta bazı açılardan artırır.
Bir SC modülündeki yanlış bir penetrasyon, hatalı kaynak, yanlış bağlantı plakası veya tolerans problemi fabrikada fark edilirse düzeltilebilir. Ancak modül sahaya taşındıktan ve betonla doldurulduktan sonra aynı hatanın düzeltilmesi çok daha zor olabilir.
Bu nedenle SC'nin temel koşulu yalnızca “daha fazla prefabrikasyon” değildir. Asıl koşul, doğru tasarımın daha erken tamamlanması ve üretim kalitesinin daha erken doğrulanmasıdır.
SC teknolojisinin önceki bölümlerde ele alınan 6D yapım yönetimiyle doğrudan bir ilişkisi vardır. Bir SC modülünün tasarımı yalnızca üç boyutlu geometriden ibaret değildir.
Modülün geometrisi, miktarı, üretim kaynağı, iş gücü, üretim süresi, taşıma yöntemi, kaldırma noktaları, montaj sırası ve bağlantı zamanı birlikte planlanabilir.
Böylece SC modülü 6D modelinde yalnızca “bir duvar” olarak değil, belirli bir zamanda üretilmesi, taşınması, kaldırılması, monte edilmesi ve betonla doldurulması gereken bir üretim nesnesi olarak temsil edilebilir.
3B Geometri → Miktar → Üretim Kaynağı → İş Gücü → Zaman → Taşıma → Kaldırma → Montaj
Bu bakış açısında SC teknolojisi yalnızca yeni bir yapı malzemesi veya taşıyıcı sistem değildir. dijital olarak planlanabilen, fabrikada üretilebilen ve sahada monte edilebilen bir yapı üretim sistemidir.
Çelik levha–beton kompozit yapıların önemi, geleneksel betonarmenin yalnızca daha hızlı bir versiyonu olmalarında değildir. Asıl önemleri, nükleer yapıların üretim mantığını değiştirme potansiyellerinden gelir.
Geleneksel yaklaşımda şantiye; kalıp, donatı, beton ve gömülü parçaların büyük bölümünün bir araya getirildiği ana üretim alanıdır. SC yaklaşımında ise üretimin bir bölümü fabrikaya taşınır, yapı elemanları modülerleşir, gömülü parçalar daha erken hazırlanabilir ve saha faaliyetlerinin önemli bir kısmı montaj ve beton doldurma aşamasına dönüşebilir.
Böylece önceki bölümlerde ele alınan ileri nükleer inşaat zincirine yeni bir halka eklenir:
Front-loaded Engineering → 6D Planlama → Modülerleşme → SC Yapılar → Open-top + VHL → All-weather Construction → Paralel ve Kontrollü Montaj
Bu zincirde temel fikir değişmez: şantiyedeki belirsizliği ve el işçiliğini azaltmak için daha fazla işi daha erken, daha kontrollü ve daha ölçülebilir bir üretim ortamına taşımak.
Dolayısıyla SC teknolojisinin nükleer inşaat açısından asıl değeri, “çeliği betonun yerine koymak” değildir. Değer; yapısal üretimi modülerleştirmek, saha faaliyetlerini azaltmak, mekanik ve elektrik arayüzlerini daha erken tanımlamak ve inşaatı bir şantiye faaliyetinden giderek bir endüstriyel üretim sürecine dönüştürmektir.
Nükleer santrallerde kablolama, inşaatın son aşamalarına doğru yoğunlaşan en büyük montaj faaliyetlerinden biridir. Güç, kontrol, enstrümantasyon, haberleşme ve çeşitli yardımcı sistemlere ait çok sayıda kablonun belirlenen güzergâhlardan geçirilmesi; kablo tavalarının hazırlanması, çekme ekiplerinin organize edilmesi, kabloların etiketlenmesi, sonlandırılması ve test edilmesi önemli miktarda saha işçiliği gerektirir.
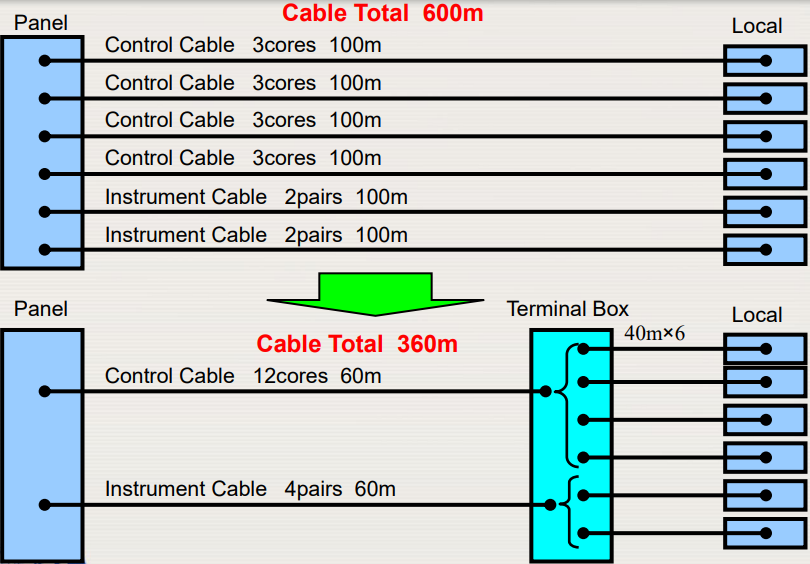
IAEA'nın nükleer santral yapım teknolojileri değerlendirmesinde, büyük bir nükleer santralde on binlerce kablonun ve binlerce kilometrelik toplam kablo uzunluğunun söz konusu olabileceği belirtilmektedir. Bu nedenle kablo çekme faaliyeti yalnızca bir elektrik montaj işi değil, aynı zamanda lojistik, iş gücü ve program yönetimi problemidir.
Geleneksel yaklaşımda her sinyal veya devre için ayrı bir kablonun aynı güzergâh üzerinde ilerlemesi gerekebilir. Bu durumda kablo sayısı arttıkça yalnızca kablo maliyeti değil; çekme noktalarının sayısı, etiketleme, sonlandırma, kablo tavası kapasitesi ve saha koordinasyonu da büyür.
Çok damarlı kablo yaklaşımında ise aynı güzergâhı paylaşması uygun olan birden fazla devre, ortak bir kablo yapısı içerisinde taşınabilir. IAEA bunu, yerel kontrol ve enstrümantasyon kablolarının terminal kutuları üzerinden daha az sayıda çok damarlı kabloya birleştirilmesi şeklinde örneklendirmektedir.
Çok damarlı kablonun temel avantajı, tek tek devrelerin elektriksel fonksiyonunu ortadan kaldırmak değildir. Amaç, aynı fiziksel güzergâhı kullanabilecek devreleri daha az sayıda fiziksel kablo içerisinde toplamak ve böylece saha çekme operasyonlarının sayısını azaltmaktır.
IAEA örneğinde altı adet 100 metrelik yerel kablonun toplam 600 metrelik kablo uzunluğu; terminal kutuları ve iki çok damarlı kablo kullanılarak toplam 360 metreye indirilebilmektedir. Kaynak ayrıca, tek bir çok damarlı kablonun çekilmesi için gereken adam-saatin geleneksel bir kablonun çekilmesine büyük ölçüde benzer olabildiğini ve bu nedenle toplam adam-saat kazancının kablo sayısındaki azalmadan geldiğini belirtmektedir.
| Yaklaşım | Potansiyel avantaj | Yönetilmesi gereken konu |
|---|---|---|
| Çok sayıda tekil kablo | Devrelerin fiziksel ayrımı daha doğrudan gerçekleştirilebilir. | Çok sayıda çekme, etiketleme, sonlandırma ve test işlemi. |
| Çok damarlı kablo | Kablo sayısı, çekme operasyonu ve güzergâh kesiti azaltılabilir. | Devre ayrımı, ekranlama, EMI/RFI, güvenlik sınıfı ve nitelendirme gereksinimleri. |
| Terminal kutusu + çok damarlı kablo | Yerel kablolar ile ana kablo güzergâhı arasındaki bağlantı daha düzenli hale getirilebilir. | Terminal kutularının erişilebilirliği, bağlantıların güvenilirliği ve konfigürasyon yönetimi. |
| Plug-in bağlantı | Ekipman değişimi ve bakım sırasında bağlantı süresi azaltılabilir. | Konektörün çevresel, elektriksel, mekanik ve nükleer nitelendirilmesi. |
Burada önemli olan nokta, çok damarlı kablonun kablonun içindeki damar sayısını artırırken sistemdeki fiziksel kablo gövdelerinin sayısını azaltmasıdır. Başka bir ifadeyle mühendislik açısından devre sayısı aynı kalabilir; fakat bu devrelerin sahada taşınma biçimi değişir.
Bu nedenle kazanç yalnızca bakır veya yalıtım malzemesinden oluşmaz. Kablo sayısı azaldığında kablo çekme ekiplerinin sayısı, çekme sıralaması, güzergâh üzerindeki çalışma noktaları ve kablo tavası üzerindeki fiziksel yoğunluk da azaltılabilir.
Aynı güzergâhta taşınabilecek uygun devrelerin birleştirilmesi, fiziksel kablo sayısını azaltabilir.
Daha az kablonun çekilmesi, özellikle çok büyük kablolama hacmine sahip tesislerde önemli adam-saat tasarrufu yaratabilir.
Toplam kablo kesitinin azalması, uygun tasarımlarda kanal, boru veya kablo tavası boyutlarının küçültülmesine yardımcı olabilir.
Toplam kablo uzunluğunun azaltılması, uygun uygulamalarda malzeme maliyetini de düşürebilir.
Çok damarlı kablo yaklaşımının en önemli sınırı burada ortaya çıkar. Normal endüstriyel tesislerde fiziksel olarak aynı güzergâhta taşınabilen devrelerin nükleer güvenlik açısından da aynı kablo içerisinde bulunmasına otomatik olarak izin verilemez.
Özellikle yedekli güvenlik kanalları, farklı güvenlik sınıfları, güç devreleri, hassas enstrümantasyon sinyalleri ve yangın açısından birbirinden ayrılması gereken kablolar için fiziksel ve elektriksel ayrım kriterleri ayrıca değerlendirilmelidir.
ABD NRC'nin elektriksel bağımsızlık ve güvenlik açısından önemli kablolama konularındaki rehberleri, güvenlik sistemlerinin bağımsızlığının ve kablo ayrımının tasarımın temel unsurlarından olduğunu göstermektedir.
Asıl soru şudur: “Hangi devreler, hangi koşullar altında aynı fiziksel kablo içerisinde güvenli ve lisanslanabilir biçimde taşınabilir?”
Bu nedenle çok damarlı kablo tasarımı, kablo sayısını azaltma hedefinden önce elektriksel ayrım, güvenlik sınıfı, yedeklilik ve elektromanyetik uyumluluk açısından değerlendirilmelidir.
I&C sistemlerinde kablonun yalnızca elektriksel iletkenlik özelliği yeterli değildir. Özellikle düşük seviyeli ölçüm sinyalleri ve hassas kontrol devrelerinde elektromanyetik girişim, ekranlama, topraklama ve kablo geometrisi önem kazanır.
Birden fazla devrenin aynı kablo içerisinde bulunması, uygun olmayan kombinasyonlarda çapraz etkileşim ve elektromanyetik uyumluluk sorunlarını artırabilir. Bu nedenle çok damarlı kablo tasarımında damar gruplarının birbirleriyle ilişkisi, ekranlama yöntemi ve kablonun kullanılacağı ortam birlikte değerlendirilmelidir.
NRC'nin ilgili rehberleri de güvenlik açısından önemli I&C sistemlerinde elektromanyetik ve radyo frekansı girişiminin değerlendirilmesini ayrı bir tasarım konusu olarak ele almaktadır.
Çok damarlı kablolama sisteminde terminal kutusu yalnızca bir bağlantı noktası değildir. Yerel ekipmanlardan gelen tekil kabloların daha az sayıda ana kabloya dönüştürüldüğü fiziksel ve fonksiyonel bir arayüz haline gelir.
IAEA'nın örneğinde dört yerel kontrol kablosunun bir çok damarlı kontrol kablosunda, iki yerel enstrümantasyon kablosunun ise bir çok damarlı enstrümantasyon kablosunda birleştirilmesi bu yaklaşımı göstermektedir.
Bu nedenle terminal kutularının konumu da optimizasyonun parçasıdır. Kutu çok uzakta olursa yerel kablo uzunluğu artar; çok yakında olursa ana kablo güzergâhının avantajı azalabilir. Dolayısıyla terminal kutusu yerleşimi 6D yapım planlaması içinde değerlendirilebilir.
Çok damarlı kabloların bir başka önemli uygulaması, uygun durumlarda ekipman tarafında plug-in konektörler kullanılmasıdır. IAEA, bu bağlantıların pompa veya motorlu vana gibi ekipmanların kablo bağlantılarını daha kolay bağlayıp ayırmaya olanak verdiğini ve bunun hem inşaat hem de işletme sonrası bakım açısından avantaj sağlayabileceğini belirtmektedir. Ancak aynı kaynak, bu konektörlerin genellikle daha pahalı olduğunu ve kararın yalnızca ilk yatırım maliyetiyle değil, toplam yaşam döngüsü açısından verilmesi gerektiğini vurgulamaktadır.
Ekipman ile kablo arasındaki bağlantı ve ayırma işlemleri daha hızlı gerçekleştirilebilir.
Ekipman değişimi veya bakımında bağlantı işlemleri daha kontrollü hale getirilebilir.
Konektörün elektriksel ve çevresel performansı kullanım koşullarına göre doğrulanmalıdır.
Daha yüksek konektör maliyeti, bakım ve montaj kazançlarıyla birlikte değerlendirilmelidir.
Nükleer santral kablolarında kullanılan malzemenin yalnızca elektriksel performansı yeterli değildir. Kablonun yangın davranışı, sıcaklık, nem, radyasyon, kimyasal ortam, mekanik etkiler ve gerekiyorsa sismik koşullar altındaki performansı da kullanım amacına göre doğrulanmalıdır.
Özellikle güvenlik açısından önemli kablolarda kablonun kendisi kadar kablo sonlandırmaları, field splice'lar, konektörler ve diğer bağlantı elemanları da sistemin bir parçasıdır. NRC'nin güvenlik açısından önemli kablolar ve field splice'ların nitelendirilmesine ilişkin ayrı bir rehberi bulunmaktadır.
Çok damarlı kabloların asıl etkisi yalnızca elektrik bölümünde görülmez. Kablo sayısındaki azalma, kablo tavalarının ve kanallarının tasarımını da etkileyebilir.
Daha küçük toplam kablo kesiti; bazı güzergâhlarda daha küçük tava veya kanal ihtiyacı, daha düşük doluluk oranı ve daha kolay erişim sağlayabilir. IAEA da çok damarlı kabloların kablo kanalı boyutlarının azaltılmasına katkıda bulunabileceğini belirtmektedir.
Bu nedenle kablo tasarımı ile inşaat tasarımının birbirinden bağımsız düşünülmesi yerine, kablo güzergâhları; HVAC kanalları, borulama, yapısal elemanlar ve bakım erişimiyle birlikte ele alınmalıdır.
Çok damarlı kablo yaklaşımı, önceki bölümlerde ele aldığımız 6D yapım yönetimi anlayışıyla doğrudan ilişkilidir. Kablo yalnızca üç boyutlu modelde çizilen bir çizgi değildir.
Kablonun hangi terminal kutusundan çıktığı, hangi güzergâhtan geçtiği, ne zaman üretileceği, ne zaman çekileceği, hangi ekip tarafından monte edileceği, hangi ekipmana bağlanacağı ve hangi testlerden geçeceği birlikte planlanabilir.
6D yaklaşımında çok damarlı bir kablo; geometri + uzunluk + damar yapısı + güzergâh + çekme zamanı + iş gücü + terminal bağlantıları + test bileşenleriyle birlikte ele alınabilir.
Böylece kablo çekme işlemi şantiyede ortaya çıkan bir faaliyet olmaktan çıkar ve daha inşaat başlamadan planlanabilen bir üretim operasyonuna dönüşür.
| Alan | Potansiyel kazanım | Kritik kontrol |
|---|---|---|
| Kablo çekme | Daha az fiziksel kablo ve çekme operasyonu | Çekme gerilimi, güzergâh ve montaj yöntemi |
| İşçilik | Daha düşük saha adam-saat ihtiyacı | Sonlandırma ve test operasyonlarının planlanması |
| Kablo tavası | Daha düşük toplam kablo kesiti | Doluluk, erişim ve ayrım kriterleri |
| Malzeme | Daha düşük toplam kablo uzunluğu | Uygun devrelerin doğru gruplandırılması |
| Bakım | Plug-in bağlantılarla daha hızlı ekipman değişimi | Konektör maliyeti ve nitelendirme |
| Nükleer güvenlik | Doğru tasarımda daha düzenli kablo mimarisi | Ayrım, yedeklilik, EMI/RFI, yangın ve çevresel nitelendirme |
Kablo sayısını azaltmak, mühendisliği azaltmaz. Tam tersine, hangi devrelerin aynı fiziksel kablo içinde bulunabileceğinin daha erken ve daha dikkatli belirlenmesini gerektirir.
Bu nedenle çok damarlı kablo teknolojisinin başarısı, “daha az kablo kullanalım” yaklaşımından değil; devrelerin güvenlik, elektriksel ve fiziksel özelliklerini birlikte değerlendirerek doğru gruplamayı yapmaktan gelir.
Çok damarlı kablolar, önceki bölümlerde ele alınan ileri yapım tekniklerinin elektrik ve I&C tarafındaki karşılığı olarak görülebilir. Modülerleşme büyük mekanik ve yapısal bileşenleri daha erken üretim ortamına taşırken, çok damarlı kablolama da kablo montajının fiziksel hacmini ve saha operasyonlarının sayısını azaltmaya çalışır.
Bu yaklaşım; front-loaded engineering, 3D/4D/5D/6D modelleme, modülerleşme, open-top construction ve kontrollü saha montajıyla birlikte düşünüldüğünde daha anlamlı hale gelir.
Erken Tasarım → Kablo Mimarisi → Devre Gruplama → Çok Damarlı Kablo → Kontrollü Çekme → Hızlı Sonlandırma → Test ve Doğrulama
Sonuç olarak çok damarlı kablo yaklaşımının amacı yalnızca kablo miktarını azaltmak değildir. Daha önemli hedef, kablolama işini daha az fiziksel operasyonla, daha az saha işçiliğiyle ve daha kontrollü bir montaj sırasıyla gerçekleştirmektir.
Ancak nükleer santralde bu optimizasyon hiçbir zaman güvenlik sınıfları, elektriksel bağımsızlık, yedeklilik, elektromanyetik uyumluluk, yangın güvenliği ve çevresel nitelendirme gerekliliklerinden bağımsız yapılamaz. İleri yapım teknolojisinin özü burada da aynıdır: şantiyede daha hızlı çalışmak değil, şantiyeye daha az ve daha iyi tanımlanmış iş getirmek.
Nükleer santral inşaatında zaman kadar önemli bir başka kaynak da insan gücüdür. Büyük bir nükleer santral şantiyesinde aynı dönemde binlerce kişinin farklı disiplinlerde çalışması gerekebilir. Ancak toplam personel sayısından daha kritik olan konu, bu personelin hangi dönemde ve hangi iş alanında yoğunlaştığıdır.
İnşaat faaliyetlerinin aynı döneme yığılması; konaklama, ulaşım, saha girişleri, eğitim, iş güvenliği, kalite kontrol, malzeme lojistiği, vinçler, çalışma alanları ve denetim kapasitesi üzerinde aynı anda baskı oluşturabilir. Bu nedenle ileri nükleer yapım tekniklerinde hedef yalnızca toplam adam-saat miktarını azaltmak değil, iş gücü talebini zaman içinde daha dengeli bir profile dönüştürmektir.
IAEA, bütünleşik saha planlamasının inşaat personelinin tepe seviyesini azaltabileceğini ve insan kaynağının kritik ve kritik olmayan iş yollarına daha etkin yönlendirilmesini sağlayabileceğini belirtmektedir. Aynı yaklaşımda saha dışı modül üretiminin önemli miktarda saha adam-saatini azaltabileceği, ancak bunun için modül üretim ve ön montaj tesislerinin önceden planlanması gerektiği vurgulanmaktadır.
Bir nükleer santral projesinde toplam adam-saat aynı kalsa bile, bu iş gücünün zamana daha dengeli dağıtılması proje açısından önemli bir avantaj sağlayabilir.
Çünkü 5.000 kişinin beş ay boyunca çalışması ile aynı 5.000 kişinin daha uzun bir döneme yayılarak daha düşük yoğunlukta çalışması; konaklama, ulaşım, saha erişimi, denetim, kalite kontrol ve lojistik açısından aynı proje koşullarını oluşturmaz.
Bu nedenle ileri yapım yaklaşımında iş gücü eğrisi de optimize edilen bir proje değişkenidir.
Nükleer santral inşaatı tek bir faaliyet değildir. Hafriyat ve temel işleriyle başlayan proje; betonarme, çelik yapı, mekanik montaj, borulama, elektrik, I&C, izolasyon, test ve devreye alma gibi farklı disiplinlerin birbirini takip ettiği ve kısmen örtüştüğü çok aşamalı bir üretim sürecidir.
Her disiplinin ihtiyaç duyduğu personel sayısı aynı zamanda en yüksek seviyeye ulaşmaz. Örneğin ilk dönemde sivil işler ağırlıktayken, daha sonra mekanik ve elektrik montajlarının başlamasıyla farklı uzmanlık alanlarının personeli sahaya gelir.
Bu nedenle toplam saha personeli zaman içinde yükselir, bir maksimum noktaya ulaşır ve daha sonra montajların tamamlanmasıyla azalır. Bu tepe noktasının yüksekliği ve ne kadar süre devam ettiği, şantiyenin kapasitesini doğrudan etkiler.
Personel ihtiyacının proje boyunca nasıl değiştiğini gösterir. Amaç yalnızca toplam alanı değil, tepe noktalarını da yönetmektir.
İnşaat, mekanik, elektrik, I&C, kaynak, kalite ve test ekiplerinin ihtiyaçları farklı zamanlarda ortaya çıkar.
Bağımsız iş paketleri aynı dönemde yürütülerek tek bir faaliyet zincirine olan bağımlılık azaltılabilir.
Modül ve alt montajların bir bölümünün fabrika veya ön montaj alanlarında hazırlanması saha iş gücünü azaltabilir.
Geleneksel bir yapım yaklaşımında faaliyetler çoğu zaman birbirini bekleyen bir zincir oluşturabilir. Örneğin yapı tamamlanmadan bazı mekanik sistemlerin montajı başlayamaz; mekanik montaj tamamlanmadan elektrik ve I&C faaliyetlerinin bir bölümü ilerleyemez.
İleri yapım tekniklerinde ise tasarımın, üretimin ve saha montajının daha erken ayrıştırılması sayesinde bazı faaliyetler aynı zaman aralığında bağımsız olarak yürütülebilir.
Örneğin bir modülün sahadaki betonarme yapı tamamlanana kadar beklemesi yerine, modülün üretimi ve testleri daha önce başlatılabilir. Yapı gerekli montaj seviyesine ulaştığında modül hazır olarak sahaya getirilebilir.
Tasarım → Yapı → Donatı → Beton → Mekanik → Elektrik → I&C
Tasarım ↘ Fabrika üretimi ↘ Ön montaj ↘ Test ↘ Saha montajı
Yapısal işler + modül üretimi + ekipman hazırlığı + lojistik mümkün olduğu ölçüde paralel yürütülür.
Modülerleşmenin en önemli etkilerinden biri, bazı işlerin fiziksel olarak şantiyeden çıkarılmasıdır. Bir borulama modülünün veya mekanik-elektrik modülünün önemli bir bölümü kontrollü bir üretim ortamında hazırlanabiliyorsa, aynı işin sahada gerçekleştirilmesi için gereken personel ve süre azalabilir.
IAEA, gelişmiş NPP yapımında saha dışı modül üretiminin önemli miktarda saha işçiliğini azaltabileceğini belirtmektedir. Ancak bunun karşılığında modüllerin sahaya gelmeden önce tamamlanması ve montaja hazır hale getirilmesi gerekir. Bu nedenle iş gücü tamamen ortadan kalkmaz; iş gücünün bulunduğu yer değişir.
| Geleneksel yaklaşım | İleri yapım yaklaşımı |
|---|---|
| İşin büyük bölümü şantiyede yapılır. | İşin bir bölümü fabrika veya ön montaj alanına taşınır. |
| Personel yoğunluğu kritik dönemlerde hızla yükselir. | Personel ihtiyacı daha uzun zamana yayılabilir. |
| Bir faaliyet tamamlanmadan sonraki faaliyet bekleyebilir. | Bağımsız faaliyetler paralel yürütülebilir. |
| Saha işçiliği baskındır. | Saha + fabrika + lojistik iş gücü birlikte planlanır. |
| Şantiye kapasitesi temel sınırlayıcı olabilir. | Üretim kapasitesi farklı lokasyonlara dağıtılabilir. |
Burada önemli bir paradoks vardır. Modülerleşme saha personelini azaltabilir; ancak aynı anda fabrika personeli, kaynakçılar, kalite kontrol uzmanları, mühendisler, lojistik ekipleri ve modül montaj ekipleri için yeni bir kapasite ihtiyacı oluşturur.
Dolayısıyla gerçek optimizasyon, yalnızca “şantiyede kaç kişi çalışıyor?” sorusuyla yapılamaz. Daha doğru soru şudur:
Tasarım + Fabrika + Ön Montaj + Lojistik + Şantiye
Projenin toplam üretim sistemi boyunca ihtiyaç duyulan insan gücü birlikte değerlendirilmelidir.
Saha personelindeki ani artış yalnızca ücret maliyetini yükseltmez. Çok sayıda kişinin aynı anda sahaya gelmesi, projenin diğer altyapılarını da büyütür.
Yüksek personel yoğunluğu ilave konaklama kapasitesi gerektirebilir.
Servis, yol, otopark ve vardiya giriş-çıkış kapasitesi büyür.
Kalabalık çalışma alanlarında erişim, trafik ve saha koordinasyonu daha karmaşık hale gelir.
Personel artışıyla birlikte denetim, muayene ve teknik gözetim kapasitesinin de yeterli olması gerekir.
Malzeme, araç, vinç ve çalışma alanlarının aynı anda kullanılması saha trafiğini yoğunlaştırabilir.
Nükleer kalite ve saha güvenliği gereklilikleri nedeniyle yeni personelin eğitim ve yetkilendirilmesi planlanmalıdır.
Büyük bir şantiyede personel sayısının artırılması otomatik olarak üretimin hızlanacağı anlamına gelmez. Eğer aynı anda daha fazla ekip sahaya giriyor ancak kalite kontrol, teknik gözetim, mühendislik desteği ve malzeme akışı aynı hızda büyümüyor ise, iş gücü artışı tersine yeniden iş yapma ve bekleme oranını yükseltebilir.
IAEA'nın insan kaynakları ve inşaat yönetimi yaklaşımı da personel planlamasını yalnızca sayısal bir konu olarak ele almamakta; roller, yetkinlikler, eğitim, denetim ve çalışma organizasyonunun birlikte planlanmasını öngörmektedir. İnşaat yönetiminde yetersiz planlama, eğitim eksikliği, malzeme ve ekipman yokluğu, aşırı fazla mesai ve çalışma alanlarının aşırı kalabalıklaşması verimlilik ve kalite problemleriyle ilişkilendirilmektedir.
Bir şantiyeye daha fazla insan göndermek, ancak o insanların çalışabileceği hazır iş alanı, malzeme, ekipman, çizim, prosedür, denetim ve lojistik kapasitesi varsa gerçek üretim artışı sağlar.
Aksi durumda personel sayısı artarken kişi başına üretkenlik düşebilir ve proje daha karmaşık hale gelebilir.
Paralel yapımın gerçekleşebilmesi için faaliyetlerin birbirinden mümkün olduğunca bağımsız iş paketlerine ayrılması gerekir. Bunun için tasarım, malzeme tedariki, üretim ve montaj arasındaki arayüzler erken tanımlanmalıdır.
Örneğin bir mekanik modülün üretiminin başlayabilmesi için modülün geometrisi, bağlantı noktaları, ekipmanları, boru güzergâhları ve ilgili tasarım bilgilerinin yeterli olgunluğa ulaşmış olması gerekir. Aksi halde fabrika üretimi ile saha montajı arasındaki paralellik görünürde kalır.
IAEA'nın gelişmiş NPP yapım yaklaşımında ayrıntılı planlama, modül üretimi, malzeme akışı, personel hareketleri ve kritik/alt-kritik yolların birlikte yönetilmesi özellikle vurgulanmaktadır.
Önceki bölümlerde ele aldığımız 6D yapım yönetiminin en önemli uygulamalarından biri de iş gücü seviyelendirmesidir. Üç boyutlu model yalnızca yapının geometrisini göstermekle kalmaz; modeldeki iş paketleri zaman, kaynak ve personel bilgileriyle ilişkilendirilebilir.
Böylece proje yönetimi şu soruları daha inşaat başlamadan inceleyebilir:
Bu yaklaşım, iş gücü planlamasını insan kaynakları departmanının hazırladığı bağımsız bir tablo olmaktan çıkararak proje üretim modelinin bir parçası haline getirir.
3D Model → İş Paketi → Zaman → İş Gücü → Ekipman → Alan → Lojistik → Üretkenlik
Böylece bir modülün yalnızca nerede bulunduğu değil, kim tarafından, ne zaman, hangi ekipmanla ve hangi çalışma koşullarında monte edileceği de modellenebilir.
| Yöntem | İş gücü üzerindeki etkisi | Temel ön koşul |
|---|---|---|
| Modülerleşme | Saha adam-saatini azaltabilir. | Erken tasarım ve üretim altyapısı. |
| Ön montaj | Küçük saha işlerini daha büyük montaj operasyonlarına dönüştürebilir. | Modül ve arayüzlerin önceden tanımlanması. |
| Paralel yapım | Faaliyetlerin birbirini beklemesini azaltabilir. | Bağımsız iş paketleri. |
| Open-top + VHL | Büyük ekipman ve modüllerin daha erken yerleştirilmesini sağlayabilir. | Erken lojistik ve kaldırma planı. |
| All-weather construction | Hava koşullarından kaynaklanan beklemeleri azaltabilir. | Geçici yapı, çatı ve iç lojistik planı. |
| 6D planlama | Personel ve ekipman yoğunluğunu önceden görmeyi sağlar. | Güncel ve güvenilir proje modeli. |
İş gücü tepe noktasını azaltmak her zaman doğru hedef değildir. Bazı faaliyetler kritik yol üzerinde bulunuyorsa, bunların yalnızca personel yoğunluğunu düşürmek amacıyla yavaşlatılması toplam proje süresini uzatabilir.
Bu nedenle optimum çözüm, bütün faaliyetleri eşit hızda yürütmek değildir. Kritik ve alt-kritik faaliyetlere yeterli kaynak sağlanırken bağımsız faaliyetlerin zaman içine yayılması daha rasyonel bir yaklaşımdır.
IAEA da entegre saha planlamasında temel amaçlardan birinin kaynakları kritik ve alt-kritik yollara odaklamak ve aynı zamanda saha personeli tepe seviyesini azaltmak olduğunu belirtmektedir.
Bir nükleer santral projesinde personel sayısının her ay aynı olması beklenmez. İnşaatın doğası gereği bazı dönemlerde daha fazla, bazı dönemlerde daha az personele ihtiyaç olacaktır.
Amaç, kaçınılmaz tepe noktalarını mümkün olduğunca kontrol etmek; gereksiz personel yığılmalarını, bekleyen ekipleri ve aşırı fazla mesaiyi azaltırken kritik faaliyetleri yeterli kaynakla desteklemektir.
İleri yapım teknikleri yalnızca personel sayısını değiştirmez; ihtiyaç duyulan personelin profilini de değiştirir.
Daha fazla modüler üretim ve ön montaj kullanıldığında sahadaki klasik imalat işlerinin bir bölümü azalırken; montaj, ölçüm, kaynak kontrolü, kaldırma operasyonu, kalite güvence, dijital model yönetimi ve arayüz koordinasyonu gibi uzmanlıkların önemi artabilir.
Bu nedenle ileri nükleer yapım, “daha az işçi” yaklaşımından çok “daha yüksek üretkenlik sağlayan ve daha yüksek yetkinlik gerektiren iş gücü” yaklaşımına doğru bir değişim yaratır.
IAEA'nın yeni nükleer programlar için insan kaynakları yaklaşımı da insan kaynağı planlamasını roller, yetkinlikler, işe alım, eğitim, geliştirme ve yüklenici yönetimiyle birlikte ele almaktadır.
Çok büyük bir nükleer şantiyede aynı anda çalışabilecek insan sayısının teorik olarak artırılabilmesi, pratikte üretim kapasitesinin de aynı oranda artacağı anlamına gelmez.
Her çalışma alanının fiziksel kapasitesi vardır. Vinçlerin, yolların, malzeme stok alanlarının, iskelelerin, kablo tavalarının, boru montaj alanlarının ve erişim yollarının aynı anda kullanabileceği kapasite sınırlıdır.
Bu nedenle personel planlaması alan + malzeme + ekipman + erişim + kalite + güvenlik kapasitesiyle birlikte yapılmalıdır.
İnsan + Alan + Malzeme + Ekipman + Bilgi + Lojistik = Gerçek Üretim Kapasitesi
Bu unsurlardan yalnızca birinin kapasitesi yetersizse, personel sayısını artırmak toplam üretimi aynı oranda artırmayabilir.
Nükleer santral inşaatında iş gücü yönetiminin temel amacı mümkün olan en düşük personel sayısına ulaşmak değildir. Amaç, doğru yetkinlikteki insanları doğru zamanda, doğru çalışma alanına ve doğru iş paketine yerleştirmektir.
Modülerleşme ile işin bir bölümü fabrikaya taşınabilir; ön montaj ile küçük saha faaliyetleri daha büyük montaj operasyonlarına dönüştürülebilir; open-top ve VHL ile büyük modüller daha erken yerleştirilebilir; all-weather construction ile hava kaynaklı beklemeler azaltılabilir; 6D modelleme ile bütün bu faaliyetlerin zaman ve kaynak ilişkileri önceden analiz edilebilir.
Böylece ileri yapım tekniklerinin ortak sonucu ortaya çıkar: şantiyede daha fazla insan çalıştırmak yerine, aynı işi daha az saha operasyonuyla ve daha dengeli bir iş gücü profiliyle tamamlamak.
Erken Mühendislik → Modülerleşme → Ön İmalat → Paralel Yapım → Dengeli İş Gücü → Kontrollü Montaj → Daha Öngörülebilir İnşaat
Bu yaklaşımın temel felsefesi, önceki bölümlerde ele alınan ileri yapım tekniklerinin tamamında aynıdır: şantiyede daha çok çalışmak değil, şantiyeye daha az, daha hazır ve daha iyi planlanmış iş getirmek.
Nükleer santral inşaatında bazı ekipmanların tedarik süresi, yapının sahadaki imalat süresinden bile daha uzun olabilir. Büyük dövme parçalar, reaktör basınç kabı, buhar jeneratörleri, türbin-jeneratör sistemleri, büyük pompalar, trafolar, özel vanalar, kontrol sistemleri ve bazı nükleer sınıf bileşenler için tasarım, malzeme temini, üretim, kaynak, ısıl işlemler, muayene, kalite kontrol, test, sertifikasyon ve nakliye aşamalarının tamamı birlikte düşünülmelidir.
Bu nedenle uzun teslim süreli ekipman (Long-Lead Item) kavramı yalnızca satın alma departmanının konusu değildir. Ekipmanın sipariş tarihi; mühendislik olgunluğu, üretici kapasitesi, kalite denetimleri, lojistik ve nihayetinde inşaat programının kritik yoluyla doğrudan ilişkilidir.
Yüklediğin IAEA dokümanında örnek bir nükleer santral proje takviminde uzun teslim süreli ekipmanların siparişlerinin ilk beton dökümünden yıllar önce başlatıldığı görülmektedir. Aynı kaynakta farklı ekipman grupları için yaklaşık 15–36 aylık teslim süreleri örneklenmiştir.
Bir ekipmanın sahaya ulaşması gereken tarih belliyse, geriye doğru yalnızca nakliye süresi değil; üretim, tasarım onayı, malzeme tedariki, imalat, kaynak, muayene, test, dokümantasyon ve kabul süreçleri de hesaplanmalıdır.
Dolayısıyla “Bu ekipmanı ne zaman satın almalıyız?” sorusunun gerçek karşılığı şudur: “Bu ekipmanın üretim zincirini ne zaman başlatmazsak inşaat programımız etkilenir?”
| Aşama | Temel faaliyet | Program üzerindeki etkisi |
|---|---|---|
| İhtiyacın tanımlanması | Teknik gereksinimlerin belirlenmesi | Satın alma stratejisinin başlangıç noktasıdır. |
| Tasarım olgunluğu | Teknik şartname, arayüzler ve performans kriterleri | Erken sipariş ile geç tasarım değişikliği arasındaki dengeyi belirler. |
| Tedarikçi seçimi | Teknik, kalite, kapasite ve program değerlendirmesi | Üretim kapasitesinin rezerve edilmesini sağlar. |
| Malzeme tedariki | Çelik, dövme parçalar, özel malzemeler ve alt bileşenler | Alt tedarik zincirinin kapasitesi devreye girer. |
| İmalat | İşleme, kaynak, montaj ve ısıl işlemler | Üretim kapasitesi ve imalat sırası belirleyicidir. |
| Muayene ve test | NDT, ölçüm, basınç testleri ve fonksiyonel testler | Kalite sorunları teslim tarihini etkileyebilir. |
| Dokümantasyon ve kabul | Kalite kayıtları, sertifikalar ve kabul belgeleri | Ekipmanın sahaya kabulünü etkiler. |
| Lojistik | Taşıma, güzergâh, liman, depolama ve saha teslimi | Fiziksel erişim ve ağır yük kapasitesi belirleyicidir. |
Yüklediğin IAEA sunumundaki örnek tedarik takviminde farklı ekipman grupları için şu süreler gösterilmektedir:
| Ekipman / kalem | Örnek teslim süresi |
|---|---|
| Besleme pompaları ve basınçlandırıcı | 36 ay |
| Reaktör basınç kabı, buhar jeneratörleri ve türbin jeneratörleri | 33 ay |
| Kondenser ve bazı büyük ekipman/vanalar | 24 ay |
| Vanalar ve boru destekleri | 21 ay |
| Ağır dövme parçalar, simülatör, enstrümantasyon donanımı ve trafolar | 18 ay |
| Borular ve fittings | 15 ay |
Bu değerler günümüz projeleri için evrensel teslim süreleri olarak kullanılmamalıdır; kaynakta verilen belirli bir proje planlamasına ait örneklerdir. Ancak çok önemli bir gerçeği gösterir: bazı ekipmanların üretim zinciri, saha montajından çok daha önce başlamak zorundadır.
Uzun teslim süreli ekipmanı erken sipariş etmek program açısından avantaj sağlayabilir. Ancak tasarım yeterince olgunlaşmadan verilen sipariş, daha sonra ortaya çıkacak tasarım değişikliklerini pahalı ve zaman alıcı hale getirebilir.
Bu nedenle nükleer projelerde iki risk aynı anda yönetilmelidir:
Üretim kapasitesi bulunamayabilir veya ekipman sahaya gerektiği tarihte ulaşmayabilir.
Tasarım değişiklikleri üretim başlamış ekipmanda revizyon ve yeniden mühendislik gerektirebilir.
Üreticinin aynı dönemde birden fazla büyük proje alması teslim sürelerini etkileyebilir.
Geç fark edilen imalat veya kalite problemleri teslimat tarihini ve montaj programını etkileyebilir.
Uzun teslim süreli ekipmanlarda doğru zamanlama, tasarım olgunluğu ile tedarik süresinin kesiştiği noktayı bulmaktır.
Bunun için her ekipmanın kendi “design maturity – procurement – manufacturing – delivery” ilişkisi ayrı ayrı değerlendirilmelidir.
Bir reaktör basınç kabının veya büyük bir pompanın üreticisini bilmek, tedarik zincirinin tamamını bildiğimiz anlamına gelmez. Ana üreticinin arkasında dövme parça üreticileri, özel çelik tedarikçileri, kaynak sarf malzemesi üreticileri, elektronik bileşen üreticileri, test kuruluşları ve çeşitli alt yükleniciler bulunabilir.
OECD/NEA'nın güncel değerlendirmesi de nükleer tedarik zincirini basit doğrusal bir zincirden ziyade farklı seviyelerde çok sayıda üretici arasındaki bağlantılardan oluşan karmaşık bir ağ olarak tanımlamaktadır. Küreselleşme ve bölgeselleşme bu ağın daha da karmaşık hale gelmesine neden olmuştur.
Bu nedenle “tedarikçi seçildi” demek, tedarik riskinin ortadan kalktığı anlamına gelmez.
Nükleer kalite açısından kritik bir ekipmanın üretiminde alt tedarikçiler de aynı derecede önem kazanabilir. IAEA, uzun tedarik zincirlerinde düzenleyici gerekliliklerin ve muayene yöntemlerinin alt tedarikçilere kadar aktarılması ve alt tedarikçilerin performansının periyodik olarak değerlendirilmesi gerektiğini vurgulamaktadır.
Yüklediğin IAEA sunumu da benzer bir ders çıkarıyor: üretici ve alt yüklenicilerin gerçek yetkinliğinin yalnızca masa başı denetimlerle değerlendirilmesinin yeterli olmayabileceğini, imalat sahasının ve gerçek üretim kabiliyetinin yerinde değerlendirilmesinin önemli olduğunu belirtiyor. Ayrıca nükleer kalite gerekliliklerinin bütün tedarik zinciri boyunca korunması gerektiğini vurguluyor.
Gerçek tedarik zinciri kontrolü; ana üretici + alt tedarikçiler + malzeme kaynağı + üretim kapasitesi + kalite sistemi + denetim + lojistik birlikte değerlendirildiğinde ortaya çıkar.
Uzun teslim süreli ekipmanlarda önemli risklerden biri, üreticinin fiziksel olarak mevcut olması ancak uygun üretim kapasitesinin proje için zamanında bulunmamasıdır.
Özellikle büyük dövme parçalar, nükleer sınıf basınç sınırı bileşenleri, büyük jeneratörler ve özel ekipmanlar için üretim kapasitesi sınırlı olabilir. Bu nedenle erken tedarik planlamasının bir amacı da yalnızca “sipariş vermek” değil, gerekli üretim penceresini güvence altına almaktır.
IAEA'nın güncel yaklaşımında uzun teslim süreli ekipmanlar için üretici kapasitesinin, geçmiş performansın ve ürün olgunluğunun değerlendirilmesi özellikle vurgulanmaktadır. Ayrıca teslimatın zamanında yapılmasının bazı durumlarda yalnızca düşük satın alma fiyatından daha önemli olabileceği belirtilmektedir.
Uzun teslim süreli bir ekipmanın üretiminde hata ne kadar geç bulunursa, düzeltmenin maliyeti ve takvim etkisi o kadar büyüyebilir.
Bu nedenle kalite gözetimi yalnızca ekipman sahaya geldiğinde yapılan son kabul testi olarak düşünülmemelidir. Kritik üretim aşamalarında hold point, witness point, kaynak kontrolü, malzeme doğrulaması, tahribatsız muayene, ölçüm ve dokümantasyon gibi kontroller üretim planının bir parçası haline getirilmelidir.
IAEA'nın tedarik zinciri yaklaşımı, yüklenici faaliyetlerinin kalite, güvenlik ve sözleşme gerekliliklerine uygunluğunun risk esaslı bir gözetim sistemiyle kontrol edilmesini öngörmektedir.
Malzemenin doğru kalite, sertifika ve izlenebilirlik koşullarını sağladığı doğrulanır.
Kritik kaynakların prosedür, personel ve muayene gereklilikleri üretim boyunca takip edilir.
Hataların son kabul aşamasına kadar taşınması yerine kritik üretim noktalarında tespit edilmesi hedeflenir.
Üretim, muayene, test ve kalite kayıtları ekipmanla birlikte yönetilir.
Nükleer projelerde kalite ve program çoğu zaman birbirinden bağımsız değişkenler gibi ele alınmamalıdır. Kritik bir ekipmanda tespit edilen imalat hatası; yeniden üretim, onarım, yeniden muayene, ilave mühendislik ve yeniden planlama gerektirebilir.
Bu nedenle “kalite kontrolü programı yavaşlatıyor” şeklindeki yaklaşım uzun teslim süreli ekipmanlarda özellikle tehlikelidir. Doğru kalite gözetimi, tam tersine geç ortaya çıkacak daha büyük program kayıplarını önlemek için kullanılan bir zaman yönetimi aracıdır.
Ekipmanın fabrikada tamamlanmış olması, tedarik zincirinin tamamlandığı anlamına gelmez. Özellikle çok büyük ve ağır ekipmanlarda taşıma güzergâhının kapasitesi, köprüler, yollar, limanlar, vinçler, depolama alanları ve saha girişleri önceden değerlendirilmelidir.
Bu konu, önceki bölümlerde ele aldığımız modülerleşme ve Very Heavy Lift yaklaşımıyla doğrudan ilişkilidir. Büyük bir modül veya ekipmanın tasarımı yapılırken yalnızca nasıl üretileceği değil, nasıl taşınacağı ve nasıl kaldırılacağı da düşünülmelidir.
Tasarım → İmalat → Kalite → Kabul → Taşıma → Depolama → Saha Teslimi → Kaldırma → Montaj
Uzun teslim süreli ekipmanın gerçek teslim tarihi, fabrikadan çıkış tarihi değil, sahada montaja hazır olduğu tarihtir.
Ekipman erken üretildiğinde bu kez başka bir problem ortaya çıkabilir: ekipmanın montaj tarihine kadar korunması.
Uzun süre depolanan ekipmanlarda çevresel koşullar, nem, korozyon, mekanik hasar, ambalaj bütünlüğü, elektriksel izolasyon ve hareketli parçaların korunması gibi konular yönetilmelidir.
Bu nedenle erken tedarik her zaman “ne kadar erken o kadar iyi” anlamına gelmez. Erken üretim ile kontrollü depolama süresi birlikte optimize edilmelidir.
Uzun teslim süreli ekipmanların erken sipariş edilmesinin en önemli risklerinden biri, tasarım değişikliklerinin ekipman üretimiyle çakışmasıdır.
Örneğin ekipman siparişi verildikten sonra bağlantı ölçülerinin, nozzle konfigürasyonunun, kontrol sisteminin veya yardımcı sistem arayüzlerinin değiştirilmesi; üretim çizimlerinin revizyonunu ve bazı durumlarda imalatın yeniden planlanmasını gerektirebilir.
Bu nedenle uzun teslim süreli ekipmanların sipariş noktası, front-loaded engineering yaklaşımıyla doğrudan ilişkilidir.
Tasarım Olgunluğu → Teknik Şartname → Tedarikçi Seçimi → Sipariş → İmalat → Kalite Kontrolü → Lojistik → Montaj
Bu zincirin herhangi bir halkası geciktiğinde, sonraki halkaların tamamı etkilenebilir.
Önceki bölümlerde ele aldığımız 6D yaklaşımında ekipman yalnızca üç boyutlu modeldeki bir geometrik nesne olarak görülmez. Ekipmanın üretim ve teslimat yaşam döngüsü de modele bağlanabilir.
Böylece proje yönetimi bir ekipman için şu bilgileri aynı sistemde izleyebilir:
Böylece 6D model, fiziksel tesis ile tedarik zinciri arasındaki bağlantıyı da gösterebilir.
3D Geometri + Tasarım + Miktar + Zaman + Kaynak + Tedarik + Kalite + Lojistik = 6D Proje Nesnesi
Geleneksel proje planlamasında kritik yol çoğu zaman sahadaki faaliyetler üzerinden düşünülür. Oysa nükleer projede kritik yolun önemli bir bölümü şantiyenin dışında bulunabilir.
Bir ekipmanın tasarım onayı, üretici kapasitesi, dövme malzemenin temini, kaynak üretimi, muayene, fabrika kabul testi ve lojistiği geciktiğinde, sahadaki montaj ekibi hazır olsa bile iş başlayamaz.
Ekipmanın teknik gereksinimleri ve arayüzleri zamanında olgunlaşmalıdır.
Üretici kapasitesi ve kritik alt tedarikçiler önceden değerlendirilmelidir.
Kritik kalite noktaları üretim takvimine entegre edilmelidir.
Büyük ekipmanın sahaya ulaşacağı güzergâh ve taşıma sistemi önceden hazırlanmalıdır.
| Risk | Olası sonuç | Erken önlem |
|---|---|---|
| Geç sipariş | Sahada ekipman bekleme | Erken tedarik planı |
| Tasarım değişikliği | Yeniden mühendislik / imalat revizyonu | Tasarım olgunluğu ve değişiklik kontrolü |
| Üretici kapasitesi | Üretim sırasının gecikmesi | Kapasite değerlendirmesi ve erken rezervasyon |
| Alt tedarikçi problemi | Malzeme veya alt bileşen gecikmesi | Tedarik zinciri görünürlüğü |
| Kalite problemi | Yeniden üretim ve teslimat gecikmesi | Ara denetimler ve üretici gözetimi |
| Lojistik engel | Sahaya teslimat gecikmesi | Güzergâh ve taşıma planının erken hazırlanması |
| Depolama / preservation | Ekipman performansının etkilenmesi | Koruma ve depolama planı |
Uzun teslim süreli ekipmanların önemli bir bölümü tek bir proje için tasarlanıp üretiliyorsa, üreticinin öğrenme eğrisi ve kapasite planlaması sınırlı kalabilir. Buna karşılık aynı veya benzer tasarımın birden fazla ünitede tekrarlanması; üretim süreçlerinin, kalite prosedürlerinin ve tedarikçi ilişkilerinin daha öngörülebilir hale gelmesine yardımcı olabilir.
IAEA'nın tedarik zinciri rehberinde de benzer teknolojiden oluşan daha büyük bir filo veya programın tedarikçiler açısından daha sürekli talep yaratabildiği ve nükleer kalite sistemlerinin maliyetini düşürerek yerel üretim kapasitesinin gelişmesini teşvik edebileceği belirtilmektedir.
Ancak bu avantaj otomatik değildir. Standartlaşmanın gerçek faydası, tasarım değişikliklerinin kontrol edilmesi, aynı kalite gereklerinin korunması ve üretim hacminin gerçekten süreklilik kazanmasıyla ortaya çıkar.
Nükleer santralde tedarik zincirinin herhangi bir noktasında yapılan hata, yalnızca ticari bir kalite problemi olarak değerlendirilemez. Özellikle güvenlik açısından önemli ekipmanlarda üretim, muayene, dokümantasyon ve izlenebilirlik gereklilikleri ekipmanın yaşam döngüsünün tamamına yayılır.
OECD/NEA, nükleer sınıf tedarikçi sayısındaki azalma ve deneyimli iş gücü kaybının tedarik zinciri gözetimi açısından yeni zorluklar yarattığını vurgulamaktadır. Bu nedenle tedarikçi gözetimi, kalite güvencesi ve sahte/süpheli malzeme risklerinin yönetimi güncel nükleer tedarik zinciri gündeminin önemli parçalarıdır.
Mühendislik + Satın Alma + Üretim + Kalite + Lojistik + İnşaat + Lisanslama
Bu birimlerden herhangi birinin diğerlerinden kopuk çalışması, uzun teslim süreli ekipmanlarda proje riskini büyütebilir.
Geleneksel yaklaşımda satın alma çoğu zaman mühendislikten sonra gelen ayrı bir faaliyet gibi algılanabilir. İleri nükleer yapımda ise engineering, procurement and construction birbirinden ayrılmış üç ardışık aşamadan çok, birbirine bağlı bir üretim sistemi olarak ele alınır.
Özellikle modülerleşme, open-top construction, SC yapılar ve 6D planlama gibi yöntemler ekipmanların daha erken tanımlanmasını gerektirir. Bu da tedarik zincirinin daha erken devreye girmesi anlamına gelir.
Erken Mühendislik → Erken Tedarik → Kontrollü İmalat → Erken Kalite Doğrulaması → Planlı Lojistik → Zamanında Saha Teslimi → Montaj
Nükleer santral inşaatında uzun teslim süreli ekipmanların yönetimi, “siparişi zamanında vermek” kadar basit değildir. Gerçek hedef; tasarım olgunluğu, üretim kapasitesi, kalite, alt tedarikçiler, lojistik ve saha montajını aynı zaman ekseni üzerinde yönetmektir.
Bu nedenle ileri yapım yaklaşımında tedarik zinciri, inşaat programının arkasından gelen bir destek fonksiyonu değil, doğrudan programın bir parçasıdır.
Yüklediğin IAEA çalışmasındaki temel ders de burada ortaya çıkmaktadır: başarılı nükleer inşaat için ayrıntılı planlama ve mühendislik faaliyetleri sahadaki çalışmalardan önce yeterli olgunluğa ulaştırılmalı; kaynakların ne zaman gerekli olacağı ve uzun teslim süreli ekipmanların ne zaman sipariş edileceği önceden belirlenmelidir.
Şantiyede bekleyen ekipman, aslında daha önce verilmemiş bir mühendislik ve tedarik kararının sonucudur.
Böylece önceki bölümlerde kurduğumuz ileri nükleer inşaat zinciri bir adım daha genişler:
Front-loaded Engineering → 6D Planlama → Modülerleşme → SC Yapılar → Open-top + VHL → All-weather Construction → Dengeli İş Gücü → Erken Tedarik → Kontrollü İmalat → Zamanında Montaj
İleri nükleer yapımın ortak prensibi burada da aynıdır: şantiyede ortaya çıkacak işi ve belirsizliği mümkün olduğunca daha erken aşamalarda tanımlamak, üretmek, doğrulamak ve planlamak.
Nükleer güç santralinde yapım teknolojisi yalnızca reaktör binasının, türbin binasının veya yardımcı yapıların nasıl inşa edileceğiyle sınırlı değildir. En gelişmiş modüler yapım yönteminin uygulanabilmesi için, modülün üretildiği tesisten başlayıp şantiyedeki son montaj noktasına kadar uzanan fiziksel bir üretim ve lojistik altyapının önceden hazırlanmış olması gerekir.
Büyük bir modülün fabrikada kusursuz biçimde üretilmesi, onun sahada kullanılabileceği anlamına gelmez. Modülün taşınacağı yolun geometrisi, köprülerin taşıma kapasitesi, limanın yanaşma ve yük aktarma olanakları, geçici depolama alanları, saha içi yollar, kaldırma noktaları ve ağır kaldırma ekipmanlarının çalışma alanları da aynı mühendislik zincirinin parçalarıdır.
Temel yaklaşım: Şantiye altyapısı, inşaatı destekleyen ikincil bir unsur değil; seçilen yapım teknolojisinin uygulanabilmesini sağlayan teknik altyapıdır. Modülerleşme, açık üstten inşaat ve çok ağır kaldırma gibi yöntemler ancak bunları destekleyen ulaşım, kaldırma, depolama, enerji, haberleşme ve çalışma alanları önceden planlandığında gerçek bir zaman avantajına dönüşebilir.
Geleneksel yapımda birçok iş doğrudan şantiyede gerçekleştirilebilirken, ileri modüler yapım yaklaşımı işin önemli bir bölümünü saha dışına taşır. Bunun sonucu olarak şantiye ile üretim tesisi arasında yeni bir bağımlılık ortaya çıkar. Büyük bir modülün üretimi tamamlandığında artık yalnızca “ne zaman hazır?” sorusu değil, “hangi güzergâhtan, hangi taşıma sistemiyle, hangi koşullarda ve hangi kaldırma operasyonuyla yerine ulaştırılacak?” sorusu da önem kazanır.
Bu nedenle lojistik plan, modül tasarımından bağımsız hazırlanamaz. Modülün boyutları ve ağırlığı; kullanılabilecek taşıma araçlarını, güzergâhı, geçici köprü veya yol güçlendirmelerini, dönüş yarıçaplarını, geçiş yüksekliklerini ve sahadaki kaldırma yöntemini doğrudan etkileyebilir.
Büyük modüller için yol genişliği, eğimler, dönüş yarıçapları, geçiş yükseklikleri, zemin taşıma kapasitesi ve köprülerin yük kapasitesi önceden değerlendirilir. Gerektiğinde güzergâhta geçici veya kalıcı güçlendirmeler yapılır.
Deniz yoluyla taşınan büyük ekipman ve modüller için yanaşma, yük boşaltma, transfer, geçici depolama ve karayolu taşımacılığına geçiş noktaları birlikte planlanır.
Modülün şantiye sınırlarına ulaşması operasyonun yalnızca bir bölümüdür. Saha içindeki taşıma yolları, dönüş alanları, geçici park ve bekleme bölgeleri ile montaj noktasına erişim de doğrulanmalıdır.
Erken gelen ekipman ve modüller için yeterli alan, zemin taşıma kapasitesi, çevresel koruma, güvenlik ve gerektiğinde ön montaj faaliyetlerine uygun çalışma alanları oluşturulur.
Büyük modüllerin kullanıldığı projelerde önemli bir tasarım yaklaşımı değişir: modül tasarımı ile lojistik altyapı tasarımı birbirinden kopuk yürütülemez. Bir modülün boyutu ve ağırlığı yalnızca binanın içine sığıp sığmayacağını belirlemez; üretileceği tesisten çıkışından nihai montajına kadar bütün taşıma zincirini etkiler.
| Modül / Ekipman Özelliği | Altyapıya Etkisi | Önceden Doğrulanması Gerekenler |
|---|---|---|
| Boyut | Taşıma ve geçiş geometrisini belirler. | Yol genişliği, dönüş yarıçapı, geçiş yüksekliği |
| Ağırlık | Taşıma ve kaldırma kapasitesini belirler. | Köprüler, zemin kapasitesi, taşıma sistemi, vinç kapasitesi |
| Ağırlık merkezi | Taşıma ve kaldırma stabilitesini etkiler. | Taşıma konfigürasyonu, kaldırma noktaları, vinç planı |
| Montaj sırası | Ekipmanın sahaya geliş zamanını belirler. | Depolama, bekleme ve kaldırma alanları |
| Hassasiyet / korunma ihtiyacı | Depolama ve çevresel koşulları etkiler. | Kapalı alan, muhafaza, nem ve sıcaklık koşulları |
Nükleer santral şantiyesinde geçici tesisler çoğu zaman kalıcı yapılar kadar görünür değildir. Ancak inşaatın kesintisiz ve kontrollü yürütülmesi açısından kritik bir rol oynarlar. Geçici elektrik dağıtımı, proses ve kullanım suyu, drenaj, haberleşme, atölyeler, depolar, bakım alanları, kalite kontrol ve test altyapıları ile personel tesisleri aynı üretim sisteminin farklı parçalarıdır.
Özellikle çok sayıda iş paketinin paralel yürütüldüğü bir şantiyede geçici altyapının kapasitesi doğrudan üretim kapasitesine dönüşür. Enerji dağıtımındaki yetersizlik, malzeme erişimindeki sorun veya yetersiz çalışma alanı yalnızca “saha hizmeti” problemi olarak kalmaz; doğrudan iş programını etkileyebilir.
Kaldırma ekipmanları, atölyeler, kaynak sistemleri, aydınlatma, pompalar, test ve kontrol ekipmanları için güvenilir ve yeterli kapasitede enerji altyapısı gerekir.
İnşaat faaliyetleri, beton işleri, temizlik, toz kontrolü ve diğer saha ihtiyaçları için su temini ile yağış ve yeraltı suyunun kontrollü uzaklaştırılması birlikte planlanır.
Çok sayıda yüklenici, üretici, denetim kuruluşu ve saha ekibinin eş zamanlı çalıştığı projelerde güvenilir haberleşme ve bilgi akışı, teknik koordinasyonun temel bileşenlerinden biridir.
Ön montaj, bakım, ölçüm, kontrol ve test faaliyetlerinin uygun koşullarda yapılabilmesi için atölye ve kalite kontrol olanakları iş programıyla birlikte planlanır.
Şantiye altyapısının tasarımında yalnızca mevcut tesislerin kapasitesi değil, sahanın fiziksel ve çevresel özellikleri de dikkate alınmalıdır. Meteorolojik koşullar, jeoloji ve sismisite, yeraltı suyu, taşkın geçmişi ve zemin stabilitesi gibi faktörler; hem kalıcı yapıların hem de geçici yapım tesislerinin tasarımını etkileyebilir.
Bu değerlendirme özellikle ileri yapım yöntemlerinde daha önemlidir. Örneğin ağır kaldırma operasyonları için yalnızca vincin nominal kaldırma kapasitesinin bilinmesi yeterli değildir. Kaldırma alanının zemin koşulları, çalışma alanındaki engeller, hava koşulları, erişim yolları ve güvenli operasyon mesafeleri de aynı planın parçasıdır.
Aynı nükleer santral teknolojisi farklı coğrafyalarda aynı yapım yöntemini gerektirmeyebilir. Saha erişimi, iklim, zemin, sismisite, liman olanakları, mevcut ulaşım altyapısı ve yerel mevzuat; modül boyutlarından taşıma yöntemlerine ve geçici tesislerin tasarımına kadar birçok kararı değiştirebilir.
İleri nükleer inşaatta iş programı yalnızca beton dökme, ekipman yerleştirme ve montaj faaliyetlerinden oluşmaz. Bir modülün belirli bir tarihte yerine kaldırılması planlanmışsa, o tarihten önce taşıma güzergâhının hazır olması, depolama alanının boşaltılması, kaldırma ekipmanının kurulması, çalışma alanının erişilebilir olması ve ilgili kalite kontrollerinin tamamlanmış olması gerekir.
Böylece altyapı faaliyetleri, ana inşaat programının arkasında çalışan ikinci bir program oluşturur. Bu ikinci programdaki gecikmeler, ana programda görünmeyen fakat montaj noktasında doğrudan hissedilen beklemelere dönüşebilir.
| Planlanan Faaliyet | Görünmeyen Ön Koşullar |
|---|---|
| Büyük modülün kaldırılması | Vinç, zemin, erişim yolu, hava koşulları, kaldırma alanı ve güvenlik hazırlıkları |
| Ekipmanın sahaya teslimi | Taşıma güzergâhı, izinler, köprü kapasitesi, boşaltma alanı ve depolama |
| Ön montaj | Uygun çalışma alanı, zemin kapasitesi, enerji, atölye ve kalite kontrol olanakları |
| Paralel yapım | Çakışmayan çalışma alanları, geçici tesis kapasitesi ve koordineli lojistik |
Nükleer projelerde satın alma ve lojistik planı da sahadan bağımsız düşünülemez. Taşıma ve erişim olanakları, güvenlik koşulları, çevresel gereklilikler, yerel mevzuat ve sahaya özgü hukuki koşullar; tedarik ve yapım planlamasına erken aşamada dahil edilmelidir.
Bu nedenle şantiye altyapısı için “standart bir saha modeli” oluşturmak yerine, sahaya özgü altyapı ve lojistik planının erken mühendislik aşamasında hazırlanması gerekir. Özellikle büyük ve ağır modüller söz konusu olduğunda, ulaşım güzergâhının sonradan hazırlanması veya kaldırma alanının sonradan oluşturulması, modüler yapımın sağladığı zaman avantajını ortadan kaldırabilir.
İleri yapım teknolojisinin paradoksu: Şantiyede daha az iş yapmak için, şantiyeye gelmeden önce daha fazla planlama yapmak gerekir. Modül ne kadar büyük ve montaj ne kadar hızlı tasarlanırsa, onu taşıyacak ve yerine yerleştirecek altyapının da o kadar erken tanımlanması gerekir.
Önceki bölümlerde ele alınan 4D/6D yaklaşımı burada önemli bir işlev kazanır. Üç boyutlu model yalnızca kalıcı yapıların geometrisini değil, geçici yolları, kaldırma alanlarını, vinçleri, depolama bölgelerini, taşıma rotalarını ve çalışma alanlarını de içerecek şekilde kullanılabilir.
Böylece “Bu modül nereye monte edilecek?” sorusunun yanında “Buraya nasıl getirilecek?”, “Hangi vinç kullanılacak?”, “Taşıma sırasında hangi alanlar boş kalmalı?”, “Aynı anda başka hangi ekipler çalışabilir?” ve “Hangi geçici yapı ne zaman kaldırılmalı?” gibi sorular da yapım programının içinde değerlendirilebilir.
Kalıcı ve geçici yapıların, ekipmanların, yolların ve çalışma alanlarının geometrik ilişkisini gösterir.
Taşıma, depolama, kaldırma ve montaj faaliyetlerini yapım programıyla ilişkilendirir.
Vinç, taşıma ekipmanı, iş gücü ve çalışma alanlarının aynı zaman dilimindeki kullanımını değerlendirmeye yardımcı olur.
Modül, taşıma, saha altyapısı, vinç ve kalıcı yapı arasındaki fiziksel ve zamansal arayüzleri görünür hale getirir.
Şantiye altyapısının başarısı, yalnızca yolların yapılmış veya geçici tesislerin kurulmuş olmasıyla ölçülemez. Asıl ölçüt, planlanan yapım faaliyetinin doğru zamanda, doğru yerde ve kesintisiz biçimde gerçekleştirilebilmesidir.
Büyük modülün taşıma güzergâhı hazır değilse modülerleşme avantajı kullanılamaz. Vinç çalışma alanı uygun değilse ağır kaldırma yöntemi uygulanamaz. Depolama alanı yetersizse erken teslim edilen ekipman şantiyede yeni bir darboğaz yaratabilir. Geçici enerji veya haberleşme kapasitesi yetersizse paralel yapımın avantajı azalabilir.
Dolayısıyla şantiye altyapısı, ileri nükleer yapım teknolojisinin arka planındaki görünmeyen omurgadır. Modüler üretim, ağır kaldırma, açık üstten inşaat, paralel yapım ve 6D planlama gibi yöntemler tek tek ele alındığında önemli avantajlar sağlayabilir; ancak bunların tamamı aynı fiziksel altyapı üzerinde çalışır.
Sonuç: Nükleer santral şantiyesi, yalnızca yapıların yükseldiği bir alan değil; üretim, lojistik, kaldırma, depolama, kalite kontrol, insan kaynağı ve bilgi akışının aynı anda yönetildiği büyük bir endüstriyel üretim sistemidir. Bu sistemin altyapısı ne kadar erken ve bütüncül tasarlanırsa, ileri yapım teknolojilerinin sağlayabileceği zaman ve verimlilik avantajı da o kadar gerçekçi hale gelir.
Böylece yapım zinciri bir sonraki aşamaya bağlanır: Erken Mühendislik → 6D Planlama → Modüler Üretim → Tedarik → Lojistik Altyapı → Ağır Taşıma → Şantiye İçi Lojistik → Ağır Kaldırma → Kontrollü Montaj.
Çok büyük nükleer santral projelerinde bütün inşaat faaliyetlerini tek bir iş paketi altında yönetmek pratik değildir. Proje büyüdükçe işlerin yönetilebilir, ölçülebilir ve sorumluluğu açıkça tanımlanmış paketlere ayrılması gerekir.
Bu ayrım yalnızca organizasyon şemasını düzenlemek için yapılmaz. Sivil, mekanik, elektrik ve I&C, borulama ve mimari işler birbirleriyle fiziksel ve zamansal olarak bağlantılıdır. Dolayısıyla bir iş paketinin tamamlanması, başka bir paketin başlayabilmesi için gerekli koşulların da sağlandığı anlamına gelmeyebilir.
Temel yaklaşım: İş paketlerinin amacı işi parçalamak değil, karmaşık bir üretim sistemini yönetilebilir hale getirmektir. Ancak paketler oluşturulduktan sonra asıl mühendislik problemi başlar: paketlerin birbirine bağlandığı arayüzlerin yönetilmesi.
Kaynak dokümanda nükleer santral inşaat faaliyetleri beş büyük kategori altında ele alınmaktadır: mekanik, elektrik & I&C, borulama, mimari ve sivil işler. Bu ana kategorilerin daha küçük ve yönetilebilir alt paketlere ayrılmasıyla yaklaşık 19–25 paketlik bir yapı oluşturulabileceği gösterilmektedir.
| İş Grubu | Örnek Alt Paketler | Temel Arayüzler |
|---|---|---|
| Sivil | Site tesviyesi, beton üretimi, saha ve yeraltı işleri | Temeller, gömülü parçalar, penetrasyonlar, yapı toleransları |
| Mekanik | BOP ekipmanları, kondenser, türbin-jeneratör, HVAC, nükleer ada ekipmanları, saha montajlı tanklar | Temeller, kaldırma sistemleri, borulama, elektrik, HVAC ve erişim |
| Elektrik & I&C | Elektrik ekipmanları, kablolama ve terminasyon, şalt sahası, I&C ekipmanları, güvenlik ve haberleşme | Kablo tavaları, penetrasyonlar, güç beslemeleri, cihaz bağlantıları ve testler |
| Borulama | Boru imalat ve montajı, izolasyon ve bağlantı işleri | Ekipman nozulları, boru destekleri, kaynaklar, test ve flushing faaliyetleri |
| Mimari | Ana yapı ve yapı elemanları, mimari bitişler, ekipman ve malzemeler, kaplama ve boyama | Erişim, yangın güvenliği, ekipman yerleşimi, sızdırmazlık ve bakım gereksinimleri |
Buradaki amaç, her disiplini birbirinden tamamen ayırmak değildir. Tam tersine, her paketin sınırlarını belirleyerek paketler arasındaki bağlantıları yönetilebilir hale getirmektir.
Nükleer inşaatın en önemli özelliklerinden biri, bir faaliyetin kendi sınırları içinde tamamlanmış görünmesine rağmen bir sonraki faaliyetin başlaması için gerekli koşulların henüz oluşmamış olabilmesidir.
Örneğin bir ekipmanın temeli tamamlanmış olabilir. Ancak ekipmanı taşıyacak yol veya kaldırma alanı hazır değilse montaj başlayamaz. Bir kablo tavası fiziksel olarak tamamlanmış olabilir; fakat ilgili penetrasyonlar, kablo güzergâhları veya diğer disiplinlerin bıraktığı arayüzler doğrulanmamışsa kablo çekimi başlatılamaz.
Benzer şekilde borulama ekibinin işi yalnızca boruyu monte etmek değildir. Ekipman nozullarının konumu, desteklerin hazır olması, kaynakların tamamlanması, gerekli kontrollerin yapılması ve ilgili testlerin planlanması da sonraki faaliyetlerin başlangıç koşullarını oluşturur.
Temel geometrisi, ankrajlar, gömülü parçalar ve yapı toleransları ekipmanın doğru konumlandırılmasını doğrudan etkiler.
Ekipmanların nihai konumu, nozulların yönü ve erişilebilirlik koşulları boru güzergâhlarını ve bağlantıları belirler.
Güç, sinyal, kablo tavaları, cihazlar ve kontrol sistemleri arasındaki fiziksel ve işlevsel bağlantılar birlikte yönetilmelidir.
Erişim, yangın güvenliği, kaplamalar, geçişler ve bitiş işleri ekipmanların kurulumu ve işletmeye hazırlık faaliyetleriyle kesişir.
Bir iş paketinin sınırları içinde sorumluluk genellikle daha kolay tanımlanabilir. Buna karşılık iki veya daha fazla paketin kesiştiği noktada sorumluluğun kime ait olduğu, hangi işin önce yapılacağı veya bir işin “tamamlanmış” kabul edilmesi için hangi koşulların sağlanması gerektiği belirsizleşebilir.
Bu nedenle arayüz yönetimi yalnızca koordinasyon toplantılarından oluşmaz. Fiziksel bağlantılar, tasarım bilgileri, toleranslar, teslim kriterleri, test koşulları ve zamanlama bağımlılıkları birlikte tanımlanmalıdır.
| Arayüz | Olası Sorun | Kontrol Edilmesi Gereken |
|---|---|---|
| Sivil ↔ Mekanik | Ekipman temele oturmuyor veya ankrajlarla uyuşmuyor. | Koordinatlar, kotlar, ankrajlar, toleranslar |
| Mekanik ↔ Borulama | Boru ekipman nozulu ile hizalanmıyor. | Nozul konumu, boru güzergâhı, destekler, toleranslar |
| Elektrik ↔ I&C | Kablo veya cihaz bağlantısı planlanan güzergâhla uyuşmuyor. | Kablo tavaları, penetrasyonlar, terminasyonlar, cihaz konumları |
| Sivil ↔ Elektrik | Kablo geçişleri veya gömülü elemanlar yapı ile uyuşmuyor. | Gömülü parçalar, rezervasyonlar, penetrasyonlar |
| Tüm disiplinler | Aynı çalışma alanında faaliyetler birbirini engelliyor. | İş sırası, erişim, kaldırma alanı ve zamanlama |
Arayüz yönetiminin en temel sorularından biri “Bu işi kim yapacak?” olsa da tek başına yeterli değildir. Daha önemli sorular şunlardır:
Böyle bakıldığında her iş paketi yalnızca bir faaliyet listesi değil, girdileri, çıktıları, kabul kriterleri ve arayüzleri tanımlanmış bir üretim birimi haline gelir.
Bir paketin “tamamlandı” olarak işaretlenmesi, yalnızca o paketin kendi işlerinin bitmesi anlamına gelmemelidir. Paketin çıktısının bir sonraki paketin çalışmasına gerçekten hazır olup olmadığı da doğrulanmalıdır.
Modüler yapım yaklaşımı sahadaki işi azaltabilir; ancak bunun karşılığında modül ile bina, ekipman ile temel, boru ile ekipman, elektrik ile yapı ve modül ile diğer modüller arasındaki arayüzlerin daha erken tanımlanmasını gerektirir.
Kaynak doküman da modülerleşmenin çok erken tamamlanmış ayrıntılı mühendislik gerektirdiğini ve modüllerin geleneksel “yerinde imalat” yaklaşımına göre daha erken monte edildiğini vurgulamaktadır. Bu nedenle geç tasarım değişikliklerinin uygulanması daha zor ve maliyetli hale gelebilir.
Sonuç olarak modülerleşme, arayüz problemlerini ortadan kaldırmaz. Arayüz problemlerini daha erken bir aşamaya taşır. Bu aslında önemli bir avantajdır; çünkü sorun sahada ortaya çıkmadan önce tasarım ve planlama aşamasında görülebilirse çözülmesi daha kolaydır.
Önceki bölümlerde ele alınan 4D ve 6D yaklaşımı, iş paketleri arasındaki ilişkilerin yönetilmesinde önemli bir araç haline gelir. Üç boyutlu model yalnızca yapıların geometrisini göstermek yerine, ilgili iş paketleri ve yapım sıralarıyla ilişkilendirilebilir.
Böylece bir ekipmanın geometrik konumu ile onu çevreleyen beton, borulama, kablo tavası, kaldırma alanı ve montaj faaliyetleri aynı model üzerinde değerlendirilebilir. Zaman boyutu eklendiğinde ise “hangi iş kimin işinden sonra yapılabilir?” sorusu da görünür hale gelir.
Yapı, ekipman, boru, kablo tavası ve diğer elemanların fiziksel olarak çakışıp çakışmadığı kontrol edilir.
Bir iş paketinin hangi tarihte tamamlanması gerektiği ve hangi paketin ardından başlayabileceği belirlenir.
Bir paketin diğerine hangi fiziksel ve dokümantasyon koşulları sağlandığında teslim edileceği tanımlanır.
Bir tasarım değişikliğinin hangi iş paketlerini ve hangi sonraki faaliyetleri etkileyeceği izlenebilir hale getirilir.
Büyük projelerde arayüzlerin yalnızca toplantılarla takip edilmesi yeterli değildir. Her kritik arayüz için ilgili taraflar, giriş ve çıkış koşulları, sorumluluklar, teslim tarihi ve doğrulama yöntemi tanımlanabilir.
| Arayüz | Sağlayan Paket | Alan Paket | Çıktı | Kontrol |
|---|---|---|---|---|
| Ekipman temeli | Sivil | Mekanik | Hazır temel ve ankrajlar | Ölçüm ve tolerans kontrolü |
| Ekipman-nozul bağlantısı | Mekanik | Borulama | Doğrulanmış bağlantı geometrisi | Ölçüm ve montaj kontrolü |
| Kablo geçişi | Sivil / Elektrik | Elektrik & I&C | Hazır penetrasyon ve güzergâh | Doküman ve saha kontrolü |
| Çalışma alanı teslimi | Önceki iş paketi | Sonraki iş paketi | Serbest ve erişilebilir çalışma alanı | Saha kabulü |
Tasarımın yeterince olgunlaşmadan inşaata başlanması, yalnızca tek bir iş paketini etkilemez. Kaynak doküman, inşaat başlangıcından önce mühendislik çalışmalarının yeterince tamamlanmamış olmasının inşaat faaliyetlerinin tam hızda başlamasını geciktirebileceğini; imalat ve inşaat adımlarının yeniden programlanmasına, proje yönetiminin karmaşıklaşmasına, zaman baskısı nedeniyle kalite risklerinin artmasına ve düzeltme/yeniden değerlendirme ihtiyacına yol açabileceğini belirtmektedir.
Arayüz yönetimi bu nedenle doğrudan zaman yönetimiyle bağlantılıdır. Bir paketin gecikmesi çoğu zaman yalnızca o paketin süresini uzatmaz; ona bağlı diğer paketlerin başlangıç tarihlerini de değiştirebilir. Özellikle paralel yapım yaklaşımında bu bağımlılıkların erken görülmesi kritik önem taşır.
Gecikmenin görünmeyen biçimi: Bir iş paketinin gecikmesi her zaman sahada boş bekleyen insanlarla başlamaz. Önce başka bir paketin giriş koşulu ortadan kalkar; ardından ekipman, iş gücü veya çalışma alanı beklemeye başlar. Böylece küçük bir arayüz sorunu, zincirleme biçimde daha büyük bir program problemine dönüşebilir.
İleri nükleer inşaatta hedef, her disiplinin kendi işini mümkün olduğunca hızlı yapması değildir. Asıl hedef, bir disiplinin çıktısının diğer disiplin tarafından doğru zamanda, doğru kalite seviyesinde ve yeniden iş gerektirmeyecek şekilde kullanılabilmesidir.
Bu bakış açısı, önceki bölümlerde ele alınan erken mühendislik, modülerleşme, 6D planlama, paralel yapım ve şantiye altyapısı kavramlarını tek bir yönetim çerçevesinde birleştirir. Çünkü bütün bu yöntemlerin ortak noktası, faaliyetlerin birbirinden bağımsız değil, birbirine bağlı bir üretim sistemi olarak planlanmasıdır.
İş paketlerinin sınırları ve arayüzleri inşaat başlamadan önce mümkün olduğunca netleştirilir.
Üretim ve montaj faaliyetleri ayrıştırılır; modül-bina ve modül-modül arayüzleri kritik hale gelir.
Disiplinler arasındaki fiziksel, zamansal, teknik ve sorumluluk bağlantıları açıkça tanımlanır.
Her paket yalnızca kendi işini tamamladığında değil, sonraki paketin çalışmasına hazır olduğunda teslim edilir.
Nükleer santral inşaatında büyük ekipmanların kaldırılması, beton dökülmesi veya boru montajı gibi faaliyetler gözle görülebilen işlerdir. Ancak projenin gerçek koordinasyon yükünün önemli bir bölümü bu faaliyetlerin birbirine bağlandığı arayüzlerde ortaya çıkar.
Bu nedenle ileri inşaat yönetimi, yalnızca “hangi iş ne zaman yapılacak?” sorusuna cevap vermez. Aynı zamanda “bu işin yapılabilmesi için başka hangi işin hangi koşullarda tamamlanmış olması gerekiyor?” sorusunu da sürekli izler.
Temel sonuç: İyi tanımlanmış iş paketleri şantiyeyi küçültmez; şantiyenin karmaşıklığını yönetilebilir hale getirir. İyi yönetilen arayüzler ise paketler arasındaki beklemeyi, yeniden işi ve koordinasyon hatalarını azaltmaya yardımcı olur.
Böylece yapım yönetiminin zinciri bir sonraki aşamaya bağlanır: Erken Mühendislik → İş Paketlerinin Tanımlanması → Arayüzlerin Belirlenmesi → 6D Planlama → Paralel Yapım → Kontrollü Teslim → Entegrasyon ve Test.
İleri nükleer inşaat teknolojilerinde önemli bir yönetim ilkesi şudur: kritik bir yöntemin ilk uygulaması mümkün olduğunca gerçek üretimin en kritik noktasında yapılmamalıdır. Özellikle yeni veya yeterince tecrübe edilmemiş bir modüler imalat yöntemi, karmaşık kaynak prosedürü, ağır kaldırma operasyonu, özel beton uygulaması, montaj sırası veya dijital iş akışı söz konusu olduğunda, yöntemin kontrollü koşullarda önceden denenmesi önemli bir öğrenme fırsatı yaratır.
Bunun amacı yalnızca yöntemin çalışıp çalışmadığını görmek değildir. Asıl amaç, gerçek uygulamaya geçilmeden önce tasarım ile üretim arasındaki boşlukları, montaj toleranslarını, iş sırasını, ekipman ihtiyaçlarını, erişim sorunlarını, kalite kontrol noktalarını ve gerçekçi üretim sürelerini ortaya çıkarmaktır.
Kritik bir yapım yöntemi ilk kez sahada uygulanıyorsa, aynı anda hem üretim yapılmakta hem de yöntem öğrenilmektedir. Bu iki faaliyet birbirine karıştığında ortaya çıkan hata yalnızca teknik bir hata olarak kalmayabilir; takvimi, iş gücünü, kalite kontrolünü, tedariki ve sonraki iş paketlerini de etkileyebilir.
Mock-up, gerçek yapının birebir kopyası olmak zorunda değildir. İhtiyaca göre belirli bir bağlantıyı, modülün bir bölümünü, kaynak birleşimini, penetrasyonu, ekipman montajını veya başka bir kritik arayüzü temsil eden ölçekli ya da fonksiyonel bir uygulama olabilir.
Buradaki temel fikir, en pahalı hatayı en pahalı aşamada keşfetmemektir. Bir bağlantının sahada uygulanmasının zor olduğu, bir kaldırma noktasının beklenen davranışı göstermediği veya iki disiplinin arayüzünde erişim problemi bulunduğu önceden görülebilirse, gerçek yapıya geçmeden önce tasarım veya yapım yöntemi değiştirilebilir.
Parçaların birleşme toleransları, ölçüm yöntemleri ve gerçek montaj koşulları kontrollü bir uygulamada test edilebilir.
Hangi parçanın önce, hangisinin sonra monte edileceği; erişim, ekipman ve çalışma alanı açısından değerlendirilebilir.
Ölçüm, kaynak kontrolü, test, kabul ve dokümantasyon adımlarının üretim sürecine nerede yerleştirileceği belirlenebilir.
Teorik sürelerle saha uygulamasındaki gerçek süre arasındaki farklar görülerek daha gerçekçi iş programları oluşturulabilir.
Büyük modüllerin kullanıldığı yapım yöntemlerinde hata düzeltmenin maliyeti, modülün üretim aşamasından montaj aşamasına ilerledikçe artabilir. Kaynak dokümanda modülerleşme kapsamında özellikle tedarik ve imalat, kaynak teknolojisi, modül montajı, kaldırma sırasında deformasyon kontrolü, taşıma planlaması ile ölçme ve konumlandırma konularında güçlükler ve öğrenilmiş dersler belirtilmektedir.
Bu durum mock-up yaklaşımının neden değerli olduğunu gösterir. Çünkü modülün yalnızca üretilebilir olması yeterli değildir. Modülün taşınabilir, kaldırılabilir, konumlandırılabilir ve diğer yapı elemanlarıyla istenen toleranslarda birleştirilebilir olması gerekir.
Özellikle çok büyük modüllerde kaldırma sırasında oluşabilecek deformasyonların, taşıma sırasında ortaya çıkabilecek davranışların veya montaj noktasında erişim sorunlarının gerçek uygulamadan önce değerlendirilmesi, üretim sürecinin daha kontrollü hale gelmesine yardımcı olabilir.
Tasarım → Mock-up / Pilot Uygulama → Ölçüm → Sorunların Belirlenmesi → Tasarım veya Yöntem Revizyonu → Standartlaştırma → Gerçek Modül Üretimi → Saha Montajı
Deneme uygulamasının yalnızca “başarılı” veya “başarısız” olarak değerlendirilmesi yeterli değildir. Asıl değer, uygulamadan elde edilen ölçülebilir verilerde ortaya çıkar.
| Öğrenme Alanı | Ölçülebilecek / Değerlendirilebilecek Unsur | Gerçek Projeye Etkisi |
|---|---|---|
| Montaj | Montaj süresi, erişim, ekipman kullanımı | İş programının gerçekçi hale getirilmesi |
| Kaynak | Kaynak sırası, erişim, deformasyon ve kontrol noktaları | İmalat yönteminin ve kalite planının geliştirilmesi |
| Kaldırma | Yük davranışı, kaldırma noktaları, deformasyon ve operasyon süresi | Kaldırma planının doğrulanması |
| Ölçme | Konum, kot, hizalama ve toleranslar | Saha kabul kriterlerinin geliştirilmesi |
| Lojistik | Taşıma, manevra, bekleme ve depolama ihtiyaçları | Taşıma ve saha altyapısı planının iyileştirilmesi |
| İş gücü | Personel sayısı, yetkinlik ve faaliyet süreleri | Kaynak ve iş gücü planının iyileştirilmesi |
Pilot uygulamanın gerçek değeri, elde edilen sonuçların daha sonra kullanılabilir bilgiye dönüştürülmesine bağlıdır. Deneme sırasında ortaya çıkan bir sorun yalnızca o uygulamanın problemi olarak görülürse öğrenme etkisi sınırlı kalır.
Bunun yerine her önemli bulgu; tasarım değişikliği, yapım prosedürü, kalite kontrol planı, iş sırası, eğitim, ekipman seçimi veya arayüz tanımı gibi ilgili proje dokümanına aktarılmalıdır.
Deneme sırasında ortaya çıkan teknik ve organizasyonel sorunlar ölçülebilir şekilde kayıt altına alınır.
Sorunun yalnızca sonucu değil, tasarım, yöntem, ekipman, insan veya arayüz kaynaklı nedeni araştırılır.
Gerekirse tasarım, prosedür, montaj sırası, kalite planı veya iş paketi güncellenir.
Doğrulanmış yöntem sonraki benzer uygulamalarda tekrarlanabilir bir üretim standardına dönüştürülür.
Kontrollü bir denemenin başarılı olması, gerçek saha koşullarının otomatik olarak doğrulandığı anlamına gelmez. Gerçek projede ölçek, çevresel koşullar, erişim, ekipman yoğunluğu, diğer disiplinlerle arayüzler ve zaman baskısı farklı olabilir.
Bu nedenle mock-up sonuçları doğrudan “gerçek yapı için garanti” olarak değil, tasarım ve yapım yönteminin doğrulanmasına katkı sağlayan deneysel veri olarak değerlendirilmelidir.
Özellikle nükleer projelerde bu ayrım önemlidir. Bir yöntemin teknik olarak uygulanabilir olması ile ilgili güvenlik, kalite ve mevzuat gerekliliklerini karşılaması aynı şey değildir. Pilot uygulamanın kapsamı ve kabul kriterleri de bu nedenle ilgili tasarım ve kalite gereklilikleriyle uyumlu olarak belirlenmelidir.
Başarılı bir mock-up yalnızca parçaların birbirine bağlandığı bir uygulama değildir. Başarılı deneme; yöntemin, toleransların, ekipmanların, iş gücünün, kalite kontrollerinin, iş sırasının ve arayüzlerin birlikte doğrulanabildiği bir uygulamadır.
Önceki bölümlerde ele alınan 6D yaklaşımı burada yalnızca geometrik ve zamansal planlama aracı olmaktan çıkarak öğrenilmiş saha verilerinin projeye aktarılması için de kullanılabilir.
Örneğin bir pilot montajdan elde edilen gerçek montaj süresi, gerekli iş gücü, kaldırma süresi, ekipman kullanımı veya çalışma alanı gereksinimi daha sonra ilgili iş paketlerinin planlamasında kullanılabilir. Böylece program yalnızca mühendislik tahminlerine değil, mümkün olduğunda gerçek üretim verilerine de dayanır.
| Model Bilgisi | Örnek Veri | Planlama Kullanımı |
|---|---|---|
| Geometri | Boyutlar, bağlantılar, toleranslar | Çakışma ve montaj kontrolü |
| Zaman | Gerçek montaj süresi | 4D iş programı |
| Kaynak | Personel ve ekipman ihtiyacı | İş gücü ve kaynak planlaması |
| Kalite | Kontrol ve test noktaları | Kalite planı ve teslim kriterleri |
| Öğrenilmiş ders | Tespit edilen sorun ve çözümü | Sonraki uygulamaların standardizasyonu |
Nükleer inşaatta özellikle büyük ve kritik modüller için üretim ölçeği büyüdükçe hata düzeltmenin maliyeti de artabilir. Bu nedenle tasarımın, üretim yönteminin, taşımanın, kaldırmanın ve montajın kritik noktalarının mümkün olduğunca erken doğrulanması önem kazanır.
Kaynak dokümanın modülerleşmeye ilişkin değerlendirmeleri de bu yaklaşımı destekleyen önemli dersler içerir: ayrıntılı mühendisliğin çok erken tamamlanması gerekir; modüllerin daha erken monte edilmesi nedeniyle geç tasarım değişiklikleri daha zor ve maliyetli hale gelebilir; ayrıca büyük modüller normal taşıma boyut ve ağırlıklarını aşabildiğinden taşıma güzergâhlarının ve altyapının önceden değerlendirilmesi gerekir.
Dolayısıyla “ilk kez sahada denememe” ilkesi yalnızca bir kalite yaklaşımı değildir. Aynı zamanda zaman, maliyet, güvenlik, iş gücü ve arayüz risklerini daha erken aşamaya taşıyan bir proje yönetimi yaklaşımıdır.
Temel sonuç: İleri yapım teknolojilerinde öğrenme kaçınılmazdır. Önemli olan öğrenmenin nerede gerçekleştiğidir. Kritik yapının üzerinde ve zaman baskısı altında öğrenmek yerine, mümkün olduğunca kontrollü bir ortamda öğrenmek; elde edilen bilgiyi tasarıma, prosedürlere ve sonraki üretimlere aktarmak daha sistematik bir yaklaşım sağlar.
Böylece önceki bölümlerde kurulan yapım zincirine yeni bir halka eklenir: Erken Mühendislik → 6D Planlama → Mock-up / Pilot Uygulama → Ölçüm ve Doğrulama → Öğrenilmiş Derslerin Aktarılması → Modüler Üretim → Lojistik → Kontrollü Montaj → Geri Besleme.
Bu döngünün amacı “hiç hata yapmamak” değildir. Amaç, hatanın ve belirsizliğin en pahalı ve en kritik aşamaya taşınmadan önce görünür hale getirilmesidir.
İleri yapım teknolojileri nükleer santral inşaatında önemli zaman, iş gücü ve üretim avantajları sağlayabilir. Ancak ileri teknoloji kullanmak riski ortadan kaldırmaz; çoğu zaman riskin niteliğini ve projenin hangi aşamasında ortaya çıktığını değiştirir.
Geleneksel yapım yönteminde bazı riskler doğrudan şantiyedeki işçilik, hava koşulları veya saha koordinasyonundan kaynaklanırken; modülerleşme, açık üstten inşaat, ağır kaldırma, prefabrikasyon ve dijital planlama gibi yöntemlerde risklerin bir bölümü daha erken aşamalara taşınır. Tasarım, imalat, tedarik, lojistik, tolerans, arayüz ve bilgi yönetimi daha kritik hale gelir.
Şantiyedeki işi azaltmak, projenin toplam karmaşıklığını mutlaka azaltmaz. Karmaşıklık; tasarım ofisine, üretim tesisine, tedarik zincirine, taşıma güzergâhına veya dijital koordinasyon sistemine taşınabilir. Bu nedenle her yeni yapım tekniği için yalnızca “ne kadar süre kazandırıyor?” değil, “hangi yeni bağımlılıkları oluşturuyor?” sorusu da sorulmalıdır.
| Teknik | Potansiyel Kazanç | Yeni Risk / Ön Koşul | Temel Kontrol |
|---|---|---|---|
| Modülerleşme | Saha işçiliği ve bazı montaj faaliyetleri azalabilir. | Erken tasarım, üretim kalitesi, taşıma, kaldırma ve tolerans yönetimi gerekir. | Tasarım olgunluğu, mock-up, ölçüm ve modül kalite kontrolü |
| Open-top | Büyük bileşenlerin daha erken yerleştirilmesine ve paralel yapım faaliyetlerine olanak sağlayabilir. | VHL, kaldırma alanı, hava koşulları ve kaldırma güvenliği kritik hale gelir. | Kaldırma planı, saha simülasyonu ve arayüz kontrolü |
| All-weather | Hava koşullarından kaynaklanan kesintiler ve mevsimsel verim kayıpları azaltılabilir. | Geçici yapı, çatı, vinç ve yapım sisteminin birlikte tasarlanması gerekir. | Yapısal analiz, iklim koşulları ve kaldırma senaryolarının doğrulanması |
| SC yapı | Kalıp ve donatı faaliyetlerinin bir bölümü azaltılabilir; yapı elemanlarının endüstrileştirilmesi mümkün olabilir. | Çelik plakaların üretimi, kaynaklar, toleranslar, kompozit davranış ve ilgili tasarım gerekleri önem kazanır. | Prosedür doğrulaması, kaynak kalite kontrolü ve tasarım doğrulaması |
| Çok damarlı kablo | Kablo sayısı, güzergâh ve çekme işçiliği azaltılabilir. | Sinyal ayrımı, elektromanyetik uyumluluk, yangın davranışı ve güvenlik sınıflandırması doğrulanmalıdır. | Fonksiyonel doğrulama, kablo sınıflandırması ve test |
| 6D planlama | Geometri, zaman, miktar ve kaynak ilişkileri görünür hale gelir. | Modelin güncel, tutarlı ve sahadaki gerçek durumla uyumlu olması gerekir. | Model yönetimi, veri doğrulama ve değişiklik kontrolü |
İleri yapım tekniklerinin en temel ön koşullarından biri tasarımın yeterince erken olgunlaştırılmasıdır. Özellikle modülerleşmede modüllerin üretimi ve montajı daha erken başladığı için, geç yapılan tasarım değişikliklerinin uygulanması daha zor ve maliyetli hale gelebilir.
Bu nedenle “inşaata erken başlamak” ile “inşaata hazır olmak” aynı şey değildir. Tasarım yeterince olgunlaşmadan sahadaki faaliyetlerin hızlandırılması, daha sonra imalatın ve montajın yeniden planlanmasına yol açabilir.
Riskin yer değiştirmesi: Geleneksel yöntemde sorun şantiyede ortaya çıkabilir. Modüler yöntemde aynı sorun, modül fabrikada üretilmeden önce çözülmek zorundadır. Çözülmezse hata sahaya hazır bir modül olarak taşınabilir.
Modülerleşmenin önemli avantajlarından biri kontrollü fabrika ortamında üretim yapılabilmesidir. Ancak bunun karşılığında üretim hatasının etkisi büyüyebilir. Sahada küçük bir parçanın düzeltilmesi mümkünken, yüzlerce tonluk tamamlanmış bir modülün yeniden imal edilmesi veya değiştirilmesi çok daha karmaşık olabilir.
Kaynak doküman modül üretimi ve montajında özellikle kaynak teknolojisi, montaj, kaldırma deformasyonunun kontrolü, taşıma, ölçme ve konumlandırma konularını önemli öğrenilmiş dersler arasında saymaktadır.
Buradaki temel risk, üretim hızının kalite doğrulamasından daha hızlı ilerlemesidir. Bu nedenle modül üretiminde kalite kontrol yalnızca son kabul aşamasına bırakılmamalı; malzeme, imalat, kaynak, ölçüm, montaj ve sevkiyat aşamalarına yayılmalıdır.
Çok büyük bir modülün üretilebilir olması, onun taşınabilir olduğu anlamına gelmez. Modülerleşmede normal taşıma boyut ve ağırlıklarının aşılması söz konusu olabilir. Bu durumda taşıma güzergâhlarının araştırılması, köprü ve yol kapasitesinin değerlendirilmesi ve gerekli kamu altyapısı iyileştirmelerinin zamanında gerçekleştirilmesi gerekir.
Böylece lojistik, üretimin arkasından gelen bir hizmet olmaktan çıkar ve doğrudan tasarım girdisine dönüşür. Modülün boyutu, ağırlığı ve ağırlık merkezi; kullanılabilecek taşıma ve kaldırma yöntemini etkiler.
Modül boyutları yol, köprü, liman, kapı ve geçiş yükseklikleriyle uyumlu olmayabilir.
Taşıma araçlarının, köprülerin, zeminlerin veya kaldırma ekipmanlarının kapasitesi yetersiz kalabilir.
Dönüş yarıçapı, eğim, geçiş yüksekliği veya yol geometrisi taşıma operasyonunu sınırlayabilir.
Taşıma altyapısının geç hazır olması, üretimi tamamlanmış modülün sahada beklemesine neden olabilir.
Open-top ve modüler yapım yöntemleri, çok büyük ekipman ve modüllerin ağır kaldırma ekipmanlarıyla yerlerine yerleştirilmesini mümkün kılabilir. Ancak kaldırma operasyonu tek başına vinç kapasitesinden ibaret değildir.
Kaldırma alanının zemin koşulları, yükün ağırlık merkezi, kaldırma noktaları, vinç konfigürasyonu, çevredeki yapılar, hava koşulları, çalışma alanı ve olası düşme senaryoları birlikte değerlendirilmelidir.
Özellikle açık üstten inşaatta ağır kaldırma operasyonları ile kalıcı yapıların inşaatı arasında doğrudan bir arayüz oluşur. Bu nedenle kaldırma planının, bina geometrisi ve yapım sırasından bağımsız hazırlanması yeterli değildir.
“Vinç kaldırabiliyor mu?” sorusu yalnızca ilk sorudur. Asıl sorular; yükün nereden geleceği, hangi rotadan hareket edeceği, nerede bekleyeceği, hangi koşullarda kaldırılacağı, nereye yerleştirileceği ve kaldırma sonrasında çevredeki faaliyetlerin nasıl devam edeceğidir.
İleri yapım yöntemlerinde tek tek bileşenlerin doğru olması, sistemin doğru çalışması için yeterli değildir. Modül doğru üretilebilir, temel doğru yapılabilir ve boru doğru imal edilebilir; ancak bu üçü arasındaki geometrik veya zamansal arayüz doğru tanımlanmamışsa montaj gerçekleştirilemeyebilir.
Bu nedenle önceki bölümde ele alınan arayüz yönetimi, ileri yapım teknolojilerinin risk yönetiminin de merkezindedir. Özellikle modüler yapımda modül–yapı, modül–modül, ekipman–borulama, yapı–elektrik ve yapı–I&C arayüzleri erken aşamada doğrulanmalıdır.
İleri yapım sistemlerinin en önemli özelliklerinden biri, faaliyetlerin daha erken aşamalara çekilmesidir. Bunun önemli bir avantajı vardır: sorunlar erken görülürse daha erken çözülebilir. Ancak bunun tersine, tasarım değişiklikleri geç kaldığında değişikliğin etkileyeceği üretim ve montaj faaliyetlerinin sayısı artabilir.
Kaynak doküman, modülerleşmede geç tasarım değişikliklerinin daha zor ve maliyetli hale gelebileceğini açıkça belirtmektedir.
| Değişikliğin Zamanı | Muhtemel Etki Alanı |
|---|---|
| Tasarım aşaması | Model, çizim ve mühendislik dokümanları |
| İmalat öncesi | Tasarım + tedarik + üretim planı |
| Modül imalatı sırasında | Üretim + kalite + program + malzeme |
| Taşıma sonrasında | Modül + lojistik + saha + kaldırma planı |
| Montaj sonrasında | Yeniden iş + komşu sistemler + testler + program |
Bu nedenle ileri yapım teknolojilerinde değişiklik yönetimi, tasarım yönetiminin alt başlığı olmaktan çıkarak doğrudan üretim ve inşaat yönetiminin bir parçası haline gelir.
All-weather yapım yaklaşımı, hava koşullarının üretim üzerindeki etkisini azaltmak için kullanılabilir. Ancak bu sistemin kendisi de bir mühendislik ve işletme yükü getirir. Geçici veya yarı kalıcı çatı sistemleri, taşıyıcı yapılar, hareketli çatı elemanları ve iç mekân kaldırma sistemleri birlikte tasarlanmalıdır.
Buradaki temel yaklaşım “hava koşullarını ortadan kaldırmak” değil, hava koşullarının üretim üzerindeki etkisini kontrol edilebilir bir parametreye dönüştürmektir.
6D planlama, geometri, zaman, miktar ve kaynak ilişkilerini görünür hale getirebilir. Ancak dijital modelin doğruluğu ve güncelliği kritik hale gelir.
Gerçek sahadaki değişiklik modele aktarılmıyorsa dijital sistem yanlış bir gerçeklik üretir. Bu durumda çakışma analizi doğru olmayan bir modele dayanabilir, iş programı gerçek saha koşullarından kopabilir ve kaynak planlaması yanlış yönlendirilebilir.
Dijitalleşmenin temel kuralı: İyi bir model, kötü veriyi düzeltmez. Yanlış veriyle hazırlanmış gelişmiş bir 6D model, doğru görünen fakat yanlış kararlar üreten bir sistem haline gelebilir.
İleri yapım yöntemlerinde özel modüller, özel kaynak prosedürleri, ağır kaldırma ekipmanları veya belirli üretim kabiliyetleri gerekebilir. Bu durum bazı kritik faaliyetleri sınırlı sayıdaki üreticiye veya özel uzmanlıklara bağımlı hale getirebilir.
Böyle bir bağımlılıkta tek bir üretim gecikmesi, yalnızca tedarik paketini değil, ona bağlı montaj faaliyetlerini de etkileyebilir. Bu nedenle teknolojik yenilik ile tedarikçi kapasitesi birlikte değerlendirilmelidir.
Özellikle nükleer kalite gerektiren ekipman ve imalatlarda “alternatif tedarikçi bulmak” her zaman kısa sürede gerçekleştirilebilecek bir işlem değildir. Tasarım gereklilikleri, kalite sistemi, prosedürler, yetkinlik ve doğrulama ihtiyaçları alternatif üreticinin devreye alınmasını zorlaştırabilir.
İleri yapım teknolojilerinde en tehlikeli durum tek bir riskin ortaya çıkması değil, bir riskin başka bir riski tetiklemesidir.
| Başlangıç Problemi | Zincirleme Etki |
|---|---|
| Tasarım gecikmesi | İmalat gecikmesi → modül gecikmesi → montaj programının değişmesi |
| Modül tolerans problemi | Montaj sorunu → yeniden iş → komşu iş paketlerinin gecikmesi |
| Taşıma güzergâhının hazır olmaması | Modül beklemesi → depolama ihtiyacı → lojistik darboğaz |
| Arayüz hatası | Montaj problemi → sökme/değiştirme → yeniden test |
| Dijital modelin güncel olmaması | Yanlış planlama → saha çakışması → yeniden iş |
| Kalite probleminin geç fark edilmesi | Düzeltme → yeniden üretim → program ve kaynak kaybı |
Nükleer santral gibi çok büyük ve uzun süreli projelerde bütün belirsizlikleri ortadan kaldırmak gerçekçi değildir. Risk yönetiminin amacı, belirsizlikleri mümkün olduğunca erken görünür hale getirmek, etkilerini değerlendirmek, sorumluları belirlemek ve kritik hale gelmeden önce kontrol altına almaktır.
Bu bakış açısı özellikle ileri yapım teknolojilerinde önemlidir. Çünkü bazı riskler saha başlamadan önce yönetilebilir. Tasarım olgunluğu, taşıma güzergâhı, modül üretim yöntemi, kaldırma planı, arayüzler, iş paketleri ve mock-up çalışmaları ne kadar erken doğrulanırsa, kritik uygulama sırasında ortaya çıkabilecek belirsizliklerin bir bölümü o kadar azaltılabilir.
Tasarım, lojistik, arayüz ve üretim risklerini mümkün olduğunca sahaya gelmeden belirle.
Kritik yöntemleri mock-up, pilot uygulama veya doğrulama çalışmalarıyla gerçek uygulamadan önce değerlendir.
Tek bir gecikmenin hangi iş paketlerini, tedarikleri ve montaj faaliyetlerini etkileyebileceğini belirle.
Sahadan ve pilot uygulamalardan elde edilen verileri tasarıma, prosedürlere ve iş programına geri besle.
İleri yapım teknolojilerinin değerlendirilmesinde yalnızca inşaat süresindeki azalma dikkate alınırsa önemli bir yanılgı ortaya çıkabilir. Bir yöntem belirli bir montaj faaliyetini hızlandırırken tasarım, üretim, lojistik veya kalite kontrol aşamalarında yeni bir darboğaz oluşturabilir.
Bu nedenle gerçek performans; zaman, kalite, güvenlik, öngörülebilirlik, yeniden iş miktarı, iş gücü kullanımı, tedarik güvenilirliği ve toplam proje karmaşıklığı birlikte değerlendirilerek ele alınmalıdır.
Daha hızlı + daha kaliteli + daha güvenli + daha öngörülebilir + daha az yeniden iş + yönetilebilir bağımlılık.
Bir teknolojinin sahadaki tek bir faaliyeti hızlandırması yeterli değildir. Teknoloji, bütün üretim zincirinin performansını iyileştirebildiği ölçüde anlamlıdır.
Önceki bölümlerde ele alınan erken mühendislik, 6D planlama, modülerleşme, açık üstten inşaat, all-weather yapım, iş paketleri, arayüz yönetimi ve mock-up uygulamalarının ortak noktası burada ortaya çıkar: riskin önemli bir bölümünü şantiyeye gelmeden önce yönetmek.
Kaynak dokümanın genel değerlendirmesinde de modern yapım yöntemlerinin başarılı biçimde uygulanabilmesi için inşaat başlamadan önce ayrıntılı ve iyi planlanmış bir yapım planının hazırlanması temel bir yaklaşım olarak vurgulanmaktadır.
Dolayısıyla ileri nükleer inşaatın temel sorusu “hangi teknolojiyi kullanalım?” olmaktan çıkar ve daha kapsamlı bir soruya dönüşür:
“Bu teknolojinin gerektirdiği tasarım, tedarik, üretim, lojistik, altyapı, kalite, insan kaynağı ve arayüz koşullarını gerçekten zamanında sağlayabiliyor muyuz?”
Bu soruya verilen cevap olumlu değilse, ileri teknoloji kendi başına çözüm olmayabilir. Çünkü teknolojinin sağlayacağı potansiyel kazanç, onu mümkün kılan ön koşulların oluşturulmasından bağımsız değildir.
Böylece bütün yapım yaklaşımı şu zincirde birleşir: Erken Mühendislik → Risklerin Erken Belirlenmesi → Mock-up / Doğrulama → İş Paketleri ve Arayüzler → Modüler Üretim → Tedarik ve Lojistik → Şantiye Altyapısı → Kontrollü Montaj → Test ve Geri Besleme.
İleri yapım teknolojisi, riski yok eden teknoloji değil; riski daha erken görebilmeyi ve daha kontrollü yönetebilmeyi sağlayan bir üretim yaklaşımıdır.
Nükleer santral inşaatında ileri yapım tekniklerinin temel amacı, kaliteyi azaltarak zaman kazanmak değildir. Tam tersine; mümkün olan faaliyetlerin kontrollü ortamlara taşınması, üretim süreçlerinin standartlaştırılması, ölçüm ve doğrulama faaliyetlerinin daha erken yapılması ve insan kaynaklı değişkenliğin azaltılması sayesinde daha tekrarlanabilir ve daha öngörülebilir bir üretim sistemi oluşturulması hedeflenir.
Ancak teknolojinin kendisi kaliteyi garanti etmez. Modüler üretim, prefabrikasyon, ağır kaldırma, SC yapı, çok damarlı kablo veya dijital planlama gibi yöntemlerin sağlayabileceği avantajlar, ancak bunların arkasındaki tasarım, kalite, tedarik, imalat, ölçüm, dokümantasyon ve doğrulama sistemi aynı bütünlük içinde çalışıyorsa ortaya çıkar.
Nükleer inşaatta kalite, hızın karşıtı değildir. Doğru tasarlanmış bir kalite sistemi; hatayı erken yakalayarak yeniden iş miktarını, beklemeleri ve gecikmeleri azaltabilir. Bu nedenle hedef “hızlı mı, kaliteli mi?” sorusunu seçmek değil, “kaliteyi üretim sürecinin içine yerleştirerek nasıl hızlı ve öngörülebilir olabiliriz?” sorusunu cevaplamaktır.
Geleneksel bakışta kalite zaman zaman imalat veya montaj tamamlandıktan sonra yapılan kontrol ile özdeşleştirilebilir. Nükleer inşaatta ise kritik kalite gerekliliklerinin daha erken aşamalarda tanımlanması gerekir.
Bir modülün sahaya ulaştığında kontrol edilmesi önemlidir; ancak asıl soru modülün neden o noktaya kadar hatasız ilerlediğidir. Malzeme seçimi, tasarım, kaynak prosedürü, imalat yöntemi, ölçüm, ara kontroller, dokümantasyon ve taşıma koşulları birbirinden bağımsız değildir.
Seçilen yapım yönteminin tasarım gerekleri, toleransları, malzeme özellikleri ve ilgili teknik gerekliliklerle uyumlu olduğu erken aşamada değerlendirilir.
Kaynak, imalat, montaj ve ölçüm faaliyetleri belirlenmiş prosedürlere ve kabul kriterlerine göre yürütülür; kritik aşamalar kayıt altına alınır.
Modül, ekipman ve yapı arasındaki geometrik ilişkiler üretimden önce tanımlanır ve ölçüm sonuçları izlenebilir şekilde kaydedilir.
Kritik faaliyetler bir sonraki aşamaya geçmeden önce tanımlanmış kontrol ve kabul kriterleri üzerinden doğrulanır.
Nükleer santral projelerinde kalite yalnızca ana yüklenicinin veya ana imalatçının sorumluluğu değildir. Bir ekipmanın veya modülün üretiminde çok sayıda alt yüklenici ve tedarikçi görev alabilir. Malzeme, yarı mamul, özel imalat, kaynak, kaplama, test veya ölçüm gibi faaliyetlerin bir bölümü farklı kuruluşlar tarafından gerçekleştirilebilir.
Bu nedenle kalite sistemi tedarik zincirinin tamamına yayılmalıdır. Ana yüklenicinin güçlü bir kalite sistemi bulunması, alt tedarikçilerin gerçek üretim kabiliyetleri yeterince doğrulanmamışsa tek başına yeterli güvence oluşturmaz.
Kaynak doküman, alt yüklenicilerin yeterliliğinin yalnızca denetim veya doküman incelemesiyle değerlendirilmesinin yeterli olmayabileceğini; gerçek üretim alanının, personelin, uygulamadaki kabiliyetlerin ve nükleer kalite gereklerinin sahada nasıl uygulandığının görülmesinin önemini vurgulamaktadır.
Bir tedarikçinin prosedürlerinin, sertifikalarının ve kalite dokümanlarının bulunması gerekli olabilir; ancak bunlar tek başına gerçek üretim performansını göstermez. Asıl soru, üretim sahasında tanımlanan prosedürlerin gerçekten uygulanıp uygulanmadığıdır.
| Aşama | Temel Kalite Sorusu | Örnek Doğrulama |
|---|---|---|
| Malzeme | Doğru malzeme mi kullanılıyor? | Malzeme sertifikaları, kimliklendirme ve izlenebilirlik |
| Kaynak | Tanımlanan kaynak yöntemi uygulanıyor mu? | Prosedür, personel yeterliliği, kayıt ve kontroller |
| İmalat | Üretim tasarım gereklerine uygun mu? | Ölçüm, ara kontroller ve üretim kayıtları |
| Montaj | Parçalar doğru konum ve toleranslarda birleşiyor mu? | Ölçüm ve geometrik doğrulama |
| Test | Fonksiyon veya performans gereği karşılanıyor mu? | Test prosedürü, sonuçlar ve kabul kriterleri |
| Dokümantasyon | Gerçek üretim geçmişi izlenebilir mi? | İmalat, kontrol, test ve kabul kayıtları |
Nükleer kalite sisteminin önemli unsurlarından biri izlenebilirliktir. Bir parçanın veya modülün yalnızca fiziksel olarak doğru olması değil, nasıl üretildiğinin ve hangi kontrollerden geçtiğinin de gösterilebilir olması gerekir.
Bu nedenle malzeme bilgileri, üretim kayıtları, kaynak kayıtları, ölçüm sonuçları, test sonuçları, uygunsuzluklar ve düzeltici faaliyetler birbirinden kopuk belgeler olarak değil, ürünün üretim geçmişinin parçaları olarak değerlendirilmelidir.
Özellikle modüler yapımda bu konu daha da önem kazanır. Modül fabrikada üretildiğinde, sahaya gelmeden önce çok sayıda kalite kontrolünden geçmiş olabilir. Sahadaki ekip, yalnızca modülü teslim almakla kalmaz; modülün üretim geçmişini ve kabul durumunu da devralır.
Malzeme, parça, modül ve ekipmanların benzersiz şekilde tanımlanması ve üretim süreci boyunca takip edilmesi.
İmalat, kaynak, kontrol, test ve kabul faaliyetlerinin ürünle ilişkilendirilmesi.
Ölçüm ve kalite verilerinin uygun sistemlerde saklanması ve gerektiğinde ilgili fiziksel unsurla ilişkilendirilebilmesi.
Tedarikçiden üretim tesisine, oradan sahaya ve montaja kadar kalite bilgilerinin sürekliliğinin korunması.
Modüler yapımda kalite ile geometri arasında çok güçlü bir ilişki vardır. Fabrikada üretilen bir modülün ölçüleri tasarıma uygun görünse bile, sahadaki temel veya komşu modül ile birleştiğinde tolerans zincirinin toplam etkisi ortaya çıkabilir.
Bu nedenle toleranslar yalnızca tek tek parçalar için değil, birbirine bağlanan üretim ve montaj zincirinin tamamı için düşünülmelidir.
| Aşama | Kontrol | Risk |
|---|---|---|
| Fabrika | Modül geometrisi | Modülün kendi içinde ölçü sapması |
| Taşıma | Deformasyon / konum | Taşıma sırasında geometrinin değişmesi |
| Şantiye | Temel ve ankrajlar | Yapı ile modül arasında uyumsuzluk |
| Montaj | Hizalama | Komşu sistemlerle arayüz problemi |
Burada ölçüm yalnızca kalite kontrol faaliyeti değildir. Aynı zamanda montaj kararının girdisidir. Gerçek ölçüm sonuçları tasarım ve 6D modelle ilişkilendirilebildiğinde, planlanan ile gerçekleşen arasındaki fark daha erken görülebilir.
İleri yapım yaklaşımında faaliyetlerin paralel yürütülmesi zaman kazandırabilir. Ancak her faaliyetin aynı anda ve kontrolsüz biçimde ilerlemesi kalite açısından risk oluşturabilir. Bazı kritik aşamalarda bir sonraki faaliyete geçmeden önce teknik doğrulama yapılması gerekir.
Bu noktalar hold-point veya benzeri kontrollü teslim mekanizmalarıyla tanımlanabilir. Amaç üretimi gereksiz yere durdurmak değil, geri dönüşü çok pahalı olacak bir aşamaya geçmeden önce kritik koşulların sağlandığını doğrulamaktır.
Bir modülün montajından önce birkaç saatlik teknik doğrulama yapmak gecikme gibi görünebilir. Ancak montajdan sonra ortaya çıkan bir uyumsuzluğun sökme, yeniden kaldırma, yeniden imalat ve yeniden test gerektirmesiyle karşılaştırıldığında bu kontrolün amacı daha net hale gelir.
Kalite faaliyetlerinin amacı yalnızca kusurlu ürünü bulmak değildir. Daha önemli amaçlardan biri, kusurun bir sonraki üretim aşamasına taşınmasını önlemektir.
Bir hata erken yakalandığında düzeltme daha küçük bir iş paketiyle sınırlı kalabilir. Aynı hata sonraki montajlara, kaplamalara, kablolara veya testlere taşındığında ise düzeltme kapsamı büyür.
| Hatanın Yakalandığı Aşama | Muhtemel Etki |
|---|---|
| Tasarım | Doküman ve model değişikliği |
| İmalat öncesi | Üretim yönteminin değiştirilmesi |
| İmalat sırasında | Yerel düzeltme veya yeniden imalat |
| Montaj sırasında | Montajın durması ve yeniden iş |
| Test aşamasında | Birden fazla sistemin ve iş paketinin etkilenmesi |
| Geç işletmeye alma aşamasında | Geniş kapsamlı inceleme, düzeltme ve yeniden test ihtiyacı |
Bu nedenle ileri inşaatta kalite kontrolünün ekonomik değeri yalnızca “kusurlu ürünü bulmak” değil, kusurun proje içinde ilerlemesini engellemektir.
Kalite sisteminin prosedürlerden oluşması gereklidir; ancak prosedürlerin varlığı tek başına yeterli değildir. Gerçek kalite performansı, sahadaki çalışanların bu prosedürleri nasıl uyguladığı, uygunsuzluğu nasıl bildirdiği, hatayı gizlemek yerine nasıl raporladığı ve kalite baskısı ile program baskısı karşılaştığında hangi yaklaşımın benimsendiğiyle de ilişkilidir.
Özellikle nükleer projelerde “program geride kaldı, bu kontrol daha sonra yapılabilir” yaklaşımı ciddi bir yönetim problemi yaratabilir. Kalite kontrol noktalarının program baskısıyla kaldırılması, gecikmeyi çözmek yerine daha büyük bir yeniden iş ve doğrulama problemine dönüştürebilir.
Bir ekip, üretim hedefini kaçırdığında bunu raporlayabiliyor mu? Bir uygunsuzluğu zamanında bildirdiğinde cezalandırılmak yerine sistem tarafından değerlendiriliyor mu? Kritik bir kontrol tamamlanmadığında üretim durdurulabiliyor mu?
Bu soruların cevapları, kalite sisteminin yalnızca dokümanlarda mı kaldığını yoksa gerçekten üretim kültürünün bir parçası mı olduğunu göstermeye yardımcı olur.
İleri yapım teknikleri doğru uygulandığında kalite faaliyetlerinin bir bölümünü daha kontrollü ortamlara taşıyabilir. Fabrikada modül üretimi, tekrarlanabilir kaynak süreçleri, kontrollü ölçüm, standartlaştırılmış montaj ve dijital kayıtlar bu açıdan önemli olanaklar sağlayabilir.
Ancak aynı zamanda üretimin daha erken aşamaya taşınması, kalite hatasının da daha erken aşamada fark edilmesini zorunlu kılar. Çünkü fabrikada üretilen bir modül sahaya geldiğinde artık yalnızca bir ürün değil, çok sayıda tasarım, imalat, kalite ve lojistik kararının birleşmiş sonucu durumundadır.
Tekrarlanabilir faaliyetler mümkün olduğunca kontrollü ve standartlaştırılmış üretim ortamlarına taşınabilir.
Hatalar sahaya ulaşmadan önce tespit edilerek düzeltme maliyeti ve yeniden iş riski azaltılabilir.
Üretim ve kalite verileri ürünün yaşam döngüsü boyunca takip edilebilir hale getirilebilir.
Uygunsuzluklar ve saha deneyimleri sonraki üretim ve montaj faaliyetlerinin geliştirilmesinde kullanılabilir.
Önceki bölümlerde ele alınan 6D yaklaşımı, kalite yönetimiyle birleştirildiğinde yalnızca “ne zaman ve ne kadar üretilecek?” sorularına değil, “hangi kalite koşullarından geçerek üretilecek?” sorusuna da cevap verebilir.
Bir modülün dijital nesnesi; geometrik özelliklerinin ve iş programındaki yerinin yanında ilgili malzeme kayıtları, ölçüm sonuçları, kontrol noktaları, test durumu ve kabul bilgileriyle ilişkilendirilebilir. Böylece fiziksel ürün ile dijital kalite kaydı arasında daha güçlü bir bağ kurulabilir.
| 6D Bilgisi | Kalite ile İlişkisi |
|---|---|
| Geometri | Ölçüm ve tolerans doğrulaması |
| Zaman | Kontrol ve hold-point zamanlaması |
| Kaynak | Yetkin personel ve ekipman gereksinimi |
| Malzeme | Malzeme kimliği ve izlenebilirlik |
| Üretim | İmalat ve kaynak kayıtları |
| Test | Kontrol ve kabul durumu |
İleri nükleer inşaatın temel yaklaşımı burada daha açık hale gelir: kalite sonradan ürüne eklenmez. Kalite, tasarım kararıyla başlar; tedarikçi seçimiyle devam eder; malzeme ve imalat süreçlerinde şekillenir; ölçüm ve testlerle doğrulanır; montaj ve devreye alma aşamalarında tamamlanır.
Bu nedenle kalite yönetimi, yapım programının dışında çalışan ayrı bir kontrol mekanizması olarak görülmemelidir. Kalite; iş paketlerinin, arayüzlerin, tedarik zincirinin, modüler üretimin, 6D planlamanın ve saha montajının içine yerleştirilmelidir.
Temel sonuç: Nükleer inşaatta en pahalı kalite problemi, geç fark edilen kalite problemidir. İleri yapım tekniklerinin gerçek avantajı, yalnızca daha hızlı üretmek değil; doğrulamayı üretim sürecinin daha erken aşamalarına taşıyarak hatanın ilerlemesini engelleyebilmektir.
Böylece önceki bölümlerde kurulan yapım zinciri kalite boyutuyla tamamlanır: Erken Mühendislik → Tasarım Doğrulaması → Tedarikçi Yeterliliği → Kontrollü İmalat → İzlenebilirlik → Mock-up / Pilot Doğrulama → Ölçüm ve Tolerans Yönetimi → Hold-point → Montaj → Test → Geri Besleme.
Sonuç olarak ileri nükleer inşaatta hızın gerçek karşılığı, kalite kontrollerini azaltmak değil; doğru kalite kontrolünü doğru zamanda yaparak yeniden işi, belirsizliği ve geç ortaya çıkan hataları azaltmaktır.
Önceki bölümlerde ele alınan ileri yapım tekniklerinin her biri, nükleer santral inşaatının belirli bir sorununa çözüm getirebilir. Erken mühendislik sahadaki belirsizliği azaltır; modülerleşme saha faaliyetlerinin bir bölümünü kontrollü üretim ortamına taşır; open-top yaklaşımı büyük ekipman ve modüllerin daha erken yerleştirilmesine olanak sağlayabilir; all-weather uygulamaları çalışma sürekliliğini destekler; 6D planlama ise geometriyi zaman, miktar ve kaynaklarla ilişkilendirir.
Ancak bu tekniklerin gerçek etkisi, tek tek uygulanmalarından çok birbirleriyle nasıl ilişkilendirildiklerine bağlıdır. Bir yöntemin gerektirdiği karar, çoğu zaman başka bir yöntemin ön koşuludur. Bu nedenle ileri nükleer inşaatı bir teknoloji listesi olarak değil, birbirine bağlı kararlar ve üretim faaliyetlerinden oluşan bütünleşik bir sistem olarak değerlendirmek gerekir.
Modülerleşme, büyük vinç, open-top, all-weather, SC yapı veya 6D model tek başına bir “ileri inşaat sistemi” oluşturmaz. Bunların her biri; tasarım, tedarik, üretim, lojistik, kalite, iş gücü, saha altyapısı ve montaj kararlarıyla birlikte ele alındığında anlam kazanır.
Birleşik yönetim mimarisinin başlangıç noktası erken ve yeterli mühendisliktir. Yapım yöntemi tasarımın sonuna bırakıldığında modül sınırları, kaldırma noktaları, geçici yapılar, gömülü parçalar, erişim yolları ve montaj sırası gibi kritik konuların önemli bir bölümü geç ortaya çıkabilir.
Buna karşılık yapım mühendisliği tasarım sürecine erken dahil edildiğinde, santralin yalnızca “nasıl çalışacağı” değil, nasıl üretileceği, nasıl taşınacağı ve nasıl kurulacağı da tasarımın bir parçası haline gelir.
Yapım yöntemi, modül sınırları, kaldırma noktaları, geçici yapılar, gömülü parçalar ve montaj sırası erken aşamada değerlendirilir.
Uygun faaliyetler kontrollü üretim ortamına taşınarak sahadaki iş miktarı ve saha bağımlılığı azaltılmaya çalışılır.
Üretilen modülün taşınması, depolanması, sahaya ulaştırılması ve kaldırma noktasına getirilmesi üretim planının parçası haline gelir.
Büyük kaldırma, open-top ve uygun geçici yapılar kullanılarak modüllerin ve ekipmanların belirlenen sırada yerleştirilmesi planlanır.
| Katman | Temel işlevi | Bir sonraki katmana etkisi |
|---|---|---|
| Erken mühendislik | Yapım yöntemini tasarımın erken aşamasına taşır. | Modül sınırlarını, kaldırma noktalarını, gömülü parçaları ve yapım sırasını etkiler. |
| 3D / 4D / 6D model | Geometriyi zaman, miktar ve kaynaklarla ilişkilendirir. | Montaj sırası, iş gücü, ekipman, lojistik ve arayüzlerin birlikte değerlendirilmesini sağlar. |
| Modülerleşme | Saha işlerinin bir bölümünü kontrollü üretim ortamına taşır. | Fabrika kapasitesi, kalite, taşıma ve ağır kaldırma gereksinimlerini öne çıkarır. |
| Open-top + VHL | Büyük ekipman ve modüllerin yapıya erken alınmasını mümkün kılabilir. | Kaldırma planı, yapı açıklıkları, çalışma alanı ve geçici/permanent yapı tasarımını etkiler. |
| All-weather | Çalışma ortamını hava koşullarından daha az etkilenir hale getirmeyi amaçlar. | Geçici yapılar, kaldırma sistemleri, çalışma alanları ve saha lojistiğinin tasarımını etkiler. |
| SC yapı / ileri imalat | Yapısal üretimin bir bölümünü endüstriyel üretim yaklaşımına taşır. | Çelik imalatı, kaynak, tolerans, taşıma ve montaj süreçlerinin birlikte yönetilmesini gerektirir. |
| Tedarik zinciri | Uzun teslim süreli ekipman ve özel imalatları programla bütünleştirir. | Üretim kapasitesini, kalite kontrolünü ve sahaya teslim zamanını belirler. |
| Kalite yönetimi | Üretim ve montajın teknik gerekliliklere uygunluğunu doğrular. | Her aşamanın bir sonraki aşamaya kontrollü şekilde devredilmesini sağlar. |
Entegrasyonun en önemli boyutu teknolojilerin fiziksel olarak birlikte kullanılması değil, bir kararın diğer kararları zamanında tetiklemesidir.
Örneğin büyük bir modül kullanılmasına karar verilmesi yalnızca modül tasarımını değiştirmez. Aynı karar; kaldırma kapasitesini, kaldırma alanını, taşıma güzergâhını, geçici depolama alanını, saha zeminini, vinç yerleşimini, hava koşullarındaki çalışma sınırlarını, modülün üretim tarihini ve hatta bazı yapıların tasarımını etkileyebilir.
Benzer şekilde open-top yöntemi yalnızca bir çatı açıklığı oluşturmak anlamına gelmez. Büyük ekipmanın hangi tarihte sahaya geleceği, hangi vinçle kaldırılacağı, hangi yapıların o tarihte tamamlanmış olacağı ve kaldırma sırasında hangi alanların boş tutulacağı gibi kararların aynı plan üzerinde değerlendirilmesini gerektirir.
İleri inşaatta bir tasarım kararının maliyeti yalnızca tasarım ofisindeki iş miktarı değildir. Kararın imalat, tedarik, taşıma, kaldırma, montaj, kalite, iş gücü ve program üzerindeki etkileri birlikte değerlendirilmelidir.
3D modelin 4D ve 6D seviyesine taşınmasının temel amacı yalnızca görsel bir şantiye simülasyonu oluşturmak değildir. Model; tasarımın, miktarların, zamanlamanın, kaynakların ve yapım sırasının aynı dijital ortamda ilişkilendirilebilmesi için bir yönetim aracı olarak kullanılabilir.
Böyle bir yaklaşımda bir modül yalnızca üç boyutlu bir nesne değildir. Aynı zamanda belirli bir üretim tarihine, taşıma planına, kaldırma operasyonuna, montaj iş paketine, iş gücü ihtiyacına ve kalite kontrol durumuna sahip bir üretim unsurudur.
| Model bilgisi | Yönetim sorusu |
|---|---|
| 3D Geometri | Nerede ve hangi ölçülerde? |
| Miktar | Ne kadar malzeme ve ekipman gerekiyor? |
| 4D Zaman | Ne zaman üretilecek ve monte edilecek? |
| Kaynak | Hangi personel ve ekipman gerekiyor? |
| Lojistik | Nasıl taşınacak ve sahaya nasıl getirilecek? |
| Kalite | Hangi doğrulamalardan geçmesi gerekiyor? |
| Arayüz | Hangi iş paketleriyle bağlantılı? |
Burada “6D” ifadesinin farklı endüstrilerde farklı kapsamlarla kullanılabildiği unutulmamalıdır. Bu bölümde 6D; 3D geometri + miktar + zaman + kaynaklar + yapım planlaması ekseninde kullanılan bütünleşik bir dijital planlama yaklaşımını ifade etmektedir.
Güçlü bir dijital model, zayıf bir organizasyon yapısının yerini tutamaz. Birleşik yönetim mimarisinin diğer ayağı organizasyon ve sorumlulukların açık olmasıdır.
Tasarım ekibi yapım yöntemini bilmeden tasarım yaparsa, üretim ekibi tasarım kararlarından kopuk çalışırsa veya lojistik ekibi modülün üretim programından bağımsız planlama yaparsa dijital model bütün bu kopuklukları tek başına ortadan kaldıramaz.
Tasarım, yapım, tedarik, kalite ve lojistik ekipleri kendi sınırları içinde değil, ortak üretim hedefi içinde çalışmalıdır.
İş paketleri arasındaki giriş, çıkış, tolerans, teslim ve kabul koşulları önceden tanımlanmalıdır.
Tasarım, program, miktar, kaynak ve kalite bilgilerinin birbiriyle çelişmeyen kontrollü veri yapıları üzerinden yönetilmesi hedeflenmelidir.
Üretim ve saha deneyimleri sonraki modüllere, iş paketlerine ve tasarım kararlarına geri aktarılmalıdır.
İleri nükleer inşaatta yalnızca bir saha inşaat programının bulunması yeterli değildir. Aynı fiziksel sonuca ulaşmak için birbirine bağlı birçok takvimin birlikte çalışması gerekir: tasarım takvimi, tedarik takvimi, imalat takvimi, kalite kontrol takvimi, lojistik takvimi, saha montajı ve test takvimi.
Bu takvimlerden biri diğerlerinden koparsa, sahadaki ana program bundan etkilenebilir. Örneğin tasarım gecikmesi üreticinin imalatını, imalat gecikmesi taşımayı, taşıma gecikmesi kaldırmayı ve kaldırma gecikmesi montaj sırasını etkileyebilir.
| Takvim | Bağlantılı olduğu faaliyet |
|---|---|
| Tasarım | İmalat ve satın alma başlangıçları |
| Tedarik | Uzun teslim süreli ekipman ve üretim kapasitesi |
| İmalat | Kalite kontrol ve lojistik |
| Lojistik | Depolama, taşıma ve kaldırma |
| Saha | Montaj ve iş paketleri |
| Test | Sistem teslimi ve sonraki devreye alma faaliyetleri |
Böyle bir sistemin başarısı yalnızca toplam inşaat süresine bakılarak değerlendirilmemelidir. Daha anlamlı bir değerlendirme için birden fazla performans göstergesinin birlikte izlenmesi gerekir.
Planlanan ve gerçekleşen üretim, teslim ve montaj süreleri arasındaki fark.
Hata, uyumsuzluk veya tasarım değişiklikleri nedeniyle tekrar yapılan faaliyetlerin miktarı.
Saha personelinin yalnızca toplam miktarı değil, zaman içindeki tepe yoğunluğu ve dağılımı.
Kritik ekipman ve modüllerin planlanan zamanda, uygun koşullarda sahaya ulaştırılması.
Birleşik sistemin en önemli sınavlarından biri tasarım veya program değişiklikleridir. İleri yapım tekniklerinde kararlar daha erken verildiği için, daha sonra ortaya çıkan bir değişikliğin etkisi birden fazla katmana yayılabilir.
Bir modülün boyutundaki değişiklik yalnızca modül tasarımını değil; taşıma aracını, güzergâhı, kaldırma planını, vinç kapasitesini, depolama alanını, montaj sırasını ve komşu modüllerin arayüzlerini etkileyebilir. Bu nedenle değişiklik yönetimi, yalnızca revize edilmiş bir çizimin yayımlanması olarak görülmemelidir.
Her kritik değişiklik için yalnızca “Ne değişti?” sorusu değil; “Bu değişiklik başka hangi tasarımları, üretimleri, tedarikleri, iş paketlerini, kalite kontrollerini, lojistik faaliyetleri ve montaj adımlarını etkiliyor?” sorusu da sorulmalıdır.
Bütün bu unsurlar birlikte düşünüldüğünde ileri nükleer inşaat için ortaya çıkan yapı, birbirinden bağımsız teknolojilerin toplamından daha fazlasıdır.
Erken Mühendislik → 3D/4D/6D Planlama → Modülerleşme → Kontrollü İmalat → Kalite ve İzlenebilirlik → Uzun Teslim Süreli Tedarik → Lojistik Altyapısı → Open-top + VHL → All-weather → Paralel Yapım → Dengeli İş Gücü → Arayüz Yönetimi → Kontrollü Montaj → Test ve Doğrulama → Geri Besleme
Nükleer inşaatta en gelişmiş teknik, tek başına en büyük vinç, en büyük modül veya en gelişmiş dijital model değildir. Asıl ileri yaklaşım; tasarım, üretim, tedarik, lojistik, montaj, kalite ve test süreçlerinin aynı üretim mantığı içinde birbirini desteklemesidir.
Bu bakış açısında şantiye, yalnızca yapıların inşa edildiği son aşama olmaktan çıkar. Fabrikalar, tedarikçiler, taşıma güzergâhları, geçici saha tesisleri, vinçler, depolama alanları, dijital modeller ve kalite sistemleri aynı üretim zincirinin parçaları haline gelir.
Böylece ileri nükleer inşaatın temel yaklaşımı “şantiyede daha hızlı çalışmak”tan daha farklı bir noktaya ulaşır:
Amaç, şantiyede mümkün olduğunca çok işi daha hızlı yapmak değil; şantiyede yapılması gereken işi önceden tasarlamak, mümkün olan bölümünü kontrollü ortamlarda üretmek, doğru zamanda sahaya getirmek, doğru sırada monte etmek ve her aşamayı bir sonraki aşamaya doğrulanmış şekilde devretmektir.
Bu nedenle ileri nükleer inşaatın gerçek ölçütü yalnızca “kaç ayda tamamlandı?” sorusu değildir. Daha kapsamlı soru şudur: Ne kadar öngörülebilir, ne kadar kontrollü, ne kadar az yeniden iş gerektiren ve ne kadar sürdürülebilir bir üretim sistemi kurulabildi?
İleri yapım teknolojileri ancak bu bütünlük içinde değerlendirildiğinde gerçek anlamda bir inşaat yönetim mimarisine dönüşür. Teknoloji burada hedef değil; daha kontrollü, daha öngörülebilir ve daha entegre bir nükleer üretim sisteminin aracıdır.
İleri nükleer inşaat teknolojilerinin Türkiye açısından anlamı, yalnızca belirli bir nükleer santralin daha hızlı veya daha düşük maliyetle tamamlanması değildir. Daha önemli olan, bu büyük projelerin Türkiye'de kalıcı bir mühendislik, imalat, kalite, dijitalleşme, proje yönetimi ve nükleer güvenlik yetkinliği bırakıp bırakmadığıdır.
Çünkü bir nükleer santral, yalnızca sahada inşa edilen bir enerji tesisi değildir. Tasarım ofislerinden özel imalat atölyelerine, kaynak teknolojilerinden hassas ölçüme, ağır yük taşımacılığından dijital proje yönetimine, kalite güvencesinden test ve devreye almaya kadar çok geniş bir endüstriyel ekosistemi harekete geçirir.
Bu nedenle Türkiye açısından asıl soru “Akkuyu'da ne kadar yerli iş yapıldı?” sorusundan daha geniştir. Daha temel soru şudur:
Türkiye, projede kullanılan teknolojileri yalnızca uygulayan bir üretim ve montaj kapasitesi mi kazanıyor; yoksa bu teknolojilerin tasarım gereklerini, üretim yöntemlerini, kalite kriterlerini, toleranslarını, doğrulama süreçlerini, lojistik koşullarını ve proje yönetimi mantığını bağımsız olarak anlayıp yeniden uygulayabilecek bir yetkinlik de kazanıyor mu?
Akkuyu projesinin Türkiye açısından değerlendirilmesinde Yap-Sahip Ol-İşlet (BOO) modeli özel bir önem taşır. Türkiye ile Rusya Federasyonu arasında 12 Mayıs 2010 tarihinde imzalanan hükümetlerarası anlaşma Akkuyu'da dört adet VVER-1200 ünitesinin BOO modeliyle gerçekleştirilmesini öngörmüştür. Proje şirketi santralin sahibi ve işletmecisi olarak yapılandırılmıştır. IAEA'nın değerlendirmesinde de Akkuyu'nun BOO modeliyle gerçekleştirilen ilk nükleer santral projesi olduğu ve Rus tarafının projeyi finanse ederek çoğunluk sahipliğini koruduğu belirtilmektedir.
Bu model, klasik bir “Türkiye santrali yaptırıyor, sonra santralin sahibi oluyor” yaklaşımından farklıdır. BOO yapısında yatırımcı ve teknoloji sağlayıcı tarafın tasarım, finansman, inşaat, sahiplik ve işletme süreçlerinde çok daha geniş bir rolü bulunur. Bu nedenle Türkiye açısından proje katılımı ile proje sahipliği, yerli imalat ile teknoloji sahipliği ve personel eğitimi ile kurumsal yetkinlik kavramlarını birbirinden ayırmak gerekir.
Bir ülke bir nükleer santralin inşasında çok sayıda yerli şirketi çalıştırabilir. Ancak uzun vadeli teknoloji kazanımı için bundan daha fazlası gerekir: tasarım kararlarının nasıl verildiğinin, yapım teknolojisinin neden seçildiğinin, kalite sisteminin nasıl kurulduğunun, değişikliklerin nasıl yönetildiğinin ve tesisin nasıl işletildiğinin kurumsal olarak öğrenilmesi gerekir.
Bir ekipmanın veya yapı elemanının Türkiye'de üretilmesi önemli bir sanayi faaliyetidir. Ancak bunun teknoloji transferi anlamına gelip gelmediği ayrıca değerlendirilmelidir.
Örneğin Türkiye'deki bir imalatçı bir modülü belirlenmiş çizimlere göre üretebilir. Bu faaliyet; kaynak, işçilik, kalite kontrol, ölçüm ve lojistik açısından önemli bir deneyim kazandırabilir. Fakat daha ileri bir teknoloji kazanımı için imalatçının aynı zamanda modülün tasarım mantığını, yüklerini, tolerans zincirini, kaynak gerekliliklerini, kalite sınıflandırmasını, kaldırma koşullarını ve montaj arayüzlerini anlayabilmesi gerekir.
| Katılım Düzeyi | Ne kazanılır? | Teknolojik bağımsızlık açısından anlamı |
|---|---|---|
| İşçilik | Uygulama deneyimi | Sınırlı |
| İmalat | Üretim ve kalite deneyimi | Orta |
| Mühendislik + imalat | Tasarım-üretim ilişkisi | Daha yüksek |
| Tasarım + üretim + montaj | Uçtan uca yapım yetkinliği | Yüksek |
| Tasarım + yapım + işletme + bakım | Tesis yaşam döngüsü bilgisi | En kapsamlı kurumsal kazanım |
Buradaki düzeyler resmi bir sınıflandırma değildir; teknoloji kazanımının yalnızca “yerli üretim oranı” ile ölçülemeyeceğini açıklamak için kullanılan bir çerçevedir.
Bir nükleer proje sona erdiğinde geride yalnızca beton, çelik ve ekipman kalmamalıdır. Eğer proje doğru yönetilirse, Türkiye'de başka nükleer projelerde ve ileri endüstriyel tesislerde yeniden kullanılabilecek bir bilgi birikimi de kalmalıdır.
Özel çelik yapılar, modüller, borulama, ekipman ve yardımcı sistemlerde hassas imalat, kaynak, ölçüm ve izlenebilirlik kabiliyetlerinin geliştirilmesi.
Tasarımın yalnızca işletme fonksiyonları açısından değil, üretim, taşıma, kaldırma ve montaj açısından da mühendislik konusu olarak ele alınması.
3D/4D/6D modellerin görselleştirme aracından çıkarılarak miktar, program, kaynak, kalite, değişiklik ve as-built verileriyle ilişkilendirilmesi.
Büyük ve ağır nükleer bileşenlerin liman, yol, köprü, taşıma, depolama ve kaldırma zincirinin bir bütün olarak planlanması.
Kalite güvence, kaynak teknolojileri, ölçüm, izlenebilirlik, uygunsuzluk yönetimi ve tedarikçi denetimi konularında sürdürülebilir yetkinlik oluşturulması.
Nükleer mühendisliğin yanında yapım mühendisliği, kalite, proje kontrolü, dijital mühendislik, test ve devreye alma alanlarında uzman kadroların yetiştirilmesi.
Akkuyu'da Türk şirketlerinin ve Türk çalışanların projede görev alması önemli bir endüstriyel deneyim oluşturur. Nitekim Türkiye'nin Enerji ve Tabii Kaynaklar Bakanlığı da projeyi yalnızca elektrik üretimi açısından değil, sanayi kapasitesi ve insan kaynağı açısından değerlendirmektedir; Bakanlığın güncel bilgilerinde Türk öğrencilerin Rusya'da nükleer eğitim aldığı ve mezunların projede istihdam edildiği belirtilmektedir.
Ancak uzun vadeli kazanımın ölçüsü yalnızca kaç kişinin projede çalıştığı veya hangi ekipmanın Türkiye'den satın alındığı olmamalıdır. Daha önemli göstergeler şunlardır:
| Gösterge | Temel soru |
|---|---|
| Teknik bilgi | Türkiye'deki mühendisler tasarım ve yapım kararlarının gerekçelerini anlayabiliyor mu? |
| İmalat | Yerli firmalar benzer nükleer sınıf imalatları bağımsız olarak yapabilecek düzeye geliyor mu? |
| Kalite | Nükleer kalite kültürü proje sonrasında da korunabiliyor mu? |
| Dijitalleşme | As-built ve proje verileri Türkiye'deki kurumların erişebileceği sürdürülebilir bir bilgi varlığına dönüşüyor mu? |
| İnsan kaynağı | Yetişen personel başka projelerde de görev alabilecek kurumsal deneyim kazanıyor mu? |
| Tedarik zinciri | Alt yükleniciler yalnızca tek projeye bağlı üreticiler mi, yoksa tekrar kullanılabilir nükleer tedarikçiler mi haline geliyor? |
| Proje yönetimi | Türkiye kendi büyük nükleer projelerini planlayıp kontrol edebilecek kapasiteyi oluşturuyor mu? |
BOO modelinin Türkiye açısından en önemli stratejik sorularından biri, projenin sonunda bilginin hangi kurumlarda ve hangi seviyede birikeceğidir.
Santralin sahibi ve işletmecisi olan proje şirketi ile ana teknoloji ve EPC yüklenicisinin aynı ülke ekosisteminden gelmesi, proje boyunca önemli miktarda teknik ve operasyonel bilginin aynı kurumsal yapıda toplanmasına imkân verebilir. Akkuyu örneğinde proje şirketinin Rus tarafıyla ilişkili yapısı ve Rus tarafının sahiplik/işletme rolü bu açıdan özellikle önemlidir.
Türkiye açısından burada temel mesele, bu bilgi birikiminin Türkiye'deki düzenleyici kurumlara, kamu kuruluşlarına, üniversitelere, yerli mühendislik şirketlerine, imalatçılara ve gelecekteki nükleer projelerde görev alacak insan kaynağına ne ölçüde aktarılabildiğidir.
Başka bir ifadeyle, BOO modeli santralin finansman ve işletme sorumluluğunun önemli bir bölümünü yatırımcıya bırakabilir; ancak Türkiye'nin nükleer teknoloji açısından uzun vadeli hedefi açısından öğrenme ve yetkinlik kazanımının yalnızca proje şirketi içinde kalmaması önem taşır.
Yerli katkı, bir ürünün veya hizmetin Türkiye'deki şirketler tarafından sağlanmasını ifade edebilir. Yerli yetkinlik ise o ürün veya hizmetin tasarımını anlayabilme, teknik gerekliliklerini tanımlayabilme, kalite kriterlerini oluşturabilme, üretimini yönetebilme, doğrulayabilme ve gerektiğinde benzer bir projede yeniden uygulayabilme kapasitesidir.
Bir Türk mühendisinin belirli bir montajı nasıl yaptığını öğrenmesi önemlidir. Fakat daha değerli bilgi, neden o montaj sırasının seçildiğini anlayabilmesidir.
Aynı şekilde bir imalatçının belirli bir kaynak prosedürünü uygulayabilmesi önemli bir yetkinliktir. Daha ileri aşama ise bu prosedürün hangi tasarım ve malzeme koşullarında gerekli olduğunu, hangi toleransların kabul edilebilir olduğunu ve farklı bir tasarımda yöntemin nasıl değişeceğini anlayabilmektir.
Teknoloji transferinin derinliği bu nedenle “nasıl yapılır?” bilgisinden “neden böyle yapılır?” bilgisine doğru ilerledikçe artar.
Tasarım veya yapım kararının teknik gerekçesini anlayabilmek.
Üretim ve montaj yöntemini doğru şekilde uygulayabilmek.
Farklı tasarım veya saha koşullarında yöntemin nasıl uyarlanacağını değerlendirebilmek.
Kazanılan bilgi ve yetkinliği başka bir nükleer projeye aktarabilmek.
Türkiye'nin nükleer programı tek bir santralle sınırlı kalacaksa bile Akkuyu'dan elde edilen deneyimin korunması önemlidir. Ancak Türkiye'nin uzun vadede birden fazla nükleer santral ve farklı reaktör teknolojileri geliştirmeyi hedeflemesi durumunda bu konu çok daha kritik hale gelir.
Çünkü ilk projede öğrenilen bir yapım yönteminin ikinci projede tekrar kullanılabilmesi, yalnızca aynı ekipman veya aynı reaktör tasarımının bulunmasına bağlı değildir. Asıl değer; proje kontrolü, kalite sistemi, tedarikçi değerlendirmesi, modüler üretim, ağır kaldırma, dijital planlama, saha lojistiği ve insan kaynağı gibi yatay yetkinliklerin kurumlar içinde korunmasıdır.
Bu nedenle Türkiye'nin nükleer programında her büyük proje aynı zamanda bir “kurumsal öğrenme projesi” olarak da ele alınmalıdır.
Nükleer enerji alanında en önemli ayrımlardan biri budur. Bir ülkenin sınırları içinde nükleer santral bulunması, o ülkenin santral teknolojisine sahip olduğu anlamına gelmez. Aynı şekilde bir ülkenin santralde yüksek oranda yerli iş yapması da otomatik olarak reaktör teknolojisine sahip olduğu anlamına gelmez.
Teknoloji sahipliği; tasarım bilgisi, mühendislik araçları, güvenlik analizleri, imalat teknolojileri, kalite standartları, tedarik zinciri, yakıt çevrimi, bakım, modernizasyon, dijital konfigürasyon yönetimi ve işletme deneyiminin hangi ölçüde ülke içinde bulunduğu ile daha geniş biçimde ilişkilidir.
“Türkiye'de nükleer santral bulunması” ile “Türkiye'nin nükleer santral yapabilecek kapasiteye sahip olması” aynı hedef değildir.
Birincisi bir enerji yatırımıdır. İkincisi ise uzun vadeli bir sanayi, mühendislik ve teknoloji politikası meselesidir.
Akkuyu gibi büyük bir projenin Türkiye açısından kalıcı sanayi değerine dönüşebilmesi için proje deneyiminin yalnızca proje süresi boyunca kullanılması yeterli değildir. Kazanılan bilgi, personel ve süreçlerin proje sonrasında da korunması gerekir.
| Alan | Kalıcılaştırılması gereken kapasite |
|---|---|
| Mühendislik | Nükleer yapım ve proje mühendisliği ekipleri |
| İmalat | Nükleer kalite gerekliliklerine uygun yerli tedarikçiler |
| Dijitalleşme | BIM / 4D / 6D ve konfigürasyon yönetimi altyapısı |
| Kalite | Deneyimli kalite güvence ve kalite kontrol kadroları |
| Lojistik | Ağır ve özel yük taşımacılığı kapasitesi |
| İnsan kaynağı | Mühendis, teknisyen, kaynakçı, kalite uzmanı ve proje yöneticisi havuzu |
| Kurumsal hafıza | Proje deneyimlerinin dokümante edilmesi ve sonraki projelere aktarılması |
Akkuyu'nun Türkiye açısından değerlendirilmesi yalnızca santralin üreteceği elektrik miktarı üzerinden yapılmamalıdır. Aynı zamanda bu büyük projenin Türkiye'de hangi mühendislik, imalat, kalite, dijitalleşme, proje yönetimi ve insan kaynağı kapasitesini kalıcı hale getireceği de değerlendirilmelidir.
BOO modeli ise bu değerlendirmeyi daha önemli hale getirir. Çünkü yatırım, sahiplik ve işletme yapısının önemli unsurları Rus tarafında bulunmaktadır. Dolayısıyla Türkiye açısından uzun vadeli stratejik kazanımın kendiliğinden ortaya çıkacağı varsayılmamalı; öğrenmenin, veri ve deneyimin, insan kaynağının ve yerli tedarik zincirinin proje sonrasında da yaşayacağı kurumsal mekanizmalar oluşturulmalıdır. BOO modelinin yapısı ve proje şirketinin sahiplik/işletme rolü IAEA ve Türkiye'nin resmi belgelerinde açıkça tanımlanmaktadır.
Bu noktada eleştirel soru, “Akkuyu'da ne kadar iş Türkiye'de yapıldı?” sorusuyla sınırlı kalmamalıdır. Daha derin soru şudur:
Akkuyu tamamlandığında Türkiye'nin elinde yalnızca çalışan bir nükleer santral mi olacak, yoksa bir sonraki nükleer santrali daha yüksek yerli mühendislik ve teknoloji katkısıyla planlayıp yönetebilecek bir ülke kapasitesi de oluşmuş olacak mı?
İleri nükleer inşaat açısından Türkiye'nin uzun vadeli başarısı, bir projeyi dışarıdan alıp tamamlamasından çok, o projeden öğrenerek kendi mühendislik ve sanayi kapasitesini sürekli büyütebilmesine bağlıdır.
Bu nedenle Akkuyu, yalnızca Türkiye'nin ilk nükleer santrali olarak değil; Türkiye'nin nükleer santral yapabilme, yönetebilme, denetleyebilme, işletme deneyimini kurumsallaştırabilme ve gelecekte daha yüksek teknoloji katkısı sağlayabilme kapasitesinin sınandığı ilk büyük endüstriyel okul olarak da değerlendirilmelidir.
İleri nükleer inşaat teknolojilerinin incelenmesinden ortaya çıkan temel sonuç, başarılı bir nükleer santral projesinin tek bir teknolojiyle açıklanamayacağıdır. Modülerleşme, ağır kaldırma, open-top, all-weather, SC yapı, dijital planlama veya ileri imalat yöntemlerinin her biri belirli problemlere çözüm sağlayabilir. Ancak gerçek sonuç, bu yöntemlerin erken mühendislik, tedarik, kalite, lojistik, iş gücü, arayüz ve proje yönetimiyle aynı sistem içinde bütünleştirilmesiyle ortaya çıkar.
Aşağıdaki dersler, ileri nükleer inşaatın yalnızca teknik yöntemlerini değil, bu yöntemlerin arkasındaki yönetim ve üretim felsefesini özetlemektedir.
Yapım yöntemi tasarım bittikten sonra seçilecek bir saha uygulaması değildir. Modül sınırları, kaldırma noktaları, gömülü parçalar, erişim açıklıkları, taşıma koşulları ve montaj sırası mümkün olduğunca erken tasarım sürecine dahil edilmelidir.
Tasarımın nasıl yapılacağı ile tasarımın nasıl inşa edileceği birbirinden ayrılmamalıdır.
Modülerleşme ve prefabrikasyon sahadaki faaliyetleri azaltabilir; ancak bu, toplam mühendislik ihtiyacının azalması anlamına gelmez. Tam tersine; toleranslar, bağlantılar, üretim yöntemleri, kaldırma noktaları, taşıma koşulları ve arayüzler daha erken ve daha ayrıntılı biçimde tanımlanmalıdır.
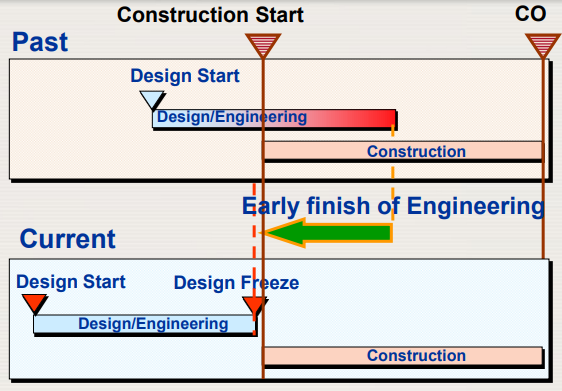
Şantiyede daha az iş yapmak için şantiyeye gelmeden önce daha fazla düşünmek gerekir.
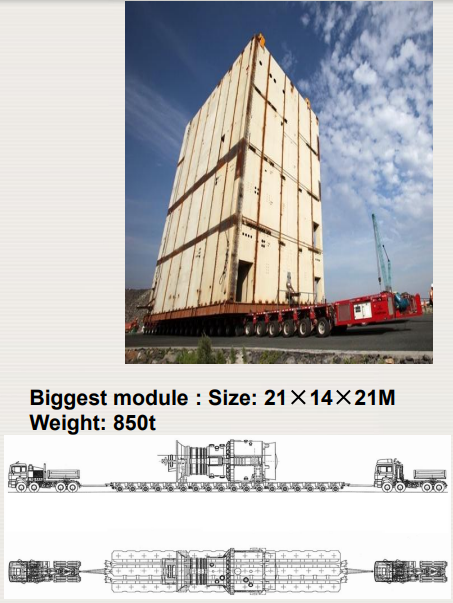 Bir modülün üretilebilmesi, onun sahaya ulaştırılabileceği anlamına gelmez. Modül boyutu
ve ağırlığı; fabrika kapasitesi, taşıma aracı, yol güzergâhı, köprüler, limanlar,
depolama alanları, saha içi yollar ve kaldırma kapasitesiyle birlikte
değerlendirilmelidir.
“Üretilebilir” ile “taşınabilir ve monte edilebilir” aynı şey değildir.
Çok ağır kaldırma sistemleri yalnızca vinç kapasitesi üzerinden değerlendirilmemelidir. Zemin taşıma kapasitesi, kaldırma geometrisi, modülün ağırlık merkezi, kaldırma noktaları, rüzgâr koşulları, çalışma alanı ve yakın yapıların güvenliği birlikte ele alınmalıdır.
Bu nedenle ağır kaldırma operasyonu, inşaat programının içinde ayrı bir mühendislik ve risk yönetimi konusu olarak planlanmalıdır.
Büyük ekipmanların yapıya üstten ve erken alınması paralel yapım faaliyetlerini destekleyebilir. Ancak erken yerleştirilen bir ekipmanın daha sonra değiştirilmesi veya yeniden kaldırılması çok daha karmaşık hale gelebilir.
Bu nedenle open-top yaklaşımının temel şartlarından biri tasarım olgunluğu ve kaldırma öncesi doğrulamadır.
Kar, yağmur, rüzgâr, sıcaklık ve diğer çevresel koşullar yalnızca günlük çalışma problemleri değildir; üretim ve montaj programının girdileridir. All-weather yaklaşımı uygun koşullarda çalışma sürekliliğini destekleyebilir.
Ancak geçici çatı, çelik taşıyıcı sistemler, vinçler ve çalışma alanları da ayrıca tasarlanmalı ve ana yapım yöntemiyle koordine edilmelidir.
3B model tek başına dijital inşaat anlamına gelmez. Modelin gerçek değeri; geometriyi zaman, miktar, kaynak, iş paketi, kalite, değişiklik ve as-built verileriyle ilişkilendirebilmesidir.
İyi bir dijital model, sahayı yalnızca göstermekle kalmaz; sahada alınacak kararların daha erken görülmesini sağlar.
Yeni bir modül üretim yöntemi, kaynak tekniği, bağlantı sistemi veya montaj sırası kritik sahada ilk kez deneniyorsa öğrenme maliyeti doğrudan ana programa taşınır.
Mock-up, pilot üretim ve kontrollü denemeler; toleransların, üretim sürelerinin, iş gücü ihtiyacının, ekipman gereksinimlerinin ve montaj sırasının önceden görülmesine yardımcı olabilir.
En pahalı hatayı, en pahalı aşamada keşfetmemek gerekir.
Nükleer kalite yalnızca tamamlanmış bir ürünün kontrol edilmesiyle sağlanamaz. Malzeme, kaynak, imalat, ölçüm, montaj, test ve dokümantasyon süreçlerinin tamamında kalite gereklilikleri uygulanmalıdır.
Kalite kontrolünün gerçek amacı yalnızca hatayı bulmak değil, hatanın bir sonraki üretim aşamasına taşınmasını engellemektir.
Uzun teslim süreli ekipmanlar, nükleer inşaat programının dışında düşünülemez. Tasarımın olgunlaşması, üretim kapasitesinin ayrılması, malzeme tedariki, imalat, kalite kontrolleri, test, dokümantasyon ve taşıma birbirine bağlıdır.
Fabrikada hazır olan bir ekipman, sahada zamanında kullanılabilir durumda değilse proje açısından henüz hazır değildir.
Bir iş paketinin kendi görevlerini tamamlaması, sistemin bir sonraki aşamaya hazır olduğu anlamına gelmez. Civil, mechanical, electrical, I&C, piping ve diğer disiplinlerin birbirleriyle olan fiziksel ve zamansal arayüzleri ayrıca yönetilmelidir.
Çünkü şantiyedeki birçok sorun bir işin içinde değil, iki işin arasındaki arayüzde ortaya çıkar.
İleri yapım yöntemlerinin amacı yalnızca toplam çalışan sayısını azaltmak değildir. Daha önemli hedeflerden biri, aynı anda sahada bulunması gereken insan, ekipman ve lojistik kapasitesinin yönetilebilir seviyede tutulmasıdır.
Aşırı personel yoğunluğu; ulaşım, konaklama, iş güvenliği, kalite kontrol, saha lojistiği ve koordinasyon üzerinde ilave baskı oluşturabilir.
Modülerleşme saha işini azaltırken fabrika ve lojistik risklerini artırabilir. Open-top montaj süresini kısaltabilirken ağır kaldırma riskini öne çıkarabilir. All-weather çalışma sürekliliği sağlarken geçici yapı ve kaldırma koordinasyonu gerektirebilir. Dijital model belirsizliği azaltabilirken güncel tutulmadığında yanlış bir güven duygusu oluşturabilir.
Bu nedenle ileri teknoloji risksiz teknoloji olarak değil, riskleri daha erken görünür hale getirebilen ve daha kontrollü yönetilmesini sağlayabilen bir yaklaşım olarak değerlendirilmelidir.
Erken mühendislik modülerleşmeyi; modülerleşme lojistik ve ağır kaldırmayı; ağır kaldırma open-top yaklaşımını; open-top ve modülerleşme geçici yapıların tasarımını; bütün bu kararlar ise 4D/6D planlamayı etkiler.
Dolayısıyla ileri inşaatın gerçek gücü tek bir yöntemde değil, tasarım → üretim → tedarik → lojistik → montaj → kalite → test zincirinin bütünleşmesinde ortaya çıkar.
İleri inşaatın en önemli sonucu yalnızca takvim süresinin kısalması değildir. Daha önemli kazanım; neyin, ne zaman, hangi kaynakla, hangi kalite koşulunda ve hangi sırayla yapılacağının daha erken bilinmesidir.
Bu nedenle gerçek performans; süre, kalite, güvenlik, yeniden iş, iş gücü yoğunluğu, tedarik güvenilirliği, lojistik ve değişiklik sayısının birlikte değerlendirilmesini gerektirir.
Nükleer santral tamamlandığında geride yalnızca bir enerji üretim tesisi kalmaz. Doğru yönetildiğinde; mühendisler, teknisyenler, imalatçılar, kalite uzmanları, proje yöneticileri, dijital mühendislik ekipleri ve tedarikçiler tarafından kazanılmış bir kurumsal bilgi birikimi de kalabilir.
Türkiye açısından bu nedenle başarının ölçüsü yalnızca santralin tamamlanması değil, proje boyunca kazanılan yetkinliklerin sonraki nükleer projelere aktarılabilir hale gelmesidir.
Özellikle Akkuyu gibi BOO modeliyle gerçekleştirilen projelerde bu konu daha da önem kazanır. Projenin sahiplik, yatırım, teknoloji ve işletme yapısının önemli unsurlarının yabancı ortak ve ana teknoloji sağlayıcısı tarafında bulunması, Türkiye açısından “projede çalışmak” ile “teknolojiyi kurumsal olarak öğrenmek” arasındaki farkı daha görünür hale getirir.
Bu nedenle yerli katkının değerlendirilmesi yalnızca Türkiye'de üretilen malzeme veya hizmetlerin miktarıyla sınırlı tutulmamalıdır. Daha derin ölçütler; tasarım gereklerinin anlaşılması, nükleer kalite uygulamalarının öğrenilmesi, üretim teknolojilerinin özümsenmesi, proje yönetimi deneyiminin kurumsallaştırılması ve kazanılan insan kaynağının sonraki projelerde kullanılabilmesidir.
Bir nükleer santralin Türkiye'de inşa edilmesi ile Türkiye'nin nükleer santral inşa edebilecek kapasiteyi kazanması aynı şey değildir.
İlki bir yatırım sonucudur. İkincisi ise uzun vadeli bir mühendislik, sanayi, insan kaynağı ve teknoloji kazanımıdır.
Bütün bu dersler tek bir cümlede özetlenebilir:
İleri nükleer inşaat, şantiyede daha fazla işi daha hızlı yapmak değil; daha fazla işi şantiyeye gelmeden çözmek, mümkün olan faaliyetleri kontrollü ortamlarda gerçekleştirmek, doğru zamanda sahaya getirmek, doğru sırada monte etmek, her aşamayı doğrulamak ve elde edilen deneyimi bir sonraki projeye aktarabilmektir.
Bu yaklaşımda erken mühendislik başlangıç noktasıdır; dijital planlama görünürlüğü sağlar; modülerleşme üretimi dönüştürür; lojistik üretim ile şantiyeyi birbirine bağlar; ağır kaldırma montaj stratejisini belirler; all-weather sürekliliği destekler; kalite sistemi güvenilirliği sağlar; arayüz yönetimi bütünlüğü korur; test ve devreye alma ise ortaya çıkan fiziksel sistemin tasarım niyetiyle uyumunu doğrular.
Dolayısıyla ileri nükleer inşaatı yalnızca “yeni inşaat teknolojileri” başlığı altında değerlendirmek eksik kalır. Burada söz konusu olan daha geniş bir dönüşümdür:
Tasarla → Simüle Et → Doğrula → Üret → Kontrol Et → Taşı → Kaldır → Birleştir → Test Et → Öğren → Yeniden Kullan
Nükleer enerji yatırımlarının uzun süreli, yüksek sermayeli ve çok disiplinli yapısı düşünüldüğünde, bu yaklaşım yalnızca bir santralin inşaat süresini yönetmek için değil; gelecekte kurulacak nükleer santrallerin daha öngörülebilir, daha kaliteli ve daha yüksek yerli mühendislik katkısıyla gerçekleştirilebilmesi için de temel bir çerçeve sunar.
Sonuçta ileri inşaat teknolojilerinin en değerli çıktısı yalnızca tamamlanmış yapı değildir. Asıl değer, bir sonraki projeyi daha iyi yapabilecek bilgi, insan, tedarik zinciri, mühendislik ve kurumsal hafızanın oluşturulmasıdır.
Nükleer santral inşaatının geleceği yalnızca daha büyük vinçler, daha büyük modüller veya daha gelişmiş dijital yazılımlar kullanmakla belirlenmeyecektir. Asıl dönüşüm, santralin nasıl tasarlanacağından nasıl üretileceğine, nasıl taşınacağından nasıl monte edileceğine ve nasıl doğrulanacağından nasıl işletmeye alınacağına kadar bütün yaşam döngüsünün birlikte düşünülmesiyle gerçekleşecektir.
Bu çalışmada incelenen ileri yapım tekniklerinin ortak noktası, inşaat faaliyetlerini mümkün olduğunca erken aşamada tanımlamak ve daha kontrollü ortamlarda gerçekleştirmektir. Modülerleşme sahadaki işlerin bir bölümünü fabrika ortamına taşır; open-top yaklaşımı büyük ekipmanların yapıya daha erken alınmasını mümkün kılabilir; all-weather uygulamaları çevresel koşulların etkisini azaltmayı amaçlar; çelik levha–beton kompozit yapılar bazı yapısal imalatların yöntemini değiştirebilir; çok damarlı kablo uygulamaları bazı kablolama faaliyetlerini azaltabilir; 3D/4D/6D yaklaşımı ise bütün bu faaliyetleri ortak bir dijital planlama ortamında ilişkilendirebilir.
Fakat bu yöntemlerin hiçbiri tek başına bir “mucize çözüm” değildir. Modülerleşme erken ve yeterli mühendislik ister. Büyük kaldırma sistemleri yalnızca vinç kapasitesini değil, zemin, rüzgâr, kaldırma geometrisi ve lojistiği birlikte ele alan mühendislik gerektirir. Open-top yaklaşımı yapım sırasının ve kaldırma operasyonlarının önceden doğrulanmasını gerektirir. All-weather çözümleri kendi geçici yapılarını ve çalışma koşullarını tasarlamayı gerektirir. SC yapılar uygun tasarım, imalat ve kalite doğrulaması ister. Dijital sistemler ise yalnızca gelişmiş yazılıma değil, doğru, güncel ve kontrollü veriye ihtiyaç duyar.
Teknolojiyi seçmeden önce üretim sistemini tasarla.
Hangi işin sahada yapılacağı, hangisinin fabrikaya taşınabileceği, hangi ekipmanın ne zaman sipariş edileceği, nasıl taşınacağı, hangi vinçle kaldırılacağı, hangi kalite kontrollerinden geçeceği ve hangi sırayla monte edileceği mümkün olduğunca erken belirlenmelidir.
Geleneksel yaklaşımda nükleer santral inşaatı büyük ölçüde sahadaki faaliyetlerin ardışık biçimde yürütülmesi olarak görülebilir. İleri yaklaşım ise bu anlayışı değiştirir. Şantiye artık üretimin başladığı yer değil, daha önce tasarlanmış, üretilmiş, kontrol edilmiş ve lojistik olarak hazırlanmış bileşenlerin kontrollü biçimde birleştirildiği üretim alanı haline gelir.
Böyle bir sistemde fabrikanın üretim programı ile şantiyenin montaj programı birbirinden bağımsız değildir. Limanın kapasitesi, ağır yük güzergâhı, depolama alanı, vinç yerleşimi, geçici yapılar, iş gücü planı, kalite kontrol noktaları ve tasarım takvimi de aynı üretim zincirinin parçalarıdır.
Yapım yöntemi, üretim ve montaj gereksinimleri tasarımın erken aşamalarına dahil edilir.
Uygun faaliyetler kontrollü üretim ortamlarına taşınarak tekrarlanabilirlik ve kalite artırılmaya çalışılır.
Modül ve ekipmanların üretimden sahaya kadar olan yolculuğu yapım programının ayrılmaz parçası olur.
Şantiye faaliyetleri daha fazla kontrollü birleştirme ve daha az doğrudan imalat mantığına yönelir.
İleri nükleer inşaatta “hız” kavramının yeniden tanımlanması gerekir. Hız yalnızca işçilerin daha hızlı çalışması veya ekipmanların daha uzun süre kullanılması değildir.
Bir faaliyet sahada başlamadan önce ne kadar iyi tanımlanmışsa, sahada ortaya çıkabilecek belirsizlik de o ölçüde azaltılabilir. Tasarımın, tedarikin, imalatın, lojistiğin ve montajın birbirini beklemeden ve birbirini engellemeden ilerleyebilmesi; toplam proje performansı açısından en az tek bir faaliyetin hızlandırılması kadar önemlidir.
Daha hızlı çalışmak değil, daha az beklemek; daha az beklemek değil, daha az belirsizlik üretmek; daha az belirsizlik üretmek ise işi daha erken çözmektir.
Modülerleşmenin geleceğini yalnızca modül boyutlarının büyümesi üzerinden değerlendirmek doğru değildir. Asıl gelişme; hangi parçaların modülerleştirileceğinin, hangi parçaların sahada bırakılacağının ve bunların nasıl standartlaştırılacağının daha sistematik biçimde belirlenmesidir.
Büyük modül her zaman daha iyi çözüm değildir. Taşıma, kaldırma, üretim kapasitesi, saha erişimi, tolerans ve kalite koşulları modül boyutunun sınırlarını belirleyebilir. Bu nedenle geleceğin modülerleşme yaklaşımı “en büyük modülü üretmek” değil, toplam üretim sistemini en uygun modül yapısıyla tasarlamak olacaktır.
Dijitalleşmenin gelişmesiyle birlikte 3D model yalnızca tasarım ve görselleştirme aracı olmaktan çıkabilir. Modelin üretim, tedarik, kalite, montaj, test ve as-built verileriyle ilişkilendirilmesi; tesisin fiziksel durumunun dijital ortamda daha doğru biçimde takip edilmesini sağlayabilir.
Bunun uzun vadeli önemi büyüktür. İnşaat sırasında oluşturulan doğru ve kontrollü dijital veri, tesis işletmeye geçtiğinde bakım, değişiklik yönetimi, konfigürasyon kontrolü ve teknik dokümantasyon süreçleri için de kullanılabilir.
İnşaat bittikten sonra çöpe atılan bir proje modeli değil; tesisin gerçek durumunu temsil eden, kontrollü ve yaşam döngüsü boyunca kullanılabilir bir teknik veri varlığı.
Daha ileri aşamada dijitalleşme; üretim ve saha verilerinin yalnızca izlenmesini değil, analiz edilmesini de mümkün kılabilir. Ancak bunun ön koşulu kaliteli ve yapılandırılmış veridir. Ölçüm, üretim, kalite, program ve as-built bilgilerinin düzenli şekilde toplanmadığı bir projede gelişmiş analiz ve otomasyon sistemlerinin sağlayabileceği fayda da sınırlı olacaktır.
Bu nedenle geleceğin otomasyonunun temeli yalnızca robotlar veya yapay zekâ değildir. Standartlaştırılmış süreçler, güvenilir veri, tanımlı iş paketleri, ölçülebilir üretim ve kontrollü kalite kayıtları otomasyonun gerçek altyapısını oluşturur.
İleri yapım teknolojileri bazen yalnızca iş gücünü azaltan teknolojiler olarak yorumlanabilir. Oysa asıl dönüşüm, iş gücünün niteliğinde gerçekleşebilir.
Modülerleşmiş ve dijital olarak planlanmış bir nükleer şantiyede daha az geleneksel saha imalatı yapılırken; ölçüm, kalite, kaldırma mühendisliği, dijital koordinasyon, montaj, test ve arayüz yönetimi gibi faaliyetlerin önemi artabilir.
Dolayısıyla geleceğin nükleer şantiyesi yalnızca daha az çalışan insanın bulunduğu bir yer değil; çalışan insanların daha yüksek teknik yetkinlik kullandığı ve üretimin daha fazla önceden planlandığı bir ortam olabilir.
Bu çalışmanın bütün bölümleri birlikte değerlendirildiğinde ortak bir prensip ortaya çıkmaktadır: ileri inşaat, kararları zaman içinde geriye doğru taşır.
Geleneksel yaklaşımda sahada çözülebilecek bir problem sahaya bırakılabilir. İleri yaklaşımda ise aynı problem mümkün olduğunca tasarım aşamasında, dijital model üzerinde, mock-up sırasında veya fabrika üretiminde çözülmeye çalışılır.
| Geleneksel Yaklaşım | İleri Yaklaşım |
|---|---|
| Sorunu sahada çöz | Sorunu mümkün olduğunca erken tanımla |
| Parçayı sahada üret | Uygun kısmı kontrollü ortamda üret |
| Montajda uyumu kontrol et | Arayüzü önceden doğrula |
| Programı sahaya göre düzelt | Programı üretim sistemiyle birlikte tasarla |
| Kaliteyi son aşamada kontrol et | Kaliteyi üretim sürecinin içine yerleştir |
| Deneyimi proje sonunda değerlendir | Öğrenmeyi proje boyunca sisteme geri besle |
Türkiye açısından bu dönüşümün anlamı daha da geniştir. Nükleer santral inşaatı, yalnızca elektrik üretim kapasitesi oluşturmak için değil; mühendislik, imalat, kalite, dijitalleşme, ağır lojistik, proje yönetimi ve insan kaynağı kapasitesi geliştirmek için de önemli bir sanayi deneyimi oluşturabilir.
Ancak bu deneyimin kalıcı bir ulusal yetkinliğe dönüşmesi kendiliğinden gerçekleşmez. Özellikle BOO gibi sahiplik ve işletme yapısının yatırımcı ve teknoloji sağlayıcı tarafın rolünü güçlendirdiği modellerde, proje sırasında oluşan bilgi ve deneyimin Türkiye'deki kurumlara ve sanayiye ne ölçüde aktarıldığı ayrıca önem kazanır.
Bu nedenle Türkiye açısından ileri nükleer inşaatın başarısı yalnızca “santral zamanında tamamlandı mı?” sorusuyla ölçülmemelidir. Bunun yanında “Türkiye bu projeden hangi mühendislik ve üretim yetkinliklerini kalıcı olarak kazandı?” sorusu da sorulmalıdır.
Bir nükleer santral projesi tamamlandığında geride yalnızca beton, çelik, ekipman ve elektrik üretim kapasitesi bırakmamalıdır.
Geride yetişmiş insan kaynağı, yetkin tedarikçiler, mühendislik bilgisi, kalite kültürü, dijital veri, proje yönetimi deneyimi ve bir sonraki projede kullanılabilecek kurumsal hafıza da kalmalıdır.
Erken Mühendislik + Dijital Planlama + Modülerleşme + Endüstriyel İmalat + Akıllı Lojistik + Kontrollü Ağır Kaldırma + Paralel Yapım + Kalite Kültürü + Arayüz Yönetimi + Sürekli Öğrenme = Daha Öngörülebilir Nükleer İnşaat
Fakat bu denklemdeki en önemli terimlerden biri herhangi bir makine veya yazılım değildir: entegrasyon.
Erken mühendislik olmadan modülerleşme zayıflar. Modülerleşme olmadan endüstriyel üretimin avantajı sınırlanır. Lojistik planlanmadan büyük modüller sahaya ulaşamaz. Ağır kaldırma mühendisliği olmadan modüler montaj gerçekleştirilemez. Kalite sistemi olmadan ileri imalatın güvenilirliği doğrulanamaz. Dijital model güncel değilse bütün bu faaliyetlerin ortak planı güvenilirliğini kaybeder.
Dolayısıyla ileri nükleer inşaat, birbirinden bağımsız teknolojilerin toplamı değil; birbirine bağlı kararların ve kontrollü üretim faaliyetlerinin oluşturduğu bir sistemdir.
Nükleer santral inşaatının geleceği, şantiyeyi daha hızlı çalıştırmakta değil; şantiyeye gelmeden önce daha fazla işi çözmekte yatmaktadır.
Tasarım erken olgunlaştırılmalı, üretim mümkün olduğunca kontrollü ortamlara taşınmalı, lojistik önceden planlanmalı, büyük kaldırmalar simüle edilmeli, kalite süreç boyunca korunmalı, dijital model gerçek verilerle beslenmeli ve kazanılan deneyim bir sonraki projeye aktarılmalıdır.
Böyle bir yaklaşım, nükleer santral inşaatını yalnızca büyük bir şantiye olmaktan çıkararak endüstriyel ölçekte planlanan, dijital olarak yönetilen, kontrollü üretim ve montaj sistemine dönüştürür.
Ve belki de ileri nükleer inşaatın en önemli dersi budur:
En ileri inşaat teknolojisi, en büyük makineyi kullanan teknoloji değildir. En ileri teknoloji; belirsizliği en erken azaltan, hatayı en erken gören, işi en doğru ortamda yapan, kaliteyi üretimin içine yerleştiren ve bir projede kazanılan bilgiyi bir sonraki projeye taşıyabilen üretim sistemidir.
Nükleer enerji dünyasında geleceğin rekabeti yalnızca hangi reaktörün seçildiğiyle değil, o reaktörün ne kadar öngörülebilir, kaliteli, güvenli ve öğrenen bir endüstriyel sistemle inşa edilebildiğiyle de şekillenecektir.
Nükleer santral inşaatında ileri teknoloji, yalnızca yeni bir ekipman veya yeni bir yapım yöntemi değildir. İnşaatın kendisini bir endüstriyel üretim sistemi olarak yeniden tasarlamaktır. Tasarımın erkenden olgunlaştırılması, modüllerin kontrollü ortamlarda üretilmesi, büyük bileşenlerin güvenli biçimde taşınıp kaldırılması, hava koşullarının yönetilmesi, dijital modellerle iş programının bütünleştirilmesi ve kalite verisinin yaşam döngüsü boyunca korunması; geleceğin daha öngörülebilir nükleer projelerinin temel yapı taşlarıdır.